商机详情 -
舟山焊接技术服务价格
金属零部件精加工企业选择焊接劳务外包,可优化自身生产环节的人力配置结构。零部件加工对焊缝平整度、焊接尺寸精度有对应要求,零散招聘的临时焊工缺少统一标准培训,容易出现加工次品增多、返工耗时增加的情况。外包合作机构会对储备焊工开展常态化工艺巩固培训,讲解不同精密构件的焊接操作要点,人员入驻厂区后,能快速适配厂区既定加工标准。企业需安排内部技术人员完成图纸交底、成品质检工作,人员招聘、证件年审、技能复训等事务交由合作机构负责。当厂区新增零部件品类、调整焊接工艺时,合作机构可配合开展短期针对性实操讲解,同步按需增减在岗焊工数量,适配产品迭代带来的用工变动,减少企业在人力培养上的各类投入。海洋工程焊接技术评定,适配海水腐蚀环境,验证焊接接头耐久性。舟山焊接技术服务价格
仓储货架、钢结构护栏类焊接工程拥有稳定的合作需求,这类工件多为薄壁型材与空心管材,施工侧重把控焊缝外观,降低后期打磨工作量。不少货架生产厂商订单量随市场采购节奏产生浮动,订单增量阶段自有施工人员难以承接全部加工任务,借助外部承接团队可扩充短期施工产能。承接团队可入驻甲方车间开展同步加工,依照厂商既定的构件标准完成管材对接、框架拼接、连接件加固等工序。工作人员统一熟悉同类型材焊接操作,缩短适应厂区施工标准的时长,施工产生的边角废料、焊渣由承接班组统一收集规整,维持车间作业环境整洁。订单规模回落之后,可同步缩减进场施工人员数量,不会给厂商带来长期人员相关开支。厦门电器焊接技术服务收费焊接工艺评定,确保焊缝质量达标。
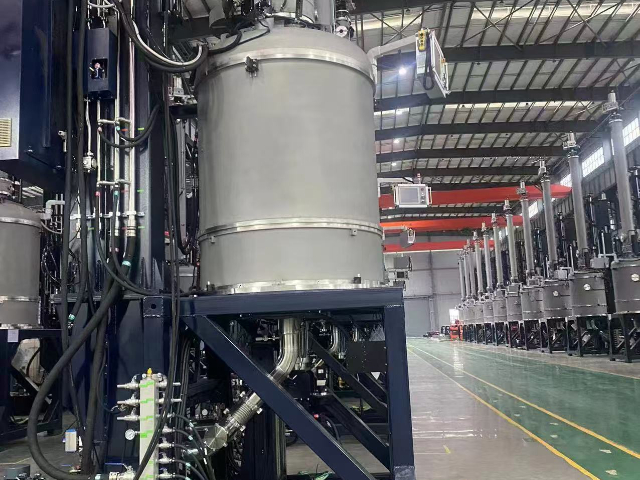
焊接后的热处理是改善接头组织与消除残余应力的常用措施。承接方根据母材厚度、焊接方法及使用工况,确定是否需要实施焊后消氢处理或消除应力退火。热处理时需控制升温速率、保温温度与时间、冷却速度,并采用热电偶及记录仪全程监控。对于大型容器或管道,可采用局部热处理方式,但需保证加热带宽度及保温层覆盖满足规范要求。热处理完成后,应进行硬度检测或金相抽查,以验证处理效果是否达到预期目标。无损检测是验证焊缝内部质量的主要手段。承接方通常具备射线检测、超声检测、磁粉检测及渗透检测等常规方法中的若干种能力,或与专业检测机构建立协作关系。在检测前,需清理焊缝表面至规定光洁度,并标注检测区域。检测结果按标准评定级别后,出具检测报告,对不合格部位明确缺陷位置、性质及尺寸。承接方依据报告制定返修方案,并重新检测直至合格,所有检测记录与底片应随工程文件一并交付。
市政配套金属设施加工项目,适合采用焊接劳务外包调配作业人员。路灯支架、防护栏杆、管道支撑件等市政配套构件加工项目,多为阶段性批量订单,项目结束后不再需要大量焊工在岗。劳务机构输送的焊工能够适配户外配套构件的防腐焊接处理要求,熟悉常规低碳钢材焊接操作,可配合厂区完成批量构件加工。合作前期,机构会核验所有外派人员的操作资质,无有效证件人员不安排上岗,降低厂区动火作业安全隐患。项目推进期间,机构定期收集厂区提出的操作优化意见,同步传递给焊工,持续贴合厂区加工标准,厂区不用投入资源搭建长期焊工团队应对短期项目。提供专业焊接体系建设服务,助力企业发展。
仓储检修平台、登高梯焊接工程属于常规承接项目,平台与梯架承载有对应标准,焊缝填充饱满度会影响后期使用状态。承接班组施工时加厚受力点位焊缝填充量,减少长期承重出现开裂的可能,完工后对焊缝凸起位置打磨平整,避免使用过程划伤人员。施工前核对平台承重相关图纸标注,调整不同受力位置焊接操作方式,区分主支撑与辅助支架施工标准。场地施工时划分单独作业区域,避开仓储货物堆放区域,做好防火隔离,每日完工后清理现场杂物,不影响仓库正常货物存取工作。电阻焊、钎焊等特种焊接工艺,适配薄板连接、异种金属焊接等特殊需求。宿迁电器焊接工程竣工资料
定制化焊接技术评定服务,针对特殊工件、材质设计评定方案,满足专项需求。舟山焊接技术服务价格
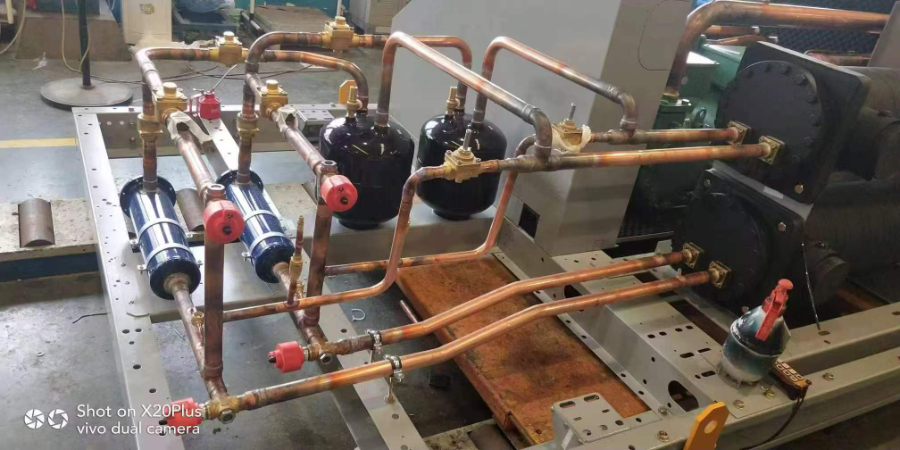
管道类焊接工程是承接业务中的重要板块,涵盖给排水管道、工艺流体输送管道、钢结构支撑管道等不同品类管路施工,管路焊接对缝隙密封性有对应的查验要求。承接团队会按照管路材质匹配适配焊接工艺,薄壁管路选用气体保护焊,厚壁工业管路采用多层满焊操作,施工前清理管路接口锈蚀、油污等杂质,减少焊接成型后的渗漏隐患。场地分为车间预制焊接与现场管路拼接两种形式,车间内完成大部分管路预制,再转运至施工场地完成对接作业,提升整体施工效率。施工完成后配合甲方开展基础渗漏测试,出现密封不达标的位置重新拆解补焊,测试达标后再推进下一阶段管路铺设工作。舟山焊接技术服务价格