商机详情 -
安徽全混厌氧反应器供应
厌氧处理工艺在降解废水中有机物的过程中,会产生以甲烷为主要成分的沼气,这部分气体具备能源利用价值,可通过收集净化后用于生产生活。沼气回收是厌氧废水处理的附加价值,能够将污染物转化为可利用的能源,帮助企业降低能源消耗,提升环保治理的综合效益。厌氧反应器的设计需要兼顾有机物降解效率与沼气收集效率,合理的气室设计与密封结构,能够减少沼气的散逸,提升气体收集量。收集后的沼气可根据企业的实际需求,用于锅炉燃烧、发电或者其他生产环节,实现废弃物的资源化利用。沼气回收系统需要与厌氧反应器做好适配,保障气路通畅与运行安全,充分挖掘厌氧工艺的资源回收潜力,为企业创造更多收益。上海庞科环境技术有限公司的厌氧反应器可同步实现废水净化与能源回收,兼顾环保与效益。咨询厌氧反应器厂家的技术支持,可解决设备安装和运行中的各类问题。安徽全混厌氧反应器供应
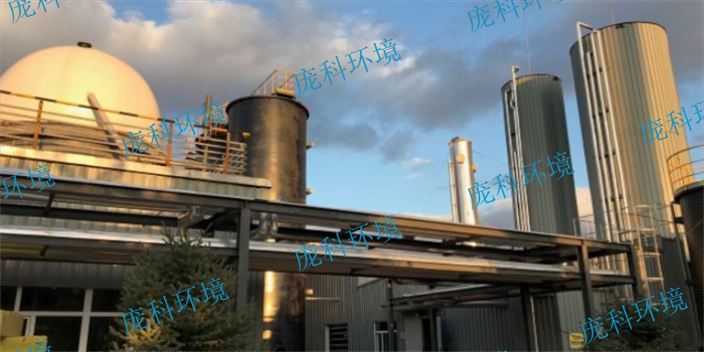
化工行业排放的废水有机物浓度高,成分复杂,部分废水还含有难降解物质与抑制性成分,处理难度较大,厌氧反应器是化工废水处理流程中的常用前端处理单元。不同细分化工行业的废水水质差异较大,需要根据具体的水质特点选择适配的厌氧反应器类型,调整工艺参数,保障处理效果稳定。针对含有抑制性物质的化工废水,可通过驯化专属菌群、优化进水方式等手段,提升厌氧菌群的耐受能力,保障降解效率。厌氧处理能够大幅降低化工废水的有机物浓度,改善废水的可生化性,为后续的深度处理减轻负担,降低整体处理工艺的运行成本。化工废水处理对设备的耐腐蚀性能与运行稳定性要求较高,厌氧反应器的材质与结构设计都需要适配化工废水的水质特点,保障长期稳定运行。上海庞科环境技术有限公司可针对化工行业废水特点定制适配的厌氧处理方案。江苏厌氧反应器询价小型厌氧反应器适合规模不大的企业,在废水处理中同样能发挥稳定作用。
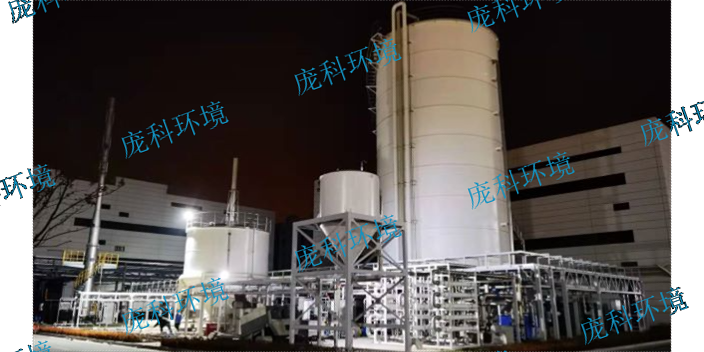
内循环厌氧反应器采用双层反应室的结构设计,将两个反应单元上下串联布置,形成上下衔接又各有功能的两个处理区域。废水进入反应器后先经过下部的反应区域完成大部分有机物的降解,之后进入上部的反应区域进行深度处理,逐步提升出水的水质。反应器内部设置内循环系统,利用反应过程中产生的沼气提升力带动水体循环,无需额外设置动力装置,即可实现水体的内部回流。内循环能够稀释进水浓度,缓解高浓度进水对菌群的冲击,同时强化水体与污泥的接触效果,提升传质效率。上下两级反应室的设计,能够让不同阶段的厌氧反应在对应区域内充分进行,提升整体的处理负荷与处理效率,适配高浓度有机废水的处理需求。上海庞科环境技术有限公司自主研发的内循环厌氧反应器,可实现更高效的废水处理效果。
农业生产过程中会产生大量的农作物秸秆,传统的处理方式存在资源浪费与污染风险,采用厌氧反应器对秸秆进行处理,能够实现秸秆的资源化利用。农作物秸秆经过粉碎、预处理后,送入厌氧反应器中进行厌氧发酵,秸秆中的纤维素、半纤维素等有机质在微生物的作用下逐步降解,产生沼气与沼渣。沼气可作为农村地区的生活能源,用于炊事、供暖或者发电,解决农村地区的能源供应问题,沼渣可作为有机肥还田,改善土壤结构,提升土壤肥力。秸秆厌氧处理能够避免秸秆焚烧带来的大气污染,也减少了秸秆随意堆放占用土地、腐烂污染水体的问题,具备良好的环保效益。以秸秆为原料的厌氧发酵模式,能够将农业废弃物转化为实用的能源与肥料,助力农业生产的绿色循环发展。上海庞科环境技术有限公司可提供适配秸秆处理的厌氧发酵反应器设备与方案。化工厌氧反应器需具备抗腐蚀、耐冲击的特点,适应化工废水的复杂环境。
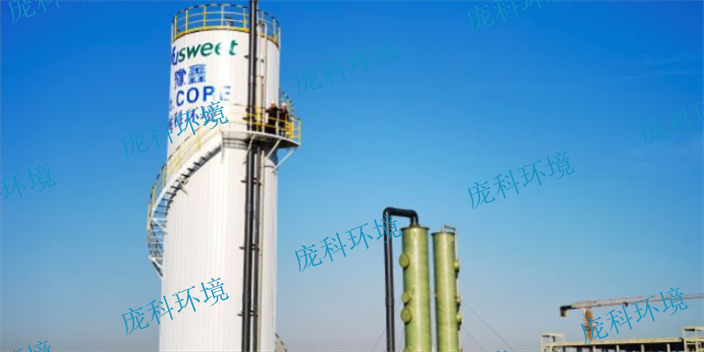
工业生产过程中,废水的水量与水质往往会随生产节奏出现波动,进水负荷忽高忽低容易对厌氧菌群造成冲击,导致处理效果出现波动,甚至影响菌群的活性。PTC-DCAR厌氧反应器具备较强的耐冲击负荷能力,内部充足的污泥储备能够应对短期的高负荷进水,缓冲水质水量波动带来的影响。双布水系统能够将进水均匀分散到反应器内部,避免局部负荷过高的问题,让整体菌群共同分担进水负荷,降低冲击带来的影响。稳定的三相分离效果能够保障污泥不会因为水量波动而大量流失,维持反应器内部的污泥总量,让设备在进水波动过后能够快速恢复正常处理状态。耐冲击的性能表现能够适配生产波动较大的企业,无需额外设置大型调节池,也能保障处理效果的稳定,降低项目的整体投入。上海庞科环境技术有限公司的厌氧反应器可适配水质水量波动较大的废水处理场景。厌氧反应器的批发价会随采购量变化,批量采购可适当降低单位成本。四川新型厌氧反应器一般多少钱
制药废水成分复杂,厌氧反应器能针对性应对各类污染物的降解难题。安徽全混厌氧反应器供应
厌氧反应器的启动过程需要遵循循序渐进的原则,初始有机负荷的设定,需要结合采用的厌氧处理工艺、待处理废水的基本性质、运行的工艺条件以及接种污泥的特性等多方面因素确定。启动阶段通常从较低的负荷起步,待反应器内部菌群适应进水环境、处理效果达到稳定状态后,再逐步提升进水负荷,逐步完成整个启动过程。提升负荷的过程中,需要持续监测出水的水质状态,判断内部菌群的耐受情况,若出水指标出现异常波动,说明当前负荷超出菌群的处理能力,需暂停提升负荷,待状态恢复后再做调整,必要时可适当降低当前负荷,避免对菌群造成不可逆的冲击。规范的启动流程能够帮助反应器快速形成稳定的微生物体系,为后续长期稳定运行打下良好基础。上海庞科环境技术有限公司能够为客户提供全流程的反应器启动指导与配套方案。安徽全混厌氧反应器供应