商机详情 -
浙江制药厌氧反应器询价
环保设施的长期运营成本是企业需要重点考量的内容,运营成本的高低直接影响企业长期的环保支出,厌氧工艺在运营成本方面具备明显的优势。厌氧处理过程依靠微生物的自然代谢完成有机物降解,不需要持续曝气供氧,电力消耗远低于好氧处理工艺,能够大幅节省电费支出。设备的日常运维工作相对简单,不需要频繁更换耗材,也没有大量易损的机械部件,日常只需做好参数监测与定期巡检即可,运维人工成本较低。处理过程中产生的沼气可以回收利用,替代部分外购能源,进一步抵消运营成本,条件合适的项目甚至可以实现能源收益覆盖运营支出。选择性能稳定的厌氧反应器,能够减少故障停机与维修费用,进一步降低长期的运营成本,减轻企业的环保负担。上海庞科环境技术有限公司的厌氧反应器运行能耗低,可帮助企业控制长期运营成本。了解厌氧反应器的运行参数,能帮助操作人员及时调整保障处理稳定。浙江制药厌氧反应器询价
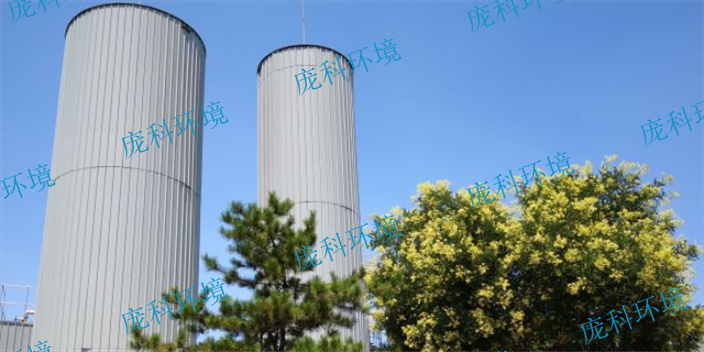
厌氧反应器的日常运维工作直接关系到设备的运行寿命与处理效果的稳定性,合理的运维设计能够大幅降低日常的工作量与维护成本。设备结构设计阶段可充分考虑运维需求,采用模块化的部件设计,方便后续的检修与更换,减少维护过程中的停机时间。内部构件选用耐用材质,能够降低部件损坏的概率,减少更换频次。运行过程中建立规范的巡检与监测机制,及时掌握设备的运行状态与参数变化,能够提前发现潜在的问题,在故障出现前做出调整,避免小问题演变为大故障。清晰的操作规范与运维指引,能够帮助运维人员快速掌握设备的操作方法,减少人为操作失误的概率,保障反应器长期处于良好的运行状态,持续稳定地发挥处理效能。上海庞科环境技术有限公司的厌氧反应器采用运维友好型设计,可减少日常维护的工作量。四川CSTR厌氧反应器联系方式高浓废水厌氧反应器的处理能力,是衡量其能否满足企业需求的关键指标。
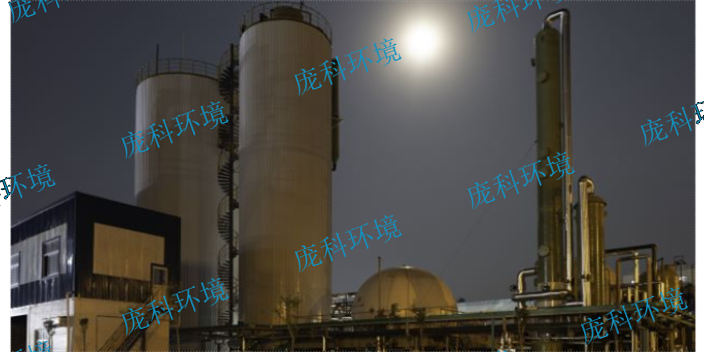
厌氧发酵过程除了产生沼气能源,还会产出沼渣与沼液,这类副产物经过处理后可作为有机肥料使用,具备较高的农用价值。沼渣中含有丰富的有机质、腐殖质以及氮磷钾等营养元素,能够改善土壤的理化性质,提升土壤的保水保肥能力,适合作为基肥使用。沼液中含有多种可溶性营养物质,容易被作物吸收,可作为追肥或者叶面肥使用,同时还具备一定的抑菌防虫效果。厌氧发酵过程中,原料中的有害病菌与寄生虫卵大部分被杀灭,产出的肥料安全性更高,用于农业生产能够减少化肥与农药的使用量,助力绿色农业发展。有机肥副产物的产出,进一步提升了厌氧处理项目的综合收益,让废弃物处理的资源化价值得到充分释放,形成废弃物-能源-肥料的绿色循环链条。上海庞科环境技术有限公司的厌氧处理方案可同步产出有机肥原料,提升项目综合收益。
食品加工行业产生的废水通常含有较高浓度的有机污染物,可生化性较好,适合采用厌氧工艺进行处理。这类废水的污染物多来源于生产过程中的原料残留与加工废弃物,成分相对稳定,但水量与浓度会随生产批次出现一定的波动。采用厌氧工艺处理这类废水,能够高效降解水中的有机污染物,大幅降低后续处理工艺的负荷,同时产生的沼气可回用于生产环节,提升项目的综合收益。针对食品加工废水的特点,厌氧反应器的设计需要适配其水质波动规律,提升抗冲击能力,同时保障足够的处理负荷,满足生产旺季的废水处理需求。合理的工艺设计能够让厌氧工艺在食品加工废水处理中充分发挥优势,实现高效、低成本的废水净化效果。上海庞科环境技术有限公司可针对食品加工等行业的废水特点定制厌氧处理设备方案。厌氧反应器的销售渠道多样,正规渠道采购能避免买到劣质产品。
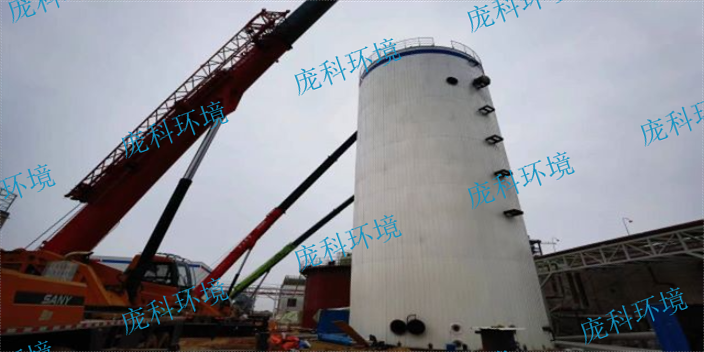
三相分离器是厌氧反应器的关键组成部件,承担着气、液、固三相分离的功能,直接影响反应器的运行效果与污泥留存率。三相分离器安装在反应器的上部区域,经过反应处理的水体携带污泥与沼气上升至分离器区域,沼气被收集后导出反应器,污泥在分离器的作用下发生沉降,回落至反应器下部的污泥床区域,处理后的清水则从出水口排出。性能可靠的三相分离器能够实现高效的气液固分离,减少污泥的流失,维持反应器内部的污泥浓度,同时保障沼气的收集效率。设备材质的选择会直接影响分离器的使用寿命与运行稳定性,选用耐腐性能良好的材质制作分离器,能够适应厌氧反应器内部的水环境,延长使用周期,减少更换与维护的频次。上海庞科环境技术有限公司选用耐腐耐用的材质制作关键部件,保障设备长期稳定运行。发酵行业选用适配的厌氧反应器,可实现废水处理与沼气回收的双重效益。黑龙江高硫酸根厌氧反应器价格多少
咨询厌氧反应器厂家直销价格,可帮企业减少中间环节降低采购成本。浙江制药厌氧反应器询价
厌氧反应器的进料速率直接关系到有机负荷的高低,进料速率过快会导致进水负荷超出菌群的降解能力,造成有机酸积累、处理效果下降等问题,进料速率过慢则会导致反应器的处理能力无法充分发挥,造成设备资源的浪费。进料速率的设定需要结合反应器的容积、内部污泥浓度、菌群活性以及进水水质浓度等多方面因素确定,保障有机负荷处于菌群的适宜承受范围内。生产过程中如果出现水量波动,需要逐步调整进料速率,给菌群留出适应的时间,避免突然大幅提升进料量造成负荷冲击。运行过程中可根据出水水质的变化判断负荷是否合适,出水水质稳定、各项指标正常,说明当前负荷处于合理范围,出水指标出现异常上升时,需要适当降低进料速率,待状态恢复后再逐步调整。合理管控进料速率,是维持反应器稳定运行的重要操作内容。上海庞科环境技术有限公司可为客户提供进料负荷管控的操作指导与运维支持。浙江制药厌氧反应器询价