商机详情 -
北京发酵厌氧反应器尺寸
在工业废水处理领域,选择合适的厌氧反应器对企业的运营效率和环保效果有着直接影响。对于中大型企业而言,批量采购厌氧反应器不*可以降低设备单价,还能确保工艺设备的统一性和维护的便捷性。上海庞科环境技术有限公司针对不同工业废水的特性,提供了多种型号的厌氧反应器,满足制药、化工、发酵、食品等行业对高COD废水的处理需求。庞科环境的PTC-DCAR厌氧反应器通过模块化设计,优化了污泥保留和气体分离效果,使得设备在批发时能够保证每台反应器具备稳定的性能表现。批发采购不*可以享受合理的价格优势,还能获得庞科环境提供的专业技术支持和定制化服务,帮助企业实现高效废水处理和能源回收。庞科环境由一支经验丰富的创业团队组成,团队成员在环境行业拥有十年以上的从业经验,涵盖多个行业领域。公司坚持持续创新,专注于关键工艺技术的研发,致力于为客户提供整体环境解决方案。通过批量供应,庞科环境不*满足客户的需求,还推动了环保设备的标准化和规模化应用。化工行业的高硫酸根废水,需选用厌氧反应器避免菌群受影响。北京发酵厌氧反应器尺寸
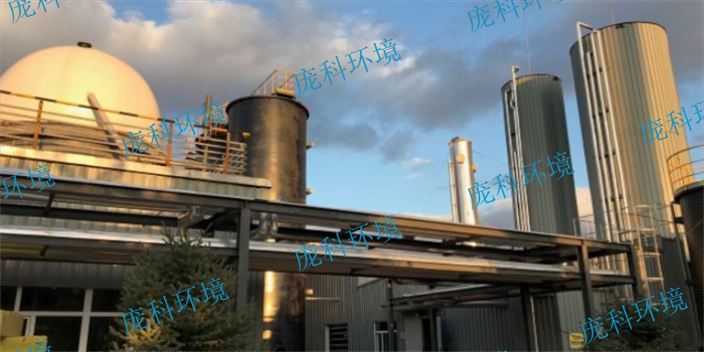
在工业废水处理项目中,设备采购成本是企业关注的重点之一。上海庞科环境技术有限公司针对厌氧反应器的批发价制定了合理的价格策略,旨在帮助客户在控制成本的同时,获得性能稳定且适用性强的设备。PTC-DCAR厌氧反应器的设计充分考虑了设备的耐用性和维护便利,采用高质量PP板材和模块化三相分离器,延长使用寿命并减少故障率。批发价格反映了庞科环境对原材料、生产工艺和技术研发的投入,确保设备在运行中能够应对高浓度废水的冲击负荷,保持稳定的出水水质。客户在采购时不*关注价格,更看重设备的长期运行表现和维护成本,庞科环境通过优化设计和标准化生产流程,降低了整体拥有成本。公司团队拥有丰富的行业背景,能够根据客户需求提供合理的报价和技术支持,保障客户投资的价值和环保目标的实现。重庆化工厌氧反应器采购混合厌氧反应器结合多种处理优势,适合成分多变的工业污水净化场景。
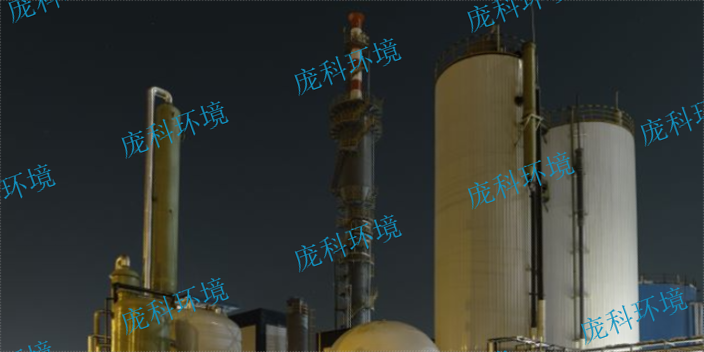
发酵行业废水中有机物含量高且成分复杂,处理难度较大。上海庞科环境技术有限公司的PTC-EGSB发酵厌氧反应器凭借其独特的设计理念,有效应对这一挑战。反应器内部设有三相分离器,能迅速脱除沼气并保证混合液的均匀流动,污泥处于膨胀流化状态,促进了有机物的降解。该设计使液体上升流速高于传统UASB,增强了微生物与废水的接触效率,适合处理中高浓度有机废水。反应器具有抗冲击负荷能力,运行稳定,且可采用颗粒污泥或絮状污泥运行,灵活应对不同废水特性。通过沼气的回收利用,发酵企业不*能降低废水处理成本,还能获得额外的能源收益。上海庞科环境技术有限公司团队深耕发酵及相关行业,结合自主研发的模块化设计和标准化施工流程,确保反应器性能稳定可靠,助力发酵企业实现废水治理与资源循环的双重目标。
在化工行业中,废水中有机物含量及复杂成分对处理设备提出了较高的要求。化工厌氧反应器的选择直接影响废水处理效率和后续生产的稳定性。PTC-EIC内循环厌氧反应器在此领域表现突出,其采用射流布水器实现底部充分混合,提升了传质效率和COD去除效果。反应器设计为上下双室结构,废水自下而上流动,有机物在产甲烷菌作用下被降解,生成的沼气通过三相分离器高效收集。该设备具备完全密闭的沼气系统,减少气体泄露风险,且内循环设计能自动缓冲进水量和负荷的波动,保障系统稳定运行。反应器的颗粒污泥浓度较高,占地面积紧凑,适合空间有限的化工厂区。针对玉米淀粉、酒精及柠檬酸等行业的高浓度有机废水,PTC-EIC提供了可靠的处理方案。上海庞科环境技术有限公司专注于研发和推广此类厌氧反应器,结合多年的行业经验,确保产品适应化工废水的复杂特性。公司团队成员涵盖制药、煤化工、发酵等多个行业,能够针对不同废水特点提供定制化解决方案。庞科环境通过持续创新和技术积累,帮助客户实现废水达标排放与能源回收的双重效益,推动企业环保升级。咨询厌氧反应器厂家的技术支持,可解决设备安装和运行中的各类问题。
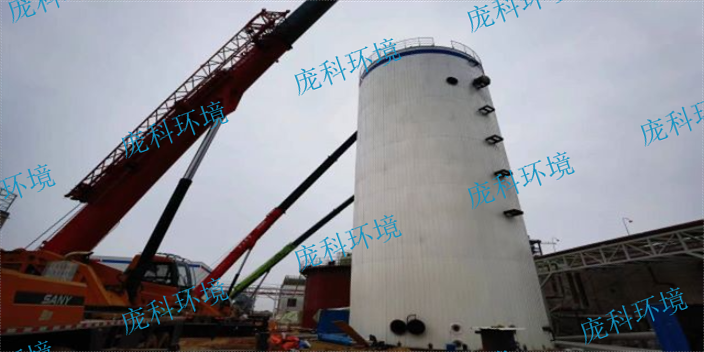
许多企业在选择合作伙伴时,期望找到既懂技术又能提供整体解决方案的厌氧反应器公司。上海庞科环境技术有限公司正是这样一家聚焦环境治理的企业,拥有多行业经验和多项自主关键技术。公司不*提供模块化设计的厌氧反应器,还涵盖了脱氨、好氧、臭氧催化等多种技术产品。依托丰富的研发实力和标准化施工流程,庞科环境能够为制药、化工、食品等行业客户量身定制废水处理和资源回收方案。通过持续创新,公司致力于帮助客户降低能耗、减少排放,并实现沼气等能源的有效利用,推动环保成为企业竞争优势。选择上海庞科环境,意味着选择一个稳定且专注于环境问题解决的合作伙伴。污水厌氧反应器的运行效果,与日常操作规范和设备维护密切相关。北京高效厌氧反应器特点
生物厌氧反应器依靠微生物作用降解污染物,是环保处理的关键设备之一。北京发酵厌氧反应器尺寸
污泥厌氧反应器通过保留高浓度的活性污泥,实现有机物的高效分解和沼气的稳定产出,适合处理含高COD的工业废水。该反应器设计注重污泥的颗粒化和稳定性,使得污泥不易流失,保障反应器内微生物群体的持续活跃。污泥浓度远超传统UASB反应器,转化效率明显提升,带来更好的COD去除效果。系统采用双布水和双通道分离模块,确保混合传质均匀且三相分离彻底,避免污泥流失和气体逸散。耐冲击负荷特性使得出水水质稳定,适应工业废水水质波动。自动化控制系统的引入减少了人为操作失误,维护了工艺的连续性和安全性。污泥颗粒化过程中产生的接种污泥可作为资源出售,形成经济效益。模块化设计和高质量材料的应用提升了设备的耐用性和维护便捷性,施工安装流程标准化,确保交付周期和工程质量。上海庞科环境技术有限公司凭借丰富的行业经验和技术积累,结合自主研发的PTC-DCAR厌氧反应器,为制药、食品、发酵等行业提供定制化解决方案。公司团队深刻理解客户需求,持续创新工艺技术,助力客户实现废水处理与能源回收的双重价值,推动环保与经济效益的协同提升。北京发酵厌氧反应器尺寸