商机详情 -
吉林MBR脱氮反应器厂商
工业废水中复杂的有机物和氮含量常常导致传统处理工艺难以达到理想的脱氮效果,尤其是在高负荷条件下,处理系统容易出现波动,影响出水稳定性。深度脱氮反应器针对这一问题,通过膜分离技术与AO生化系统的结合,延长了污水在反应器中的停留时间,提高了难降解有机物的分解效率。膜能够截留绝大多数微生物,特别是那些增殖缓慢且难以沉淀的菌种,使生物群落更加丰富,缩短活性污泥驯化周期,增强系统的抗冲击能力。深度脱氮反应器不*实现了氨氮和总氮的深度去除,还保证了出水的透明度和稳定性,满足更高的排放标准。上海庞科环境技术有限公司凭借多年对工业废水处理的深入研究,结合庆氧反应器和外置管式膜AO脱氨反应器等多项技术,形成了具有竞争力的整体解决方案。公司专注于为制药、化工等行业提供定制化服务,帮助客户降低运行成本,同时实现废水资源的高效利用。脱氮反应器选型需要结合废水浓度、处理规模以及现场条件进行综合判断。吉林MBR脱氮反应器厂商
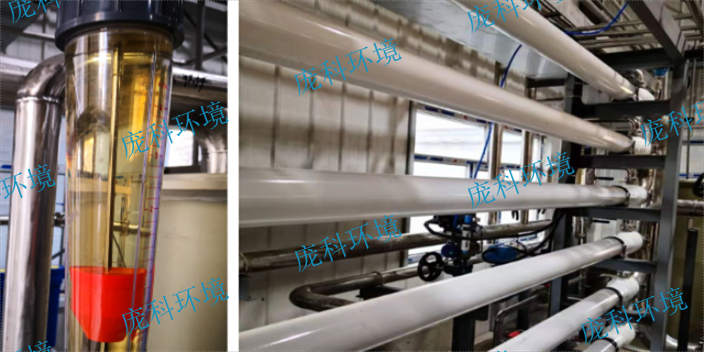
制药化工脱氮反应器针对含高COD和高总氮的废水处理需求,采用AO生化池结合膜分离技术,确保废水中难降解有机物得到充分降解。反应器通过泵将污泥-水混合液输送至膜组件,利用膜的截留功能实现固液分离,出水透明且无悬浮物,便于后续处理。系统设计注重运行的稳定性和抗冲击能力,采用长泥龄和低污泥负荷运行模式,减少剩余污泥产生。该设备适合制药和化工行业,能够满足严格的排放标准。上海庞科环境技术有限公司由具备丰富行业经验的专业团队组成,涵盖多个重污染行业。公司拥有多项自主关键技术,持续创新研发,提供符合行业需求的脱氮设备和整体解决方案。庞科环境关注环保效益与经济效益的结合,推动资源回收利用,帮助客户降低运营成本,实现环保与生产的协调发展。四川工业脱氮反应器发酵食品脱氮反应器能够适应有机物含量较高的废水条件,促进生化反应稳定进行。
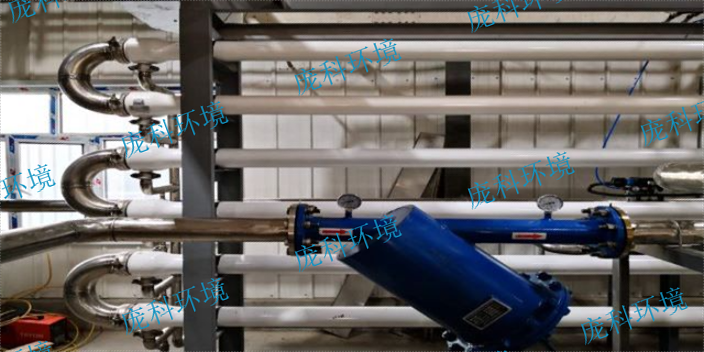
在评估脱氮反应器的投资时,设备价格只是其中一部分。高负荷好氧脱氮膜反应器的设计注重降低运行成本,例如减少剩余污泥排放和提升生物反应效率,从而降低后续处理费用。膜分离技术确保出水质量稳定,减少因水质波动带来的风险。设备结构紧凑,占地面积小,节省厂区空间,这在土地资源有限的工业企业尤为重要。价格因素应与设备的性能、维护成本和寿命周期综合考虑。上海庞科环境技术有限公司提供的设备不*注重成本效益,还通过持续技术创新帮助客户降低整体运营费用。公司拥有丰富的行业经验,能够为客户提供合理报价和详细的成本分析,助力企业实现环保目标的同时兼顾经济效益。
选择一款适合的脱氮反应器需要考虑设备的稳定性、处理效果以及操作便捷性。高负荷好氧脱氮膜反应器(PTC-HNMBR)通过膜技术实现固液分离,确保出水清澈且无悬浮物,适合高浓度有机废水的深度处理。膜的截留能力使得微生物群落丰富且稳定,缩短了活性污泥的驯化时间,提升了系统的抗冲击能力。设备设计注重占地紧凑,符合工业企业空间有限的实际情况。上海庞科环境技术有限公司依托多年环境行业经验,结合多行业废水特点,研发出适应性强、操作简便的脱氮反应器。公司产品自控化程度高,维护方便,减少人力需求,适合需要稳定运行和持续达标排放的客户。庞科环境团队在不断探索技术创新的同时,注重与客户的沟通,确保设备能够满足实际生产中的复杂需求,帮助企业实现环保和经济效益的平衡。管式膜脱氮反应器的使用能够有效去除废水中的氮污染物,提高水质。
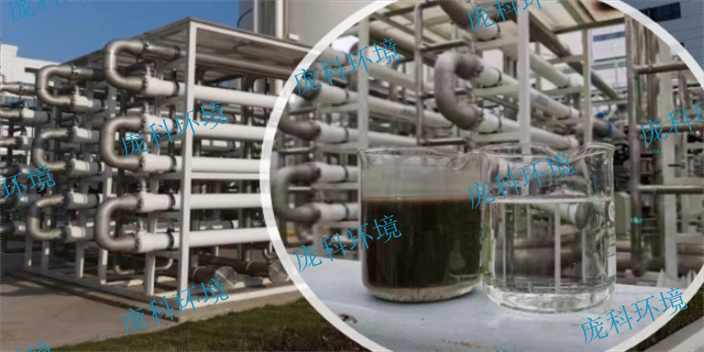
脱氮反应器设计的关键在于如何有效整合生物反应和膜分离技术,从而实现对高浓度COD和总氮废水的深度处理。高负荷好氧脱氮膜反应器采用将AO生化池内的污泥-水混合液通过泵送直接进入管式膜或平板膜,利用膜的压力驱动完成固液分离,清水透过膜进入产水箱或直接排放,浓液则返回生化池继续反应。设计中,反应器的结构需保证污泥和水的充分混合与停留时间,支持难降解有机物的分解,同时膜组件的布局应便于维护和更换。系统的生物相丰富,活性污泥驯化周期短,反应器能够在高容积负荷和长泥龄条件下运行,剩余污泥排放量较低。设计还考虑了设备的自动化控制,减少人工操作,提高运行的稳定性。上海庞科环境技术有限公司的团队在环境行业拥有多年经验,专注于设计和研发满足制药、化工、发酵等行业需求的脱氮反应器,依托自主技术不断优化设计方案,提升系统的处理效率和稳定性,帮助客户实现废水达标排放和资源回收的双重目标。外置管式膜AO脱氮反应器将膜系统单独设置,方便设备维护与日常检查。江苏发酵食品脱氮反应器生产
脱氮反应器的性能和稳定性对于工业废水处理的效果至关重要。吉林MBR脱氮反应器厂商
生物脱氮反应器利用微生物的代谢作用将废水中的氮素转化为氮气,从而减少水体中的氮污染。该反应器结合AO生化系统和膜分离技术,增强了对难降解有机物和氮的去除能力。在反应过程中,污泥-水混合液被泵送入膜组件,膜的截留作用保证了微生物的富集和活性,延长了泥龄,减少了污泥排放。系统设计注重高负荷运行条件下的稳定性,能够有效应对工业废水中复杂的有机物和氮负荷波动。生物脱氮反应器适合制药、化工、发酵等行业的高COD、高总氮废水处理,尤其适合占地受限的场地。上海庞科环境技术有限公司专注于环境领域的技术研发,团队成员在多个行业拥有丰富经验。公司拥有自主关键技术,涵盖多种反应器和催化剂,能够为客户量身定制整体环境解决方案。庞科环境致力于通过持续创新,帮助客户实现废水达标排放并促进资源回收,提升企业的环保竞争力。吉林MBR脱氮反应器厂商