商机详情 -
国产厌氧反应器报价
EGSB厌氧反应器的设计特点主要体现在其较高的液体上升流速和高径比结构,这使得反应器内的颗粒污泥床能够充分膨胀,提升污水与微生物的接触效率。该反应器采用三相分离器,首先实现混合液的脱气,随后通过沉淀区完成同液分离,确保污泥有效回流反应区。与传统UASB反应器相比,EGSB具备更高的COD有机负荷能力,适合处理中高浓度有机废水。反应器内的污泥可以呈颗粒状或絮状,具备较高的产甲烷活性。较高的液体上升流速和气体搅动加强了泥水的混合效果,提升了系统的抗冲击负荷能力和运行稳定性。上海庞科环境技术有限公司结合自主研发的模块化三相分离器设计,采用高质量PP板材制造,确保设备经久耐用且防腐蚀。公司在设计和制造过程中严格执行标准作业流程,保证产品的加工精度和交付周期。庞科环境的团队拥有丰富的行业经验,能够为客户提供符合实际需求的定制化解决方案,帮助企业有效处理高浓度废水,提升能源回收效率,实现环保和经济效益的双重提升。高浓废水厌氧反应器采用特殊的气体回收系统,能够回收有用的气体资源。国产厌氧反应器报价
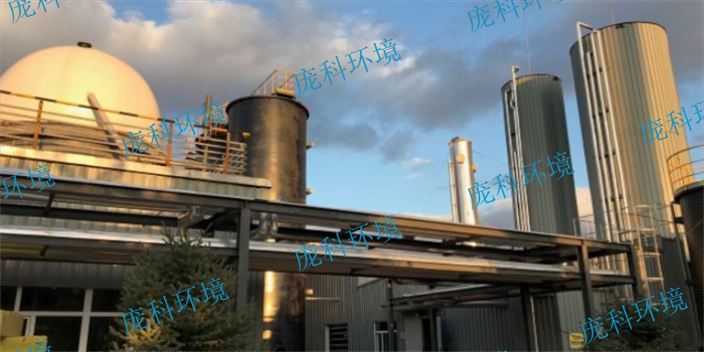
制药废水通常含有复杂的有机物和较高的氨氮浓度,对厌氧处理设备的抗毒性和稳定性提出了较高要求。采用絮状污泥运行的厌氧反应器,利用沼气搅拌促进污泥与废水的充分混合,增强有机物的降解效率,同时有效抵御硫酸根和氨氮的中毒风险。紧凑型设计使设备占地面积减少,适合制药厂区有限的空间环境。沼气增压系统确保气提效果,提升污泥与废水的接触效率。丰富的保护系统设计,包括正负压保护,保障反应器运行安全。合理采样设计便于实时监测反应器状态,便于调整运行参数。该设备适合处理含动物脂肪、高固形物及高氨氮的废水,满足制药行业对废水处理稳定性和出水水质的需求。上海庞科环境技术有限公司在制药废水处理领域积累了丰富经验,结合PTC-GMR絮状污泥厌氧反应器的技术优势,为客户提供解决方案。公司团队持续优化工艺,关注客户运营成本与能源回收,助力企业实现环保合规与经济效益的双重提升。广东厌氧反应器选型新型厌氧反应器的出现,为高难度工业废水处理提供了更多可行方案。
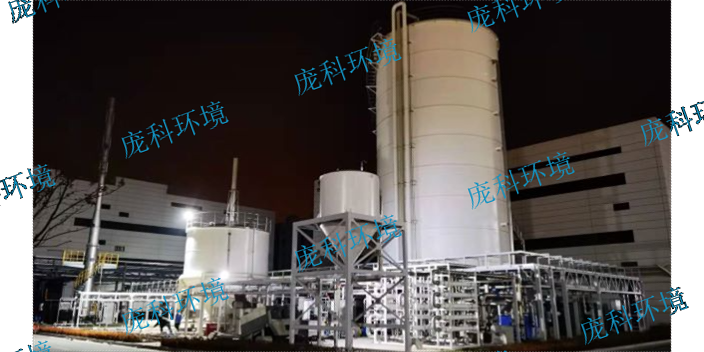
企业在选购上流式厌氧反应器时,报价的合理性与设备性能的匹配度是决策的重要考量。上流式厌氧反应器以其独特的流体动力学设计,能够实现废水与厌氧污泥的高效接触,提升有机物降解效率。上海庞科环境技术有限公司提供的PTC-EIC内循环厌氧反应器,采用德国品牌PP材料的三相分离器,保证设备耐用性和使用寿命,且设计标准化,施工周期可控。报价不*涵盖设备本身,还包括安装调试和技术支持,确保客户获得完整的解决方案。庞科环境凭借丰富的行业经验和技术积累,能够针对不同废水特性提供合理报价方案,帮助企业在控制投资的同时实现环保目标,提升生产效益。
UASB厌氧反应器的生产涉及材料选用、结构设计和工艺技术等多方面因素,生产商的技术积累和制造能力对设备性能至关重要。UASB反应器通过厌氧污泥床将废水中的有机物转化为甲烷,达到处理废水和回收能源的目的。上海庞科环境技术有限公司作为生产商,采用高质量PP板材制造模块化三相分离器,增强设备耐腐蚀性和使用寿命。PTC-DCAR反应器设计注重污泥保留和防止流失,污泥浓度较传统UASB反应器高出数倍,有助于提升COD去除率和沼气产率。生产过程中严格执行标准作业流程,确保反应器壳体和模块加工的精度,缩短交付周期。庞科环境的生产团队融合了丰富的环保行业经验,能够针对不同工业废水的特点,调整反应器设计参数,满足客户多样化需求。通过不断技术创新和工艺优化,庞科环境为制药、煤化工、食品加工等行业提供可靠的厌氧反应器设备,助力客户实现废水治理和能源回收的双重价值。厌氧反应器的型号选择,要根据废水水量、浓度和处理标准来确定。
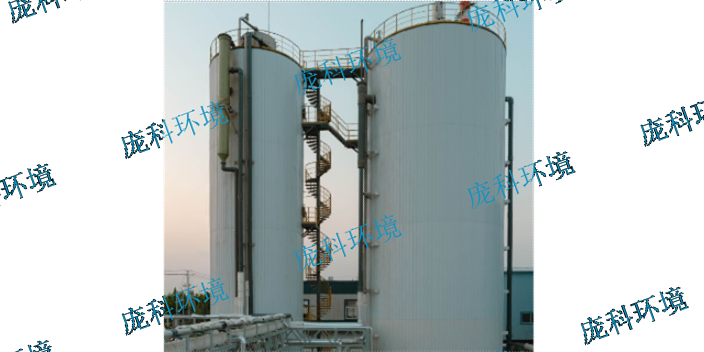
工业废水中高硫酸根含量常造成处理过程中的微生物抑制,进而影响整体反应效率和出水水质。针对这一痛点,采用专门设计的高硫酸根厌氧反应器显得尤为关键。PTC-GMR絮状污泥厌氧反应器通过沼气气提系统,促进废水与厌氧絮状污泥的充分混合,有效缓解硫酸根和氨氮的风险。该反应器紧凑的结构设计不*节省占地,还能适应高固形物废水的处理需求。其高效的混合传质效果和合理的采样设计,使得运行状态易于监控,保障系统稳定运行。上海庞科环境技术有限公司依托多年行业积累,针对畜牧养殖、生物制药等高硫酸根废水领域提供定制化解决方案。公司秉持创新驱动与技术融合,持续优化工艺流程,帮助客户实现废水处理与能源回收的双重目标,降低运行风险,提升经营效益。厌氧反应器的批发采购,批量订购能获得更优惠的单价并缩短供货周期。国产厌氧反应器报价
厌氧反应器厂家的联系方式要留存好,方便后期设备维护和技术咨询。国产厌氧反应器报价
制药企业在废水处理投资时,常面临设备采购和运营费用的双重压力,如何在保证处理效果的同时控制成本,是管理层关注的重点。上海庞科环境技术有限公司的PTC-DCAR厌氧反应器通过模块化设计和工艺优化,有效降低了设备制造和安装成本,且反应器内高浓度厌氧污泥的保留,提升了处理效率,减少了后续处理工艺的投资。反应器运行过程中产生的沼气可作为能源回收,帮助企业抵消部分能源支出,降低整体运营费用。设备的自动化控制系统减少了对操作人员的依赖,进一步降低了人工成本和运行风险。庞科环境的团队具备多年行业经验,能够结合具体废水特性,提供合理的投资预算和运行方案。公司注重技术创新和服务质量,确保每个项目在控制费用的前提下达到预期的处理效果,帮助制药企业实现环保合规与经济效益的双赢。国产厌氧反应器报价