商机详情 -
上海CSTR厌氧反应器供应商
污泥厌氧反应器通过保留高浓度的活性污泥,实现有机物的高效分解和沼气的稳定产出,适合处理含高COD的工业废水。该反应器设计注重污泥的颗粒化和稳定性,使得污泥不易流失,保障反应器内微生物群体的持续活跃。污泥浓度远超传统UASB反应器,转化效率明显提升,带来更好的COD去除效果。系统采用双布水和双通道分离模块,确保混合传质均匀且三相分离彻底,避免污泥流失和气体逸散。耐冲击负荷特性使得出水水质稳定,适应工业废水水质波动。自动化控制系统的引入减少了人为操作失误,维护了工艺的连续性和安全性。污泥颗粒化过程中产生的接种污泥可作为资源出售,形成经济效益。模块化设计和高质量材料的应用提升了设备的耐用性和维护便捷性,施工安装流程标准化,确保交付周期和工程质量。上海庞科环境技术有限公司凭借丰富的行业经验和技术积累,结合自主研发的PTC-DCAR厌氧反应器,为制药、食品、发酵等行业提供定制化解决方案。公司团队深刻理解客户需求,持续创新工艺技术,助力客户实现废水处理与能源回收的双重价值,推动环保与经济效益的协同提升。厌氧反应器的型号选择,要根据废水水量、浓度和处理标准来确定。上海CSTR厌氧反应器供应商
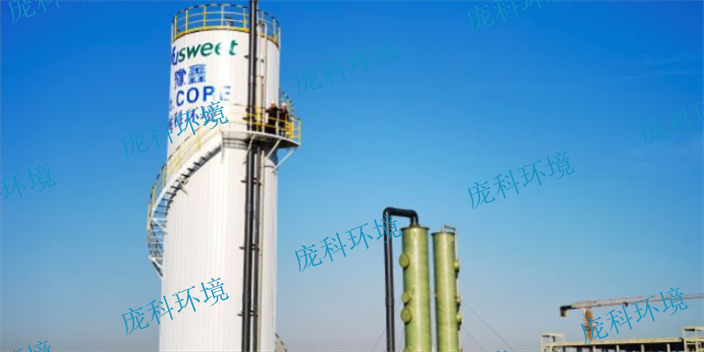
面对化工行业中高COD、高总氮废水的处理难题,企业常常面临出水标准难以达标、运营成本居高不下以及占地空间有限的多重压力。化工厌氧反应器成为解决这一痛点的重要技术路径。以PTC-DCAR厌氧反应器为例,其独特的双布水系统和双通道分离模块设计,有效保证了系统内污泥的高浓度保留和稳定的泥、水、气三相分离,明显提升了COD的去除效率并稳定产出沼气。这种设计不*降低了后续好氧工艺段的负荷和运行成本,还增强了系统的耐冲击负荷能力,确保出水水质持续稳定。上海庞科环境技术有限公司凭借多年在化工废水处理领域的经验,结合自主研发的模块化三相分离器和高质量PP板材制造,确保反应器耐用且无异味排放。公司团队深谙化工行业的排污特性,能够为客户提供量身定制的解决方案,帮助企业在保障环保合规的同时实现能源回收和经济效益的双重提升。黑龙江化工厌氧反应器解决方案针对工业废水和污水处理需求,高硫酸根厌氧反应器是必不可少的设备之一。
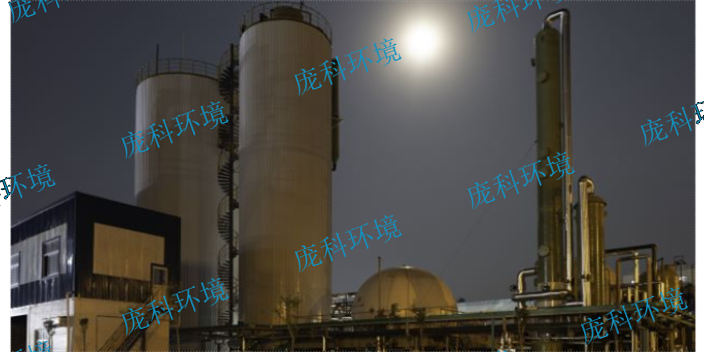
在采购化工厌氧反应器时,批发价是企业关注的重要因素之一。合理的价格能够帮助企业在控制成本的同时,保障环保设备的性能和稳定性。上海庞科环境技术有限公司提供的PTC-GMR絮状污泥厌氧反应器适合处理高氨氮、高硫酸根及高固形物废水,具备紧凑型储罐设计,占地面积小,适合化工及相关行业的生产环境。该反应器采用沼气搅拌系统,促进废水与厌氧絮状污泥的充分混合,增强有机物转化效率。丰富的保护系统设计确保反应器运行安全,正负压保护功能有效避免设备故障。公司在产品定价上注重性价比,结合标准化生产流程和模块化设计,减少制造成本并缩短交付周期,利于批量采购。庞科环境的创业团队拥有丰富的行业经验,涵盖制药、造纸、发酵等多个领域,能够根据客户需求提供合理的技术支持和售后服务。公司通过不断完善技术和服务体系,助力客户实现环保目标的同时,优化运营成本,提升整体经济效益。
在工业废水处理领域,选择合适的发酵厌氧反应器是保障处理效果和运营稳定性的关键。采购时,用户通常关注设备的处理能力、适应废水类型、运行稳定性和维护简便性。以PTC-DCAR厌氧反应器为例,其模块化设计确保了微生物的良好保留,厌氧污泥浓度远高于传统UASB反应器,提升了COD的转化效率和沼气产量。设备采用双布水系统和双通道三相分离模块,优化了混合传质和气液固分离过程,保证了反应器在冲击负荷下依然稳定运行。采购者还会考虑设备的施工安装周期和后续维护,上海庞科环境技术有限公司严格执行标准化作业流程,确保交付周期合理且设备性能稳定。庞科环境的团队在多个行业积累了丰富经验,能够针对客户废水特性提供定制化的采购方案,帮助工业企业实现废水达标排放和能源回收,降低运营成本,提升环保效益。公司通过持续创新和技术积累,致力于为客户提供可靠的发酵厌氧反应器设备及配套服务,推动环保产业与企业经济效益的协同发展。污水厌氧反应器的运行维护,定期检查关键部件可延长设备使用寿命。
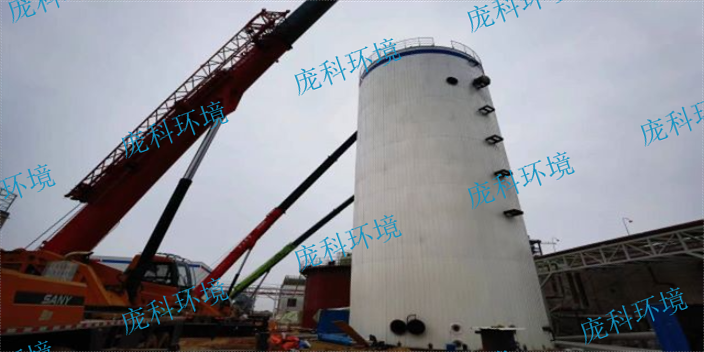
针对不同工业废水的处理需求,选择合适的厌氧反应器型号是关键。上海庞科环境技术有限公司推荐的PTC-DCAR厌氧反应器,因其独特的双布水和双通道分离设计,适合处理含高COD浓度的废水。该反应器能有效保留高活性的厌氧污泥,转化有机物为沼气,实现废水处理与能源回收的结合。推荐时,庞科环境会根据客户行业特点,结合废水成分和处理规模,提供个性化方案,确保设备能够满足工艺稳定性和运行成本的双重要求。反应器的自控系统和丰富的保护设计,减少了人为操作风险,提升了系统的可靠性。庞科环境团队拥有多年的技术积累和行业经验,能够针对制药、发酵、煤化工等领域提供针对性的建议和支持。公司致力于通过持续创新和专业服务,帮助客户实现环保合规和资源利用的双赢目标。内循环厌氧反应器的抗冲击能力强,适合水质波动较大的废水处理场景。吉林EGSB厌氧反应器怎么卖
高浓废水厌氧反应器在处理印染废水方面,展现出色性能。上海CSTR厌氧反应器供应商
发酵行业废水中有机物含量高且成分复杂,处理难度较大。上海庞科环境技术有限公司的PTC-EGSB发酵厌氧反应器凭借其独特的设计理念,有效应对这一挑战。反应器内部设有三相分离器,能迅速脱除沼气并保证混合液的均匀流动,污泥处于膨胀流化状态,促进了有机物的降解。该设计使液体上升流速高于传统UASB,增强了微生物与废水的接触效率,适合处理中高浓度有机废水。反应器具有抗冲击负荷能力,运行稳定,且可采用颗粒污泥或絮状污泥运行,灵活应对不同废水特性。通过沼气的回收利用,发酵企业不*能降低废水处理成本,还能获得额外的能源收益。上海庞科环境技术有限公司团队深耕发酵及相关行业,结合自主研发的模块化设计和标准化施工流程,确保反应器性能稳定可靠,助力发酵企业实现废水治理与资源循环的双重目标。上海CSTR厌氧反应器供应商