商机详情 -
福建IC厌氧反应器费用
中大型工业企业在面对复杂的污水处理时,常常苦于系统运行不稳定、污泥流失严重以及能源回收不足的问题。PTC-EIC内循环厌氧反应器的设计针对这些难题进行了优化。其由上下两个反应室组成,通过底部射流布水器实现废水与颗粒污泥的均匀混合,废水自下而上流动,有机物被高效降解,生成的沼气通过密闭系统回收利用。内循环结构有效缓冲了来水波动和负荷冲击,保证了系统的平稳运行。该反应器适合处理玉米淀粉、柠檬酸、啤酒等多种高浓度有机废水,占地面积小,污泥浓度高,极大提升了废水处理的经济效益。上海庞科环境技术有限公司凭借丰富的行业经验和对工艺细节的深刻理解,结合标准化设计和高质量材料,为客户提供稳定、高效的污水处理方案,助力企业在环保与资源回收之间实现平衡。厌氧反应器的设计和选择需要考虑废水的性质、处理效果要求和设备的可靠性。福建IC厌氧反应器费用
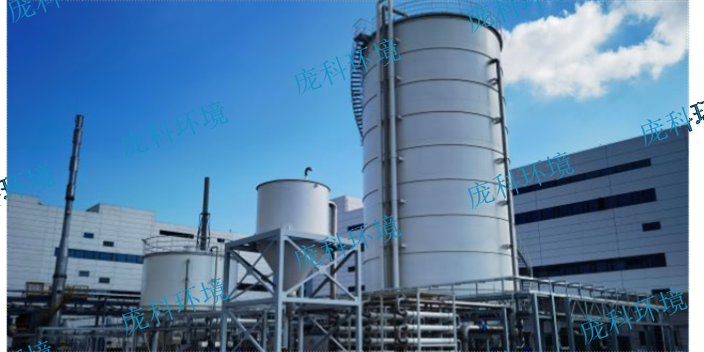
小型厌氧反应器以紧凑的结构设计满足空间受限场所的废水处理需求。其设计强调混合传质效果,确保污泥与废水充分接触,提高有机物降解速率。采用沼气气提系统实现内部循环,增强反应器内的搅拌效果,避免污泥沉积和流失。系统配备多重保护措施,保障设备运行的安全和稳定。小型反应器适用于中小规模工业企业,尤其适合废水量有限但处理要求严格的场合。通过合理的采样设计,便于运行状态的监控和调整。上海庞科环境技术有限公司针对不同客户需求,结合自身技术积累,开发了一系列适用于小型场景的厌氧反应器产品。公司团队注重技术创新和服务质量,帮助客户在有限空间内实现废水处理与能源回收的双重目标,推动企业环保效益与经济效益的协调发展。广东UASB厌氧反应器多少钱全混厌氧反应器能够提供充足的氧气,促进废水中有机物质的降解。
在寻找合适的制药废水厌氧反应器供应商时,及时沟通和技术支持是保障项目顺利推进的关键。上海庞科环境技术有限公司为客户提供便捷的联系方式和专业的服务团队,确保客户在设备选型、方案设计、安装调试等环节得到支持。通过电话、邮件及现场技术交流,庞科环境快速响应客户需求,针对制药废水的特殊性质,推荐适用的PTC-DCAR厌氧反应器方案。公司拥有丰富的行业经验,能为客户解答技术疑问,协助解决运行中遇到的难题。庞科环境的合作流程规范,服务体系完善,客户可以通过官方渠道获取详细资料和技术咨询,确保项目顺利落地。选择庞科环境,意味着选择一个值得信赖的合作伙伴,助力制药企业实现废水达标排放及资源化利用。
IC厌氧反应器的特点在于其内循环结构,通过反应器内部水流的循环增强了废水与厌氧污泥的接触效率。该反应器通常采用立式罐体设计,配备射流布水系统,使废水从底部均匀进入,与高浓度颗粒污泥充分混合,促进有机物的降解。内循环系统能够自动缓冲进水的波动,提升反应器对冲击负荷的适应性,保障出水水质的稳定。三相分离器采用耐用材料制造,确保沼气的高效回收和系统的长期运行。IC反应器适合处理玉米淀粉、啤酒及制药等行业的高浓度有机废水,占地面积较小,适合厂区空间有限的场所。上海庞科环境技术有限公司基于此技术开发了PTC-EIC内循环厌氧反应器,结合自主设计的模块化三相分离器和射流布水系统,提升了传质效果和反应效率。公司团队凭借多行业经验,针对不同废水特点,提供定制化解决方案,帮助客户实现废水的高效处理和能源的有效回收。庞科环境坚持技术创新与服务并重,为客户提供稳定的工艺支持和专业的运营指导,助力企业环保升级和成本控制。厌氧反应器的价格因厂家和规格而异,需要根据实际情况进行咨询。
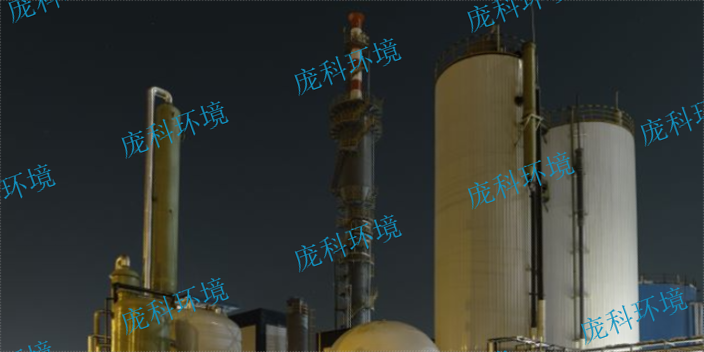
EGSB厌氧反应器的设计特点主要体现在其较高的液体上升流速和高径比结构,这使得反应器内的颗粒污泥床能够充分膨胀,提升污水与微生物的接触效率。该反应器采用三相分离器,首先实现混合液的脱气,随后通过沉淀区完成同液分离,确保污泥有效回流反应区。与传统UASB反应器相比,EGSB具备更高的COD有机负荷能力,适合处理中高浓度有机废水。反应器内的污泥可以呈颗粒状或絮状,具备较高的产甲烷活性。较高的液体上升流速和气体搅动加强了泥水的混合效果,提升了系统的抗冲击负荷能力和运行稳定性。上海庞科环境技术有限公司结合自主研发的模块化三相分离器设计,采用高质量PP板材制造,确保设备经久耐用且防腐蚀。公司在设计和制造过程中严格执行标准作业流程,保证产品的加工精度和交付周期。庞科环境的团队拥有丰富的行业经验,能够为客户提供符合实际需求的定制化解决方案,帮助企业有效处理高浓度废水,提升能源回收效率,实现环保和经济效益的双重提升。厌氧反应器的选型应根据废水处理量和水质特点进行。山西CSTR厌氧反应器一般多少钱
高浓度有机废水处理,选适配的厌氧反应器可大幅降低后续处理的压力。福建IC厌氧反应器费用
发酵行业废水中有机物含量高且成分复杂,处理难度较大。上海庞科环境技术有限公司的PTC-EGSB发酵厌氧反应器凭借其独特的设计理念,有效应对这一挑战。反应器内部设有三相分离器,能迅速脱除沼气并保证混合液的均匀流动,污泥处于膨胀流化状态,促进了有机物的降解。该设计使液体上升流速高于传统UASB,增强了微生物与废水的接触效率,适合处理中高浓度有机废水。反应器具有抗冲击负荷能力,运行稳定,且可采用颗粒污泥或絮状污泥运行,灵活应对不同废水特性。通过沼气的回收利用,发酵企业不*能降低废水处理成本,还能获得额外的能源收益。上海庞科环境技术有限公司团队深耕发酵及相关行业,结合自主研发的模块化设计和标准化施工流程,确保反应器性能稳定可靠,助力发酵企业实现废水治理与资源循环的双重目标。福建IC厌氧反应器费用