商机详情 -
河南化工厌氧反应器品牌推荐
制药行业面对的废水处理难题往往涉及高COD浓度和复杂有机物,传统处理方式难以满足稳定排放和资源回收的需求。针对这一问题,选择合适的制药废水厌氧反应器成为关键。上海庞科环境技术有限公司提供的PTC-DCAR厌氧反应器,采用双布水系统和双通道分离模块,确保废水与厌氧污泥充分混合,提升微生物活性,明显提高COD的去除效率。反应器设计保证污泥不流失,稳定产生沼气,帮助企业实现能源回收,降低后续好氧处理负荷。该设备还具备耐冲击负荷和高度自动化控制系统,减少人为操作风险,保证出水水质稳定。上海庞科环境技术有限公司由经验丰富的团队组成,专注于环境技术创新,服务于制药、化工等多个行业,能够根据客户需求提供定制化解决方案。团队积累了丰富的项目经验,严格执行标准化生产和安装流程,确保反应器性能可靠,交付周期合理。选择庞科环境的PTC-DCAR反应器,不*解决废水处理难题,还能实现废水资源化,助力制药企业提升竞争力。化工厌氧反应器在石化废水处理领域,表现出良好的适应性和稳定性。河南化工厌氧反应器品牌推荐
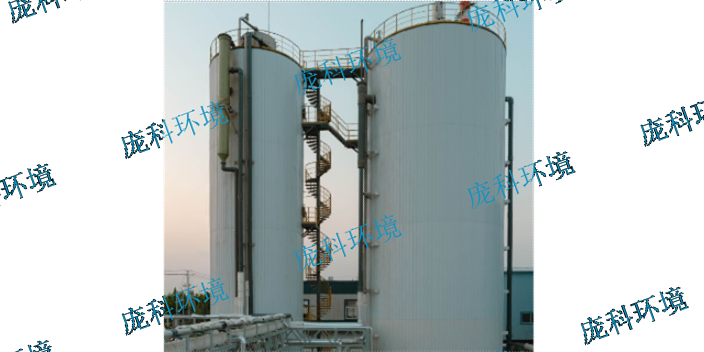
中小型企业或受场地限制的工业项目在废水处理设备选型时,常面临设备体积与处理能力的平衡难题。上海庞科环境技术有限公司针对这一需求,提供多种尺寸规格的PTC系列厌氧反应器,适应不同规模的废水处理要求。小型厌氧反应器设计紧凑,占地面积小,便于安装和维护,同时保证了良好的混合传质效果和高效的COD去除。反应器内部采用模块化三相分离器和双布水系统,确保废水与污泥充分接触,提升处理稳定性和沼气产率。庞科环境团队根据客户的具体废水量和水质特点,提供个性化尺寸方案,帮助客户在有限空间内实现环保目标。公司拥有丰富的行业背景和技术积累,能够确保小型厌氧反应器在性能和耐用性上的可靠性,为客户带来经济效益和环境效益的双重保障。高硫酸根厌氧反应器推荐咨询厌氧反应器供应商的产品清单,能快速找到符合企业需求的设备类型。
在工业废水处理项目中,设备采购成本是企业关注的重点之一。上海庞科环境技术有限公司针对厌氧反应器的批发价制定了合理的价格策略,旨在帮助客户在控制成本的同时,获得性能稳定且适用性强的设备。PTC-DCAR厌氧反应器的设计充分考虑了设备的耐用性和维护便利,采用高质量PP板材和模块化三相分离器,延长使用寿命并减少故障率。批发价格反映了庞科环境对原材料、生产工艺和技术研发的投入,确保设备在运行中能够应对高浓度废水的冲击负荷,保持稳定的出水水质。客户在采购时不*关注价格,更看重设备的长期运行表现和维护成本,庞科环境通过优化设计和标准化生产流程,降低了整体拥有成本。公司团队拥有丰富的行业背景,能够根据客户需求提供合理的报价和技术支持,保障客户投资的价值和环保目标的实现。
在化工行业中,废水中有机物含量及复杂成分对处理设备提出了较高的要求。化工厌氧反应器的选择直接影响废水处理效率和后续生产的稳定性。PTC-EIC内循环厌氧反应器在此领域表现突出,其采用射流布水器实现底部充分混合,提升了传质效率和COD去除效果。反应器设计为上下双室结构,废水自下而上流动,有机物在产甲烷菌作用下被降解,生成的沼气通过三相分离器高效收集。该设备具备完全密闭的沼气系统,减少气体泄露风险,且内循环设计能自动缓冲进水量和负荷的波动,保障系统稳定运行。反应器的颗粒污泥浓度较高,占地面积紧凑,适合空间有限的化工厂区。针对玉米淀粉、酒精及柠檬酸等行业的高浓度有机废水,PTC-EIC提供了可靠的处理方案。上海庞科环境技术有限公司专注于研发和推广此类厌氧反应器,结合多年的行业经验,确保产品适应化工废水的复杂特性。公司团队成员涵盖制药、煤化工、发酵等多个行业,能够针对不同废水特点提供定制化解决方案。庞科环境通过持续创新和技术积累,帮助客户实现废水达标排放与能源回收的双重效益,推动企业环保升级。生物厌氧反应器依靠微生物作用降解污染物,是环保处理的关键设备之一。
制药行业废水含有多种复杂有机物,且处理要求严格,传统工艺难以满足稳定达标排放。上海庞科环境技术有限公司针对这一痛点,提供了基于连续搅拌罐式反应器(CSTR)的解决方案。该反应器通过持续搅拌保证废水与厌氧污泥充分接触,促进有机物的均匀降解,适应废水成分复杂、负荷波动大的特点。CSTR厌氧反应器设计紧凑,操作灵活,能够有效抵抗毒性物质的冲击,保障系统稳定。通过沼气的回收利用,帮助制药企业降低能源消耗,实现废水处理与能源生产的协同效益。上海庞科环境技术有限公司凭借多行业经验和自主技术优势,能够为制药企业量身定制环保方案,强化资源回收和运营管理,助力客户应对环保压力,提升环境治理效能。公司秉持创新精神和专业服务,致力于推动环保技术与产业需求的深度融合。全混厌氧反应器在处理造纸工业废水时,能有效降低化学需氧量。辽宁发酵厌氧反应器大概多少钱
臭氧催化剂能够促进臭氧分子与有机物发生氧化反应,提高反应速率和效率。河南化工厌氧反应器品牌推荐
EGSB厌氧反应器的设计特点主要体现在其较高的液体上升流速和高径比结构,这使得反应器内的颗粒污泥床能够充分膨胀,提升污水与微生物的接触效率。该反应器采用三相分离器,首先实现混合液的脱气,随后通过沉淀区完成同液分离,确保污泥有效回流反应区。与传统UASB反应器相比,EGSB具备更高的COD有机负荷能力,适合处理中高浓度有机废水。反应器内的污泥可以呈颗粒状或絮状,具备较高的产甲烷活性。较高的液体上升流速和气体搅动加强了泥水的混合效果,提升了系统的抗冲击负荷能力和运行稳定性。上海庞科环境技术有限公司结合自主研发的模块化三相分离器设计,采用高质量PP板材制造,确保设备经久耐用且防腐蚀。公司在设计和制造过程中严格执行标准作业流程,保证产品的加工精度和交付周期。庞科环境的团队拥有丰富的行业经验,能够为客户提供符合实际需求的定制化解决方案,帮助企业有效处理高浓度废水,提升能源回收效率,实现环保和经济效益的双重提升。河南化工厌氧反应器品牌推荐