商机详情 -
无锡精密仪器不锈钢表面打磨流程
不锈钢打磨加工的质量追溯体系,是保障批量加工品质稳定、快速定位问题的重要支撑,也是规范化加工企业的标配管理内容。完整的追溯体系会记录每一批工件的加工信息,包括对应的工艺参数、使用的磨料规格、作业人员与设备、加工时间、各工序的检测数据等内容。当成品出现品质问题时,可通过记录信息快速回溯加工全流程,定位问题产生的工序与原因,及时采取整改措施,避免同类问题重复出现。追溯记录也能为后续的工艺优化提供数据支撑,通过分析不同批次的加工数据与品质表现,总结更优的工艺参数,持续提升加工质量。对于有严格品质管理要求的客户而言,加工方的质量追溯能力能更好匹配自身的管理体系,方便双方的品质对接与问题处理。每一批工件的交付都可对应相关的加工记录,客户有需要时可进行查询核对,让整个加工过程更加透明可控。规范化的追溯管理,能提升双方合作的信任度,也能保障长期合作的品质稳定性。苏州星弘微机械科技有限公司建立完善的加工质量追溯体系,可实现不锈钢打磨全流程的品质追溯管理。自动化设备不锈钢打磨处理各类结构与传动部件,优化设备运行状态,适配多规格部件加工需求。无锡精密仪器不锈钢表面打磨流程
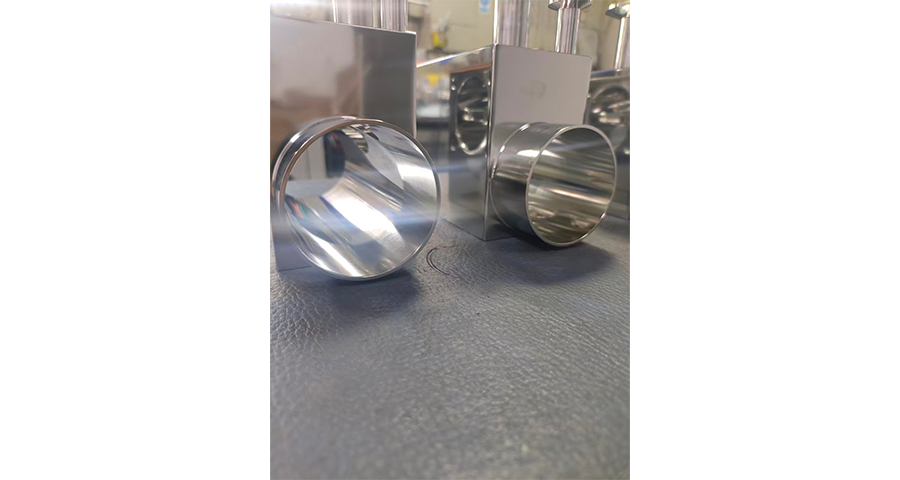
常规机械打磨能够去除表面缺陷、提升平整度,对于有更高洁净度与耐蚀性要求的工件,还需要搭配电解抛光等特殊工艺做后续处理。电解抛光通过电化学作用溶解工件表面的微观凸起,让表面达到更细腻的状态,同时在表面形成均匀的钝化层,提升工件的耐锈蚀能力。经过电解抛光的工件,表面不易残留介质,清洁难度更低,适配食品、医药、高纯化工等对洁净度要求较高的场景。电解抛光需要搭配对应的电解液配方与工艺参数,参数设置不当会造成表面腐蚀不均,影响外观与使用性能。工件进入电解工序前,机械打磨的效果会直接影响抛光成品,前道工序的表面缺陷会在电解后被放大。两种工艺同属一个加工体系时,能够更好地衔接工序标准,保障成品符合要求,也能减少工序周转的时间成本。苏州星弘微机械科技有限公司可提供阀体电解抛光加工服务,与机械打磨工艺形成配套,满足客户更高标准的表面处理需求。吴江区阀体不锈钢机械打磨定制加工仪器仪表不锈钢表面打磨加工优化部件外观与耐腐蚀性,灵活调整工艺,适配多规格仪表零部件。
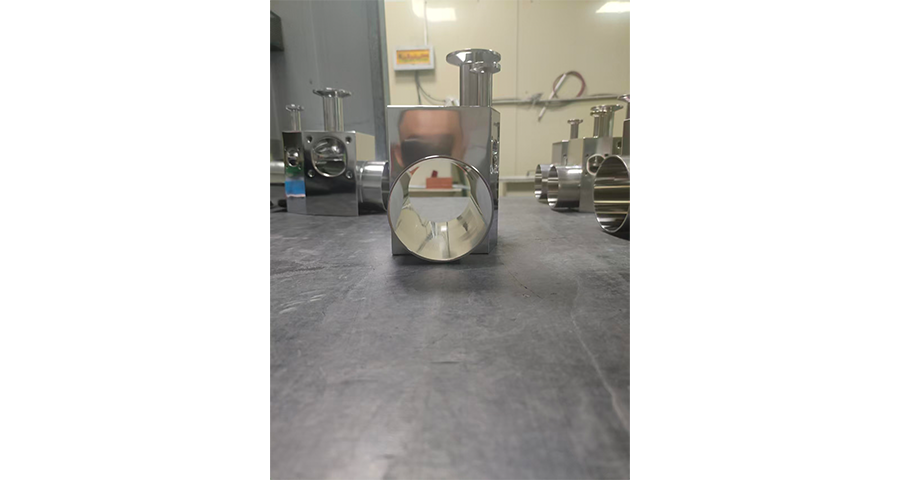
不锈钢打磨加工过程中,保障工件的结构完整性是底线要求,过度打磨、操作不当都可能损伤工件结构,影响其使用强度与功能实现。打磨前需要明确工件的壁厚、薄弱结构与关键功能部位,设定对应的磨削量阈值,各阶段的总磨削量不能超过阈值,避免壁厚减薄过多,降低工件的承压能力与结构强度。针对工件上的薄弱边角、细小凸台等易损伤结构,打磨前可做临时防护处理,打磨过程中避开对应区域,防止工具误触造成结构崩缺或是变形。内腔、流道类工件打磨时,需要控制工具的行进范围与作用力,避免工具硬性撞击内壁,造成内壁凹陷、裂纹等结构损伤,影响工件的使用安全性。焊缝区域打磨不能过度磨削焊缝本体,需要保留足够的焊缝厚度,保障焊缝的连接强度与承压能力,避免焊缝过薄引发断裂风险。各加工阶段都需要核验关键位置的壁厚与结构状态,发现结构损伤风险及时调整工艺,避免损伤进一步扩大。针对高精度、高价值的工件,可采用更保守的磨削策略,分多道小余量工序逐步打磨,以更低的效率换取结构安全的保障。苏州星弘微机械科技有限公司打磨全过程严格管控磨削量与作业规范,保障工件结构完整性与使用安全性。
批量不锈钢打磨作业中,成品的一致性是衡量加工能力的重要指标,同批次工件的表面粗糙度、光泽度与尺寸公差保持稳定,才能满足下游规模化装配的需求。人工打磨容易受作业人员状态、手法差异的影响,出现同批次工件效果参差不齐的情况,难以适配大批量、高标准的生产需求。规范化的加工场景会采用标准化的作业流程,搭配自动化设备完成主要打磨工序,减少人为因素对成品效果的干扰。每道工序都设置对应的核验节点,对关键参数进行抽样检测,及时调整工艺偏差,避免整批工件出现品质波动。磨料的损耗也会对打磨效果产生持续影响,定期更换与校准磨具,能保障每一批次的加工条件保持一致,避免因磨料磨损造成的效果渐变。工件的上下料与装夹方式同样会影响加工稳定性,统一的装夹基准能让每一件工件的受力状态与加工位置保持相同,减少装夹误差带来的品质差异。稳定的一致性表现,能帮助下游客户减少入厂检验的成本,提升整体生产效率。苏州星弘微机械科技有限公司具备标准化打磨作业体系,可保障批量不锈钢工件的加工效果稳定统一。异型阀体不锈钢打磨处理复杂结构瑕疵,疏通流体通道、保障密封效果,适配工业阀门加工生产需求。

不锈钢打磨过程中,磨削作用力与热量会让工件产生内应力,处理不当容易引发工件形变,影响尺寸精度与形位公差,形变防控是精密工件打磨的关键要点。各阶段的磨削量需要合理分配,避免工序磨削量过大,让工件局部受力过猛、热量集中,引发内应力失衡导致形变。粗磨阶段去除主要余量,产生的应力相对较大,可在粗磨完成后安排应力释放环节,让工件内应力自然消散后再进入精磨工序,减少后续形变的可能。精磨与抛光阶段采用小磨削量的作业方式,以平缓的作用力逐步细化表面,尽量减少新增的内应力,避免工件出现微形变。针对薄壁、细长杆等易形变的工件,需要搭配特定的支撑治具,分散打磨过程中的作用力,增强工件的刚性,减少弹性形变与塑性形变的发生。打磨过程中可采用适当的冷却方式,带走磨削产生的热量,避免工件局部温度过高引发热形变,保障尺寸精度的稳定性。批量加工易形变工件时,需要在各阶段增加形位公差的检测频次,及时发现形变偏差并调整工艺,保障成品形位精度符合要求。苏州星弘微机械科技有限公司打磨过程中采用多重形变防控措施,保障精密不锈钢工件的尺寸与形位精度。不锈钢打磨承接多领域订单,常规与异型阀体均可,星弘微年产八万件。姑苏区隔膜阀体不锈钢打磨厂家推荐
不锈钢打磨咨询可解答材质、光洁度与工艺问题,星弘微可服务。无锡精密仪器不锈钢表面打磨流程
不锈钢工件的焊缝区域是打磨加工的重点处理部位,焊缝余高、焊痕与母材的过渡效果,直接影响工件的整体外观与使用性能。粗磨阶段是焊缝处理的关键环节,需要逐步去除焊缝的余高与表面的焊渣、氧化层,让焊缝区域与周边母材逐步拉平,形成平顺的过渡效果。焊缝打磨不能一次性去除过多余量,需要分多次逐步磨削,避免局部过热造成焊缝区域材质性能变化,或是磨削过度导致焊缝强度下降。焊缝与母材的过渡区域需要重点处理,不能出现明显的台阶感,否则会在后续使用中造成应力集中,也会影响表面的整体美观度。不同类型的焊缝对应不同的打磨标准,承压类焊缝需要保障过渡平顺与结构强度,外观类焊缝则需要兼顾过渡效果与表面纹理的一致性。针对角焊缝、环焊缝等不同形态的焊缝,需要采用适配的打磨工具与作业手法,保障焊缝各个位置都能均匀处理。焊缝打磨完成后,需要核验焊缝区域的尺寸与表面状态,确认符合要求后再转入后续精磨与抛光工序。苏州星弘微机械科技有限公司具备成熟的焊缝打磨处理工艺,保障焊缝与母材平顺过渡且不影响结构强度。无锡精密仪器不锈钢表面打磨流程