商机详情 -
昆山隔膜阀体不锈钢打磨技术支持
不锈钢打磨加工的效率与成本是客户关注的重点内容,两者之间需要找到合理的平衡,单纯追求效率或是单纯压低价格都可能影响的加工品质。加工效率提升需要配套的设备与工艺支撑,自动化设备的应用能大幅提升批量工件的加工速度,但也需要对应设备投入与工艺调试成本。合理的工艺规划能减少不必要的工序周转,优化加工流程,在不增加额外成本的基础上提升加工效率。磨料的选型也会影响效率与成本,切削力强的磨料能加快打磨速度,但价格相对更高,损耗速度也会有区别,需要结合加工要求选择性价比合适的磨料类型。部分客户为了压缩成本选择低价加工服务,往往会面临品质不稳定、交期拖延、售后无保障等问题,反而增加了隐性成本。成熟的加工厂商会根据客户的交期要求与品质标准,制定适配的加工方案,在保障品质的前提下优化效率与成本,为客户提供合理的报价与交付周期。客户在选择加工服务时,可结合自身需求综合考量,选择性价比更优的合作方。苏州星弘微机械科技有限公司合理平衡打磨效率与加工成本,为客户提供适配的加工报价与交付方案。不锈钢表面打磨优化表层性能,处理曲面边角密封面,提升抗腐蚀耐磨,搭配电解抛光,星弘微提供。昆山隔膜阀体不锈钢打磨技术支持
不锈钢工件的焊缝区域是打磨加工的重点处理部位,焊缝余高、焊痕与母材的过渡效果,直接影响工件的整体外观与使用性能。粗磨阶段是焊缝处理的关键环节,需要逐步去除焊缝的余高与表面的焊渣、氧化层,让焊缝区域与周边母材逐步拉平,形成平顺的过渡效果。焊缝打磨不能一次性去除过多余量,需要分多次逐步磨削,避免局部过热造成焊缝区域材质性能变化,或是磨削过度导致焊缝强度下降。焊缝与母材的过渡区域需要重点处理,不能出现明显的台阶感,否则会在后续使用中造成应力集中,也会影响表面的整体美观度。不同类型的焊缝对应不同的打磨标准,承压类焊缝需要保障过渡平顺与结构强度,外观类焊缝则需要兼顾过渡效果与表面纹理的一致性。针对角焊缝、环焊缝等不同形态的焊缝,需要采用适配的打磨工具与作业手法,保障焊缝各个位置都能均匀处理。焊缝打磨完成后,需要核验焊缝区域的尺寸与表面状态,确认符合要求后再转入后续精磨与抛光工序。苏州星弘微机械科技有限公司具备成熟的焊缝打磨处理工艺,保障焊缝与母材平顺过渡且不影响结构强度。上海阀体不锈钢抛光打磨公司自动化设备制造等批量零部件打磨供应,统一参数,保持一致性,稳定产能承接相关订单,保障品质与交付。
全流程覆盖的质检记录,是不锈钢打磨加工实现品质可追溯的基础,也能为工艺优化与问题排查提供准确的数据支撑。从工件进厂开始,就会记录初始状态信息,包括材质、规格、表面初始情况与客户要求,作为后续加工与验收的基准依据。粗磨、精磨、抛光每一个加工阶段,都有对应的质检节点,记录该阶段的表面状态、尺寸参数与检验结果,确认合格后才可转入下一工序。加工过程中使用的设备、磨料、操作人员与作业时间也会同步记录,将每一件工件的加工信息与具体环节对应起来。成品完成后,会记录完整的终检数据,包括表面粗糙度、光泽度、尺寸公差、外观缺陷等内容,确认完全符合客户要求后才可安排交付。当成品出现品质问题时,可通过完整的质检记录回溯整个加工流程,快速定位问题出现的环节与原因,及时采取整改措施,避免同类问题重复出现。所有质检记录都会分类归档留存,方便后续查询与调用,也能为同类工件的工艺优化提供参考。苏州星弘微机械科技有限公司实现打磨全流程质检记录覆盖,保障加工过程可追溯、品质可核查。
不锈钢打磨的表面粗糙度有多个等级,不同等级对应不同的加工工序与应用场景,按需选择对应的粗糙度等级,能更好匹配使用需求与成本控制。粗糙度数值较高的打磨处理,工序相对简单,加工周期短,成本也更低,适用于对表面外观要求不高、只需去除加工痕迹的非外观件与结构件。中等粗糙度的打磨处理,表面纹理更加细腻,触感平滑,适用于一般的装配配合面与普通外观件,既能满足使用功能需求,也能兼顾一定的外观效果。低粗糙度的精磨处理,表面接近镜面效果,纹理细微,适用于有密封要求的配合面、装饰外观件或是有特殊清洁要求的工件,对应的加工工序更多,周期更长,成本也相对更高。不同的粗糙度等级有对应的检测标准与判定方式,加工过程中会按对应标准进行检测,保障成品参数符合约定等级。客户可根据工件的实际功能与外观需求,选择对应的粗糙度等级,不必过度追求高等级而增加不必要的成本。专业的加工方也会结合工件用途给出合理的等级建议,帮助客户优化加工方案。苏州星弘微机械科技有限公司可实现多等级表面粗糙度的不锈钢打磨加工,满足不同的功能与外观需求。特殊场景零部件定制打磨需调整工艺,星弘微可提供定制服务保障细节,年产八万件符合设计,服务相关领域。

应用在仪器仪表、自动化设备中的不锈钢精密零部件,对打磨后的尺寸公差有严格要求,磨削量控制不当会导致尺寸超差,工件直接报废。这类零部件的装配配合面,尺寸偏差会直接影响装配精度与设备运行的稳定性。打磨加工前,需要先确认工件的初始尺寸与成品公差要求,合理分配各道工序的磨削余量。粗磨阶段去除主要的加工余量与表面缺陷,精磨阶段逐步逼近目标尺寸,抛光阶段控制极薄的去除量,只优化表面质感不影响尺寸精度。加工过程中按工序节点检测尺寸数据,实时调整磨削力度与时长,避免过量磨削。薄壁类精密工件还要考虑磨削应力带来的形变,尺寸检测要结合形位公差同步进行,保障工件的形态精度。有经验的加工团队能够平衡表面效果与尺寸精度,在达成表面要求的同时,将尺寸偏差控制在允许范围内。苏州星弘微机械科技有限公司可承接仪器仪表、自动化设备零部件打磨,严格管控尺寸公差,满足精密部件的加工要求。选不锈钢打磨服务商看经验、产能与全链条能力,星弘微可承接。姑苏区不锈钢打磨加工
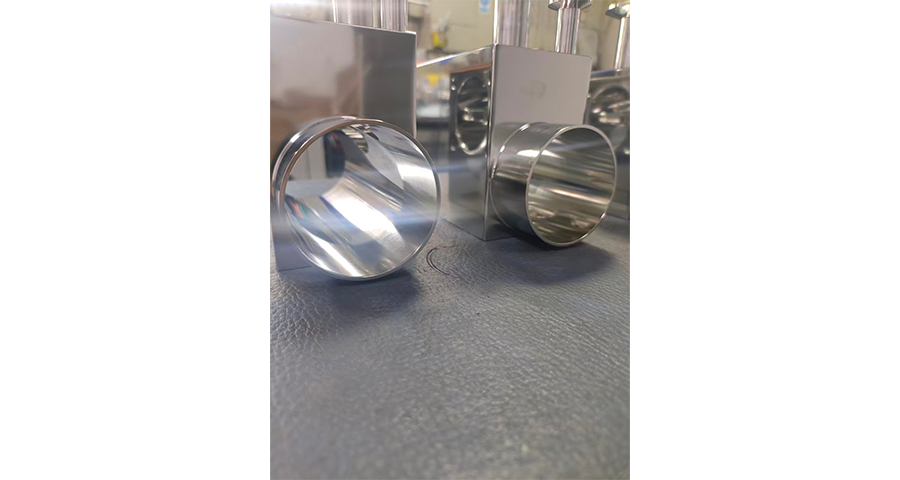
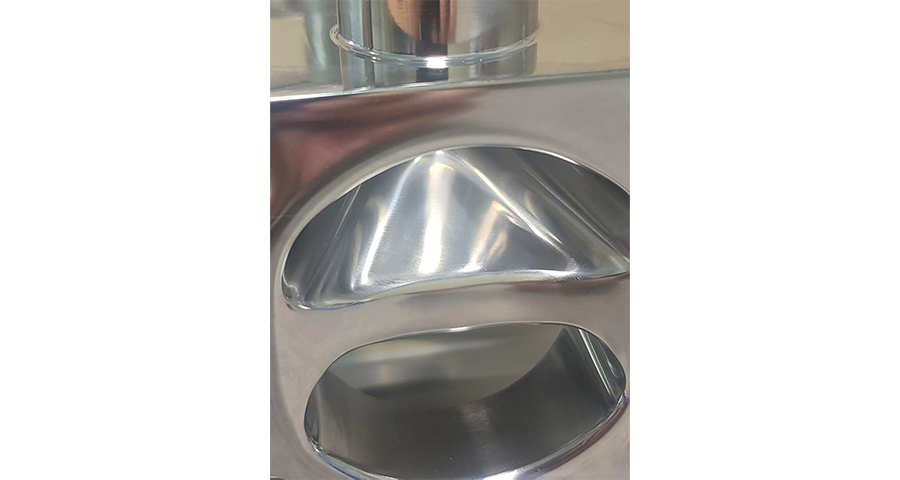
隔膜阀体不锈钢打磨,服务医药、食品行业,星弘微保障表面光洁度与材料纯净度,可靠加工。昆山隔膜阀体不锈钢打磨技术支持
不锈钢打磨过程中的工件夹持方式,会直接影响加工的尺寸精度、表面均匀性与结构安全性,不同形态的工件需要适配对应的夹持方案。常规平面类与回转体工件可采用通用装夹结构,固定工件位置的同时保障加工面完全暴露,方便各工序连续作业。结构不规则的异形工件,需要设计定制化的装夹治具,找准工件的定位基准,分散夹持作用力,避免加工过程中工件出现移位或是局部受力形变。内腔类工件的装夹需要兼顾内部加工空间的可达性与装夹的稳固性,既要预留足够的工具作业空间,也要防止打磨过程中工件晃动导致的尺寸偏差。夹持力度的把控也十分关键,力度不足会造成工件移位,影响加工精度,力度过大则可能让薄壁、脆性工件产生形变甚至损伤,破坏工件的结构完整性。批量加工中统一的装夹标准,能让同批次工件的加工基准保持一致,减少装夹误差带来的品质波动。针对不同品类的工件,装夹方案需要提前验证适配性,确认无误后再投入批量作业。苏州星弘微机械科技有限公司可针对不同形态的不锈钢工件定制适配的夹持方案,保障加工精度与结构安全。昆山隔膜阀体不锈钢打磨技术支持