商机详情 -
张家港常温不锈钢电解加工承接
航空航天领域使用的不锈钢零部件,对表面质量与材料性能的要求极为严苛,任何表面缺陷与性能下降都可能带来安全隐患。传统机械抛光容易在表面引入加工硬化与残余应力,改变材料的力学性能,不利于零件的长期稳定使用。电解加工属于无应力加工方式,不会改变基体材料的力学性能,也不会产生表面硬化层,可完整保留材料本身的强度与韧性。电解处理可去除零件表面的微裂纹与加工缺陷,提升表面的抗疲劳性能,延长零件在复杂受力环境下的使用寿命。零件的尺寸与形位公差可通过工艺参数精确控制,满足航空零部件的高精度要求。整个加工过程有严格的工艺管控与质量追溯体系,每一步操作都有记录可查,适配航空领域的质量管理规范。各类不锈钢结构件、紧固件都可通过电解加工提升表面品质。苏州星弘微机械科技有限公司可承接航空航天领域不锈钢零部件电解加工,适配严苛的品质标准。医疗设备阀体易腐蚀,电解抛光后耐蚀性增强,已服务多家医院设备供应商。张家港常温不锈钢电解加工承接
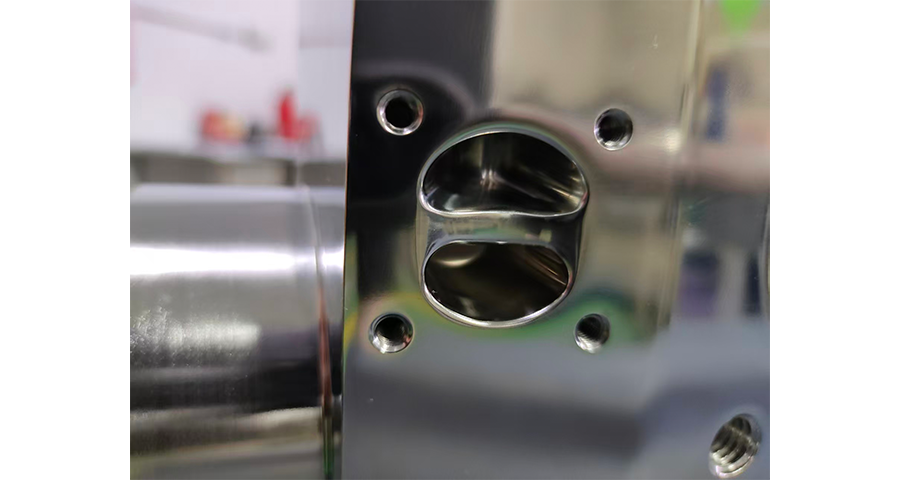
不锈钢本身依靠表面钝化膜实现耐腐蚀性能,机械打磨形成的表面存在细微划痕与晶格变形,钝化膜连续性不足,耐蚀能力受限。电解抛光通过电化学溶解作用,整平工件表面的微观凸起,同时在表面形成一层均匀致密的钝化膜,提升工件整体的耐腐蚀表现。电解处理后的表面没有机械应力残留,钝化膜与基体结合紧密,在潮湿、酸碱腐蚀的工况下,能有效延缓锈蚀与点蚀的产生。针对腐蚀环境严苛的应用场景,可在电解抛光后增加钝化处理工序,进一步增厚钝化膜,强化工件的耐蚀性能。耐蚀效果的稳定性与电解工艺参数的管控直接相关,参数偏差会造成钝化膜厚度不均,局部耐蚀能力下降。盐雾测试等检测手段可验证电解后的耐蚀水平,为客户提供明确的性能参考。苏州星弘微机械科技有限公司的电解工艺可优化不锈钢表面钝化膜质量,提升工件耐锈蚀性能。苏州工业园区精密零部件不锈钢电解抛光费用多少不锈钢电解抛光全流程服务,从工艺设计到质检全程包,客户省心。

集研发、生产、销售于一体的全链条电解加工服务,能为客户带来更顺畅的合作体验。客户无需分别对接工艺研发、生产安排、售后沟通等多个主体,单一接口即可完成全流程对接,大幅降低沟通成本。出现问题时内部联动处理,响应速度更快,不会出现多方推诿的情况。全链条模式下,工艺研发与生产现场紧密衔接,研发成果能快速落地到批量生产中,生产中遇到的问题也能快速反馈给研发端优化解决。长期合作的客户,可形成专属的服务对接机制,沉淀专属的工艺档案,合作效率持续提升。从前期方案评估到后期交付售后,全流程都由同一主体负责,责任清晰,品质保障更可靠。全链条服务也能更好地配合客户的项目节奏,提供全周期的技术支持。苏州星弘微机械科技有限公司打造研发生产销售一体化服务,为客户提供省心可靠的不锈钢电解加工体验。
批量不锈钢电解加工的品质稳定性,直接影响下游客户的装配效率与产品一致性。电解液浓度、槽液温度、电流分布、处理时长的细微波动,都可能造成同批次工件的表面光泽与腐蚀厚度出现差异。规范化的加工场景会定期检测电解液的成分占比,及时补充调整药剂,维持槽液性能稳定。工件装挂采用统一的夹具与排布方式,保障每一件工件的电流接收均匀,避免出现边角过抛、内腔欠抛的情况。每批次工件上线前先做首件检测,确认表面效果与尺寸变化符合要求后,再批量开展加工。生产过程中按固定频次抽取工件复检,发现参数偏差及时调整,避免整批次出现品质问题。批次生产完成后留存对应样件与工艺记录,方便后续返单时直接调用参数,保障跨批次的效果统一。苏州星弘微机械科技有限公司建立标准化作业体系,可保障批量工件电解效果的稳定统一。不锈钢电解抛光设备先进但操作简单,提供手把手指导,上手快。
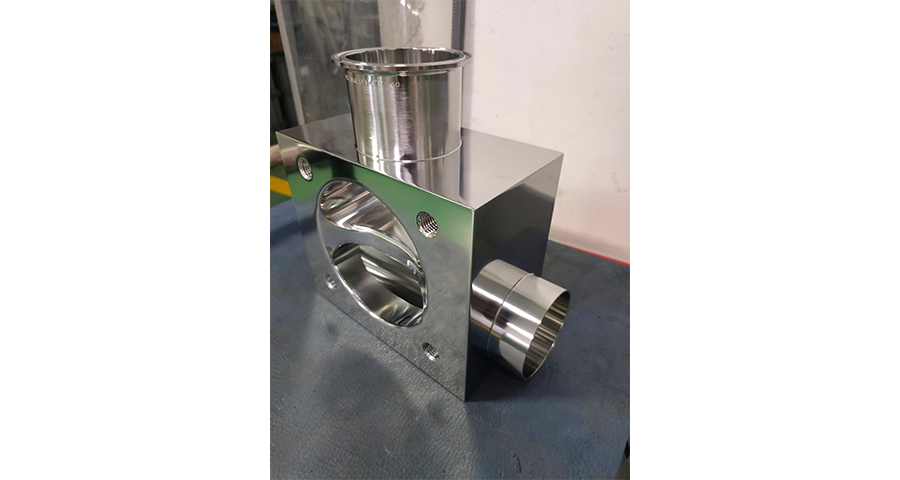
不锈钢电解抛光可实现不同等级的表面光泽效果,对应不同的工艺复杂度与适用场景。哑光级电解表面细腻无划痕,反光柔和,适用于结构件、普通外观件,加工工序少、成本更低。光亮级电解表面平整有光泽,反光效果均匀,适用于常规外观件、普通流体设备,兼顾美观与实用性能。镜面级电解表面光可鉴人,微观平整度高,适用于装饰件、高洁净要求工件,需要多道电解工序配合,加工周期更长、成本更高。不同的光泽等级对应不同的表面粗糙度数值,可通过检测设备量化判定。客户可根据工件的实际使用场景与预算,选择适配的光泽等级,无需过度追求高等级而增加不必要的成本。加工方也可结合工件的用途与材质,给出合理的等级建议,帮助客户优化加工方案。苏州星弘微机械科技有限公司可实现多等级表面电解抛光效果,按需匹配对应工艺方案。仪器仪表阀体怕氧化,电解抛光后表面形成保护层,耐蚀性提升。姑苏区精细不锈钢电解工艺
阀体电解抛光费用合理,批量订单价格有竞争力,客户反馈性价比高。张家港常温不锈钢电解加工承接
带有内腔、流道、狭缝结构的异型不锈钢工件,是电解加工中的难点品类。常规电解方式难以让电解液深入内腔死角,容易出现内部电解不充分、表面效果不均的问题,电流的边缘效应还可能造成端口位置过腐蚀。加工这类工件需要设计专属的挂具与辅助阴极,引导电流均匀分布到内腔各个区域,同时优化电解液的流动方式,让槽液能够充分接触内壁表面,带走电解反应产生的产物。针对深孔、窄缝结构,还要调整电流参数与处理时长,平衡内外表面的电解速率,避免外壁过抛而内壁未达到处理要求。工艺确定前需做样件测试,确认内腔各个位置的电解效果都符合标准后,再应用于批量生产。复杂结构工件的电解调试周期相对更长,成熟的工艺积累能大幅缩短打样时间。苏州星弘微机械科技有限公司具备异型阀体、内腔工件的专项电解加工能力,覆盖复杂结构处理需求。张家港常温不锈钢电解加工承接