商机详情 -
常熟高精度不锈钢电解厂家推荐
精密不锈钢零部件的电解加工,需要严格控制尺寸去除量,避免尺寸超差造成工件报废。电解抛光的金属去除量与电流密度、处理时长直接相关,针对公差要求严格的工件,需要先通过工艺测试确定适配的参数组合,将单面腐蚀量控制在允许的公差范围内。装夹定位方式会影响电流分布,进而造成不同位置的去除量差异,需设计适配的装夹方案,保障工件各个面的电解速率均匀。加工过程中分阶段检测尺寸变化,根据检测结果调整后续处理时长,逐步逼近目标尺寸。薄壁、细小结构的工件还要考虑电解过程中的结构强度变化,避免过度腐蚀造成工件结构受损。尺寸管控贯穿电解全流程,从工艺设计到工序检测都设置明确的管控阈值。针对高精度要求的工件,可采用分步电解、逐次检测的方式,保障尺寸精度。苏州星弘微机械科技有限公司可承接精密零部件电解加工,严格管控尺寸去除量,满足高精度加工要求。异型阀体电解抛光常出问题,专业工艺解决形状复杂部件的均匀抛光难题。常熟高精度不锈钢电解厂家推荐
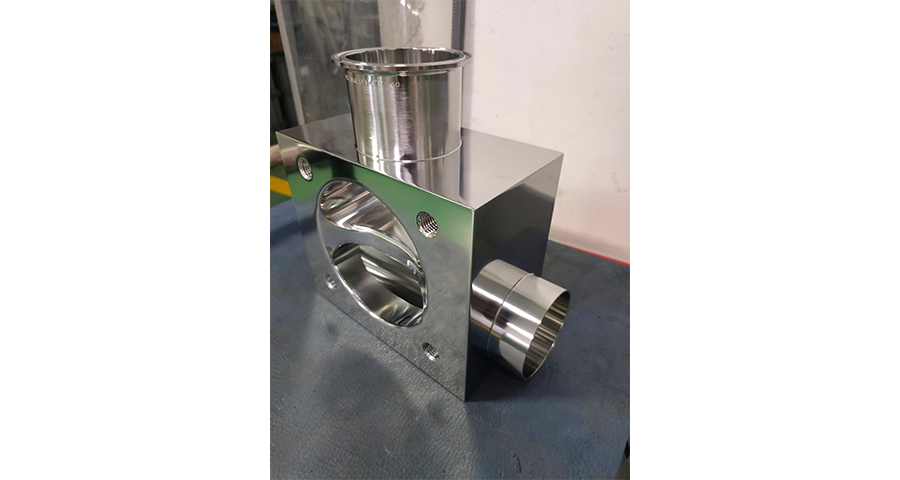
批量不锈钢电解加工中,同批次工件的效果一致性直接影响下游装配与使用体验。电解液浓度、槽液温度、电流分布、处理时长的细微波动,都可能造成成品表面光泽与腐蚀厚度出现差异。规范化的加工场景会定期检测电解液的各项指标,及时补充调整药剂成分,维持槽液性能稳定。工件装挂采用统一的夹具与排布方式,保障每一件工件的电流接收均匀,避免边角过抛或内腔欠抛的情况。每批次工件上线前先做首件检测,确认表面效果与尺寸变化符合要求后,再启动批量加工。生产过程中按固定频次抽取工件复检,发现参数偏差及时调整。批次生产完成后留存对应样件与工艺记录,后续返单可直接调用参数,保障跨批次的效果统一。苏州星弘微机械科技有限公司搭建标准化电解作业体系,可保障批量工件的加工效果稳定统一。苏州自动化设备不锈钢电解费用多少精密零部件电解抛光光泽度高,仪器仪表客户说:这表面让产品更显贵。
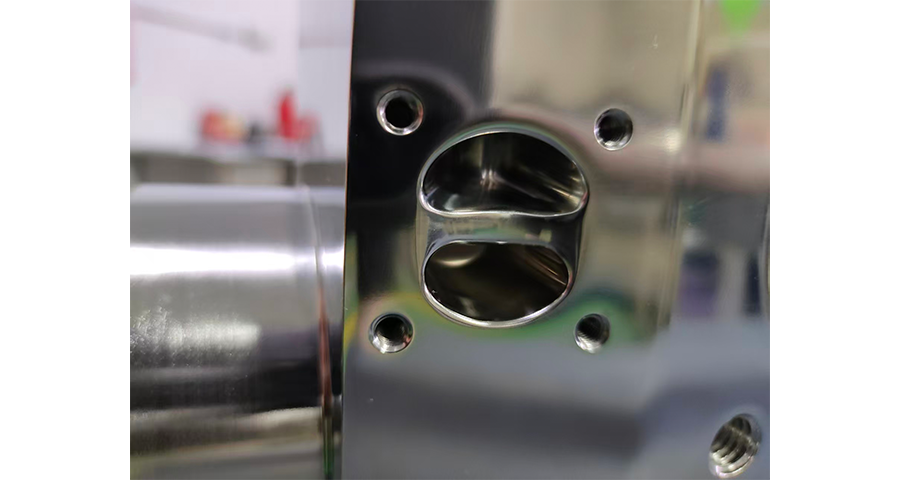
不锈钢工件在仓储、运输与存放过程中,容易受环境湿度、污染物影响出现表面浮锈与氧化变色,影响外观与后续使用。普通机械加工的表面钝化膜不完整,微观缺陷多,抗锈蚀能力弱,短期存放就可能出现锈点,需要额外做防锈处理,增加成本与工序。电解处理后的不锈钢表面形成均匀完整的钝化膜,封闭了表面的微观缺陷,抗锈蚀能力明显提升,在常规仓储环境下可长期保持表面状态,不易出现浮锈与变色。工件无需额外涂抹防锈油或包裹防锈纸,减少后续客户的除油清洁工序,也避免了防锈剂残留带来的污染。针对需要长期存放或海上运输的工件,可在电解后增加钝化工序,进一步提升防锈能力。良好的防锈表现也能降低工件交付后的质量争议,减少因运输锈蚀产生的退换货情况。苏州星弘微机械科技有限公司的电解处理可提升不锈钢件的防锈能力,延长仓储与周转周期。
应用于航空航天、精密装备等领域的不锈钢零部件,对电解加工的品质与可靠性有严苛的标准。这类工件的电解处理,不只要求表面效果达标,还要管控表面的化学成分、应力状态、耐蚀性能等多项指标,确保工件在极端工况下的使用安全。加工过程执行更严格的工艺管控,每一道工序都有明确的记录与核验标准,参数调整需要经过完整的验证流程。检测环节覆盖更多维度,采用高精度检测设备确认各项性能指标符合要求。对应的加工资质与质量管理体系,是承接这类高要求订单的基础。持续的工艺升级与品质管控升级,才能跟上严苛应用领域不断提升的需求标准。这类工件的电解加工周期相对更长,工艺验证与检测环节占比更高,保障每一件成品都符合要求。苏州星弘微机械科技有限公司的工艺与品质体系可覆盖高精领域加工要求,适配高标准工件电解需求。食品级不锈钢电解抛光不达标就麻烦,工艺经多轮验证,稳定可靠。

精密装配场景下的不锈钢零件,尺寸稳定性直接影响装配精度与设备运行表现。机械打磨、切削等加工方式会在工件表面引入残余应力,应力释放过程中零件会出现轻微形变,导致尺寸偏差,影响装配配合度。电解加工属于非接触式处理,依靠电化学作用去除表面材料,加工过程中工件不受机械压力,也不会产生新的加工应力。电解过程可同步去除工件表面的加工变形层,释放残余应力,让零件的尺寸状态更稳定,后续使用中不易出现形变。针对薄壁、细长杆等易变形零件,电解处理的优势更为明显,不会像机械加工那样因受力导致零件弯曲或凹陷。零件的配合面经电解整平后,表面微观平整度提升,装配时接触更均匀,局部应力集中的情况减少。长期使用过程中,零件的尺寸精度保持性更优,设备运行的稳定性也随之提升。苏州星弘微机械科技有限公司的电解工艺可释放工件表面加工应力,提升精密零件的尺寸稳定性。异型阀体电解抛光常有难题,高频技术攻克复杂结构,客户评价方案好。常熟高精度不锈钢电解厂家推荐
不锈钢电解抛光定制加工,按客户图纸微调,确保每件阀体匹配合适。常熟高精度不锈钢电解厂家推荐
精密不锈钢零部件对尺寸公差有严格要求,电解加工的金属去除量需要精确管控。电解抛光的去除速率与电流密度、处理时长、电解液状态直接相关,参数设置偏差会导致尺寸超差,造成工件报废。针对公差要求严格的工件,需要先通过工艺测试确定适配的参数组合,明确单位时间的去除量。装夹定位方式会影响电流分布,进而造成不同位置的去除量差异,需设计适配的装夹方案,保障工件各面电解速率均匀。加工过程中分阶段检测尺寸变化,根据检测结果调整后续处理时长,逐步逼近目标尺寸。薄壁、细小结构的工件还要兼顾结构强度,避免过度腐蚀造成工件失效。精细化的参数管控可在达成表面效果的同时,保障尺寸精度符合要求。苏州星弘微机械科技有限公司可承接高精度零部件电解加工,严格管控尺寸去除量。常熟高精度不锈钢电解厂家推荐