商机详情 -
吴中区高频不锈钢电解生产线
薄壁类不锈钢工件刚性差,加工过程中容易因受力产生形变,导致尺寸与形位公差超差,成为加工难点。传统机械打磨需要磨具接触工件表面并施加压力,薄壁件受压力后易出现凹陷、弯曲等形变,难以保证加工精度。电解加工属于非接触式加工,依靠电解液中的电化学反应去除材料,加工过程中工件不受机械压力,不会产生受力形变。工件各位置的腐蚀量均匀可控,不会出现局部过度加工的情况,可有效保障薄壁件的壁厚均匀性与结构强度。针对超薄壁、弹性件等易变形工件,可采用低电流、长时间的工艺参数,缓慢平稳地完成表面处理,进一步降低形变风险。加工完成后工件的残余应力低,后续存放与使用中不易出现变形反弹,尺寸稳定性更优。各类薄壁阀体、波纹管、弹性元件都可通过电解加工完成表面处理。苏州星弘微机械科技有限公司的电解加工为非接触式处理,可有效控制薄壁工件的形变风险。苏州星弘微机械电解抛光设备稳定,连续运行多年无故障,客户信得过。吴中区高频不锈钢电解生产线

不锈钢经过机械加工、打磨后,表面会产生一定的残余应力,应力分布不均容易导致工件变形,也会影响表面的耐腐蚀性能。电解抛光通过电化学溶解的方式,去除表面的变形层与应力层,同时释放表面残余应力,提升工件的尺寸稳定性。与机械抛光相比,电解过程不会对工件施加机械作用力,不会产生新的加工应力,也不会造成表面晶格变形。对于精度要求高、易变形的薄壁工件,电解抛光的应力改善作用尤为明显,能有效降低加工后的形变风险,保障尺寸精度的长期稳定。应力释放效果与电解去除量相关,需结合工件的应力状态与尺寸要求,设定合理的工艺参数,在释放应力的同时控制尺寸变化。针对应力要求严格的工件,可在电解前后做应力检测,验证应力改善效果。苏州星弘微机械科技有限公司的电解工艺可改善不锈钢表面残余应力,提升工件尺寸稳定性与使用可靠性。相城区精密零部件不锈钢电解技术支持常温电解抛光更环保,无高温风险,车间安全系数更高。
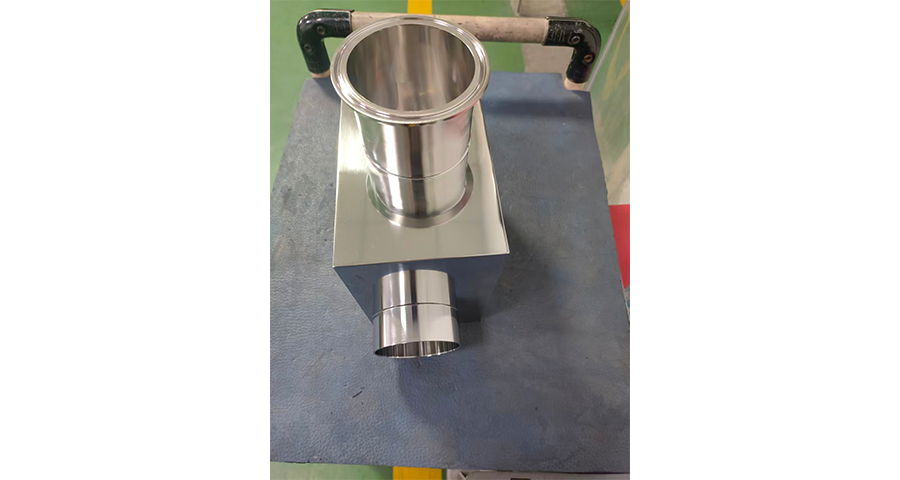
流体输送类不锈钢管件长期接触各类介质,内壁的粗糙度与洁净度直接影响介质流动状态与卫生安全。机械打磨处理的内壁容易留下细微磨痕与纹路死角,介质残留后易滋生杂质,增加日常清洁与消毒的难度。电解处理依靠电化学作用对内壁表面进行均匀溶解,抹平微观凸起的同时形成连续钝化层,表面纹理更平顺,介质流动时阻力更小,残留物质更易被冲洗干净。针对不同口径与弯曲度的管件,需要调整挂具排布与电解液流动方式,保证管内各处电流分布均匀,避免端口过蚀与管中段处理不足的问题。处理完成的管件内壁无磨料残留,表面致密性提升,适配食品、制药、纯水输送等对洁净度有要求的场景。管件两端的密封面经电解修饰后,平整度更优,装配时密封件贴合更紧密,减少介质泄漏的可能。苏州星弘微机械科技有限公司可承接各类不锈钢管件的电解抛光加工,适配不同管径与结构的内腔处理需求。
不锈钢电解抛光的效果,与前处理工序的完成质量直接相关。工件表面残留的油污、氧化皮、焊接焊斑,会阻碍电解液与工件基体的接触,造成电解后表面发花、光泽不均的缺陷。不同的来料状态对应不同的前处理方案,油污较重的工件先经过脱脂工序去除表面油脂,带氧化皮的工件需先做酸洗或机械打磨去除氧化层,焊缝明显的工件先整平焊缝再进入电解工序。前处理完成后需彻底清洗工件表面,避免残留的药剂带入电解槽,污染电解液成分。前处理的管控标准与电解工序形成对应衔接,每一道工序都设置核验节点,确认达标后再转入下一环节,从源头减少电解工序的品质异常。前处理的工艺选择也会影响加工效率与成本,合理的工序排布能在保障效果的前提下优化整体加工周期。苏州星弘微机械科技有限公司配套完整的前处理工序,为电解抛光成品效果提供前置保障。高精度不锈钢电解抛光让阀体加工精度更高,客户评价效果出色。
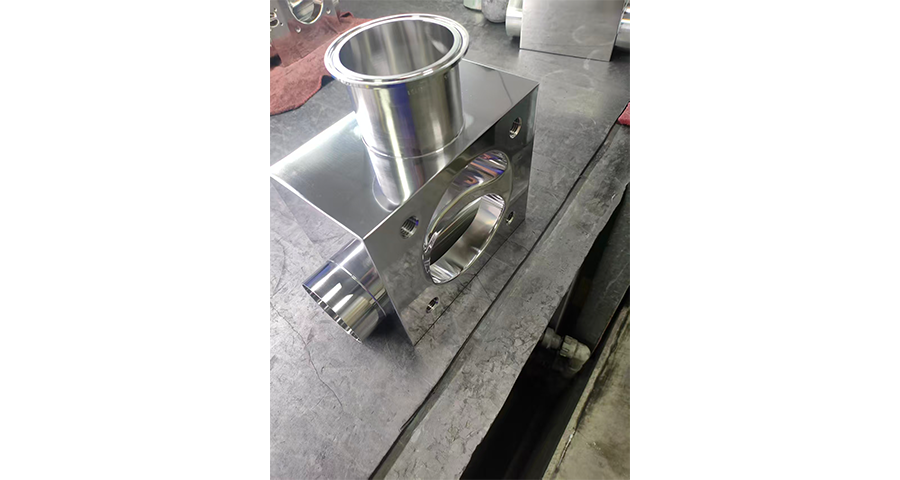
新品研发阶段的不锈钢工件,往往需要快速验证电解工艺的可行性,匹配产品的设计要求。常规批量生产线换型调试成本高,响应速度慢,难以适配研发阶段的快节奏需求。具备研发能力的加工方可根据工件图纸或样件,快速拟定初步工艺方案,制作测试样件。客户可根据样件效果反馈调整要求,加工方同步优化工艺参数,反复验证直至完全符合需求。确认后的工艺参数会固化归档,后续批量生产可直接调用,保障大货与样件效果一致。研发阶段的工艺沉淀,也能为同类工件的加工提供参考,缩短后续新品的调试周期。工艺研发与生产落地的紧密联动,可加快客户产品的上市节奏。苏州星弘微机械科技有限公司支持新品研发阶段的电解打样,配合客户完成工艺验证。医疗设备阀体易腐蚀,电解抛光后耐蚀性增强,已服务多家医院设备供应商。姑苏区工业不锈钢电解抛光加工承接
医疗级不锈钢电解抛光找专业厂家,让阀体表面达到镜面效果。吴中区高频不锈钢电解生产线
电解抛光的成品效果,与前处理工序的完成质量直接相关。工件表面残留的油污、氧化皮、焊接焊斑,会阻碍电解液与基体的接触,造成电解后表面发花、光泽不均的缺陷。不同状态的来料对应不同的前处理方案,油污较重的工件先经过脱脂工序去除表面油脂,带氧化皮的工件需先做表层清理,焊缝明显的工件先做整平处理。前处理完成后需彻底清洗工件表面,避免残留药剂带入电解槽,污染电解液成分。各工序之间设置核验节点,确认前处理效果达标后再转入电解工序,从源头减少电解环节的品质异常。合理的前处理工艺排布,既能保障电解效果,也能缩短电解时长,提升整体加工效率。苏州星弘微机械科技有限公司配套完整的前处理工序链条,为电解成品效果提供前置保障。吴中区高频不锈钢电解生产线