商机详情 -
威海PP纤维纸机设备厂家
成形网/压榨毛布破损、跑偏故障:排查要点:查看成形网/压榨毛布是否存在破洞、撕裂、跳线;检查张力调节装置是否故障,张力传感器数据是否准确;查看导向辊、纠偏装置是否运行正常,辊面是否存在磨损、异物;检查网部/毛布清洁系统是否堵塞,导致异物堆积。解决方法:若为轻微破损,临时修补;若破损严重,更换成形网/压榨毛布;调整张力调节装置,校准张力传感器;清理导向辊、纠偏装置表面异物,修复磨损辊面;疏通清洁系统,确保清洁效果。电气系统故障直接影响纸机动力供应与控制精度,常见故障包括电机故障、变频器故障、传感器故障、线路故障、电源故障等。淄博天阳造纸机械有限公司愿和各界朋友真诚合作一同开拓。威海PP纤维纸机设备厂家
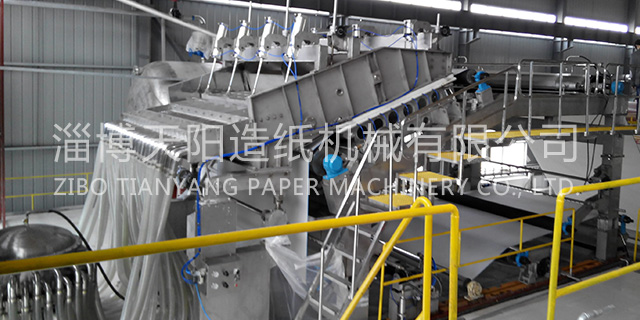
造纸机是实现纸浆向纸幅转化的大型联动设备,其生产过程涵盖浆料流送、成形、脱水、干燥、整饰及卷取等关键环节。现代纸机通过各关键部件的精细协同,将浓度极低的纸浆悬浮体逐步转化为符合质量要求的连续纸卷,其技术水平直接决定了纸张的产量、质量及生产效率。纸机设备的关键组成部分主要包括流送系统、成形部(网部)、压榨部、干燥部、表面整饰部、卷取与传动系统,同时配套白水回收及各类辅助系统保障生产稳定。流送系统是纸机生产的前置关键环节,衔接制浆车间与成形部,主要由浆料输送泵、除渣器、筛选设备、流浆箱及相关管路组成,其关键作用是将符合造纸要求的纸浆悬浮体进行净化、筛选,并以均匀、稳定的状态输送至成形部,为后续纸页的均匀成形奠定基础。重庆造纸机设备生产厂家天阳造纸将以优良的产品,周到的服务与尊敬的用户携手并进!

应急处置技巧,快速泄压降温:针对液压、蒸汽系统故障,立即开启泄压阀泄压,避免压力过高导致部件爆裂;针对干燥部、电机等高温部件,采用自然降温或强制通风降温,避免高温损坏周边部件。异物快速清理:若为异物卡滞、浆料堵塞导致的停机,采用高压水枪、用清理工具快速清理,必要时拆除部分非关键部件扩大清理空间,确保清理彻底。备用件快速替换:提前储备关键易损件(如轴承、密封件、传感器、刮刀、皮带),故障确认后立即用备用件替换损坏部件,缩短维修时间;对于复杂部件,可采用“故障部件拆解维修+备用部件临时安装”的方式,优先恢复生产。系统隔离处置:若故障只涉及某一局部系统(如某一烘缸、某一电机),可通过阀门、开关将故障系统隔离,启动其他系统空载运行,待故障解决后再恢复整体运行,减少停机范围。
原料选择与浆料制备参数是三类纸机差异的源头,直接决定了纸张的基本性能。文化纸机的原料以优良木浆为主(如漂白针叶木浆、阔叶木浆),部分新闻纸采用废纸浆与木浆混合,浆料打浆度较高(45-60°SR),通过高打浆度促进纤维分丝帚化,提升纤维结合力与纸张匀度;浆料浓度控制严格,流送系统浆料浓度通常为0.8-1.2%,确保纤维充分分散。包装纸机的原料多为废纸浆、半化学浆或硫酸盐木浆,注重原料的强度性能,打浆度较低(25-40°SR),避免过度打浆导致纤维强度下降;流送系统浆料浓度较高(1.5-2.0%),适配高定量纸张的生产需求。卫生纸机的原料以优良漂白木浆为主(如漂白针叶木浆),部分中低端产品采用废纸浆,打浆度中等(35-50°SR),既要保证纤维结合力,又要避免过度打浆导致柔软度下降;流送系统浆料浓度较低(0.5-0.8%),便于形成疏松的纤维结构。淄博天阳造纸机械有限公司始终以适应和促进工业发展为宗旨。

新纸机的初期投资则相对较高,除设备本身价格外,还需承担厂家定制、运输调试等配套费用。但需注意的是,新纸机的价格透明度更高,报价通常包含完整的售后服务与技术支持,后续无需额外支付高额的调试费用;而二手纸机的价格虽低,但常需额外承担设备检修、部件更换、适配改造等隐性成本,实际初期总投入需综合核算。对于瞄准短期市场机遇或急需快速投产回笼资金的中小型造纸厂,投产周期的长短直接影响投资回报率。二手纸机由于设备已完成生产、安装调试流程,只需完成现场检修、适配改造及合规验收,即可快速投产,通常投产周期只为3-6个月。而新纸机从签订合同、厂家生产、运输安装到调试达标,整个周期普遍在6-12个月,部分定制化机型甚至更长,难以快速响应市场短期波动需求。淄博天阳造纸机械有限公司周边生态环境状况好。广西造纸机厂
淄博天阳造纸机械有限公司是多层次的团体与管理模式。威海PP纤维纸机设备厂家
液压压力过低故障:排查要点:查看液压管路、接头、密封件是否存在泄漏;检查液压泵运行状态,是否存在吸空、异响;查看液压油箱油位是否过低,油质是否变质、混入空气;检查溢流阀、减压阀是否故障,导致压力卸荷。解决方法:修复泄漏部位,更换密封件;补充液压油至正常油位,过滤或更换变质液压油;检修或更换液压泵;清洗或更换故障阀组,重新校准压力参数。液压压力过高故障:排查要点:检查减压阀、溢流阀是否堵塞、卡滞,无法正常卸荷;查看液压系统负载是否异常增大(如机械卡滞);检查压力传感器是否故障,导致信号误报;查看液压油散热系统是否故障,油温过高导致粘度变化。解决方法:清洗或更换阀组,确保压力调节正常;消除机械负载异常问题;校准或更换压力传感器;检修散热系统(如清理散热器、更换散热风扇),控制油温在30-50℃。威海PP纤维纸机设备厂家