商机详情 -
日照支撑膜造纸机厂
复卷机的重点是“张力控制”——通过两个卷取辊的速度差产生张力,使纸卷紧密无气泡,避免后续分切时出现层间滑动。分切机,根据成品规格(如宽度210mm的A4纸、1.2米的包装纸)将纸卷纵向切割。分切机配备高速旋转的圆刀(转速可达3000转/分钟),切割精度需控制在±0.1mm(否则会导致成品纸边缘不齐)。对于文化纸,分切后还需经“切纸机”横向切割(切成单张),并进行计数、打包;对于包装纸,则直接卷成指定宽度的纸卷,用于纸箱生产。淄博天阳造纸机械有限公司热诚欢迎各界朋友前来参观、考察、洽谈业务。日照支撑膜造纸机厂
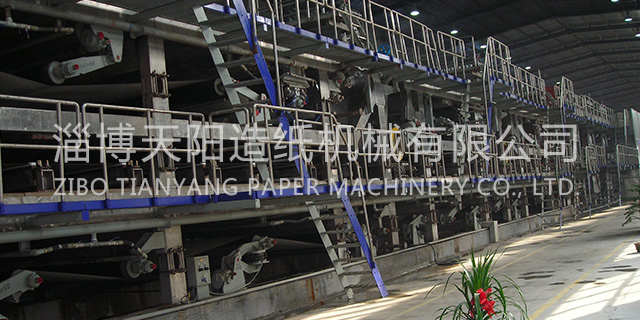
流浆箱与网部的协同控制,流浆箱喷出的纸浆“射流”需与网布运行速度完全匹配(即“速度同步”),若射流速度快于网速,纤维会在网布上“堆积”形成纵向浆道;若射流速度慢于网布,纤维则会被“拉伸”形成横向条纹。现代网部通常配置“流浆箱速度闭环控制系统”,通过传感器实时检测网速与射流速度,误差控制在±0.5%以内,这是高匀度纸张生产的基础条件。网部形成的湿纸幅强度(称为“湿强度”)是后续压榨、干燥环节的基础——若湿强度不足,湿纸幅可能在网部运行中断裂(如“断纸”),或因拉伸变形导致强度下降。湿强度主要取决于纤维间的初步结合,网部通过以下方式调控:纤维交织密度:网部脱水越均匀,纤维排列越紧密,交织点越多,湿强度越高。浙江石墨烯纤维造纸机械设备厂家淄博天阳造纸机械有限公司生产的设备产品质量上乘。
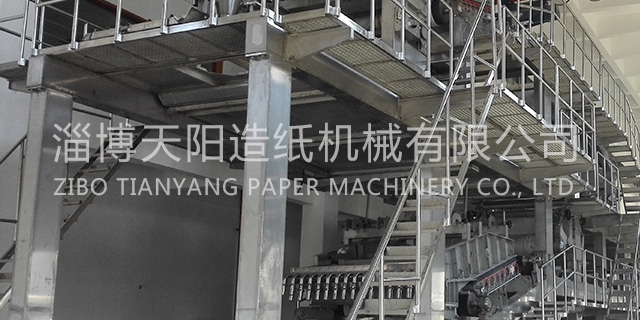
木浆、废纸浆、非木浆(如秸秆浆、竹浆、蔗渣浆等)在纤维形态、杂质类型、处理难度上存在明显差异,对应的制浆和抄造设备必须进行针对性设计。其中,废纸浆因原料成分复杂、杂质种类多,成为设备特殊设计需求突出的品类,尤其在除杂和筛选环节需通过多重工艺优化实现原料净化。造纸原料的本质差异体现在三个维度:纤维品质(长度、强度、柔韧性)、杂质类型(天然杂质/人工杂质)、处理难度(预处理需求/净化成本)。这三个维度直接决定了设备的设计方向。
匀度是指纸张中纤维、填料、胶料等组分的分布均匀程度,宏观表现为纸张表面是否存在“云斑”“透帘”“浆团”等缺陷,微观上体现为纤维交织的致密性与一致性。匀度直接影响纸张的印刷适性(如油墨吸收均匀性)、强度稳定性(局部纤维稀疏易断裂)和外观品质。从设备角度看,匀度的形成始于流浆箱,定型于网部,二者共同构成“纤维分布调控系统”。流浆箱负责将纸浆均匀喷布到网部,网部则通过脱水作用固定纤维排列形态,任何一个环节的设备参数异常,都会导致匀度缺陷。“质量优先,用户至上,以质量求发展,与用户共创双赢”是淄博天阳造纸机械有限公司新的经营观。
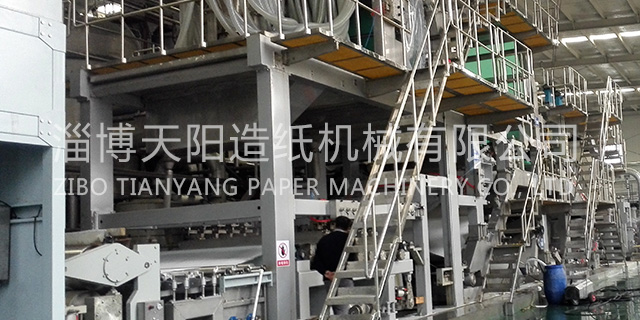
多梯度余热回收,造纸过程产生的余热具有不同温度等级(如干燥尾气120℃、白水60℃、冷凝水100℃),传统回收只针对单一热源。节能设计构建“多梯度回收网络”:120℃尾气用于预热新风(降低干燥用热负荷),100℃冷凝水用于锅炉给水(减少锅炉加热能耗),60℃白水用于原料预热(如废纸碎浆前的温水浸泡)。某木浆文化纸企业通过该设计,余热回收率从30%提升至60%以上,综合能耗降低15%。压差能量回收,制浆环节的黑液、抄造环节的白水常需通过减压阀降压(从0.6MPa降至0.2MPa),传统减压过程中压力能被浪费。淄博天阳造纸机械有限公司为客户提供更科学、更经济、更多面的售后服务。浙江石墨烯纤维造纸机械设备厂家
淄博天阳造纸机械有限公司周边生态环境状况好。日照支撑膜造纸机厂
卷取部:将成品纸卷成纸卷,其卷取精度和换卷速度影响生产连续性。卷取机若换卷时间过长(如单次换卷需3-5分钟),会降低有效运行率;而“自动换卷系统”可将换卷时间压缩至1分钟内,减少停机损失(按800米/分钟车速计算,1分钟停机即损失800米纸,约合0.7吨70克纸)。设备型号(规格)需与目标产品匹配,否则会出现“大马拉小车”或“小马拉大车”的低效情况:幅宽与产能的关系:在相同车速和定量下,幅宽越大,单位时间产出的纸张面积越大,重量产能越高(如幅宽5.6米的纸机比4.2米纸机,在相同条件下产能高33%)。但幅宽并非越大越好:幅宽过大会增加流浆箱布浆难度(易导致横向不均),且对原料均匀性要求更高(如废纸浆杂质多,幅宽过大会增加纸病风险)。日照支撑膜造纸机厂