商机详情 -
贵州玻璃纤维造纸机械设备厂
纤维分离是制浆的重点步骤,需根据原料类型选择不同设备:原生纤维(木材、草本)通常采用蒸煮或磨浆;废纸纤维则通过碎浆后的细化处理完成分离。蒸煮器(化学制浆重点设备),主要用于原生纤维的化学制浆(如硫酸盐法、亚硫酸盐法),通过高温高压下的化学药液(如氢氧化钠、硫化钠)作用,溶解原料中的木质素(纤维间的“黏合剂”),使纤维分离。蒸煮器分为间歇式(如立式蒸煮锅)和连续式(如横管连续蒸煮器):间歇式适合小批量、多品种生产,可通过调整蒸煮时间(通常2-4小时)控制纤维硬度;连续式则通过原料连续进料、药液循环,实现大规模稳定生产,纤维分离效率更高(单台设备日处理木片可达数百吨)。淄博天阳造纸机械有限公司有着良好的服务质量和较高的信用等级。贵州玻璃纤维造纸机械设备厂
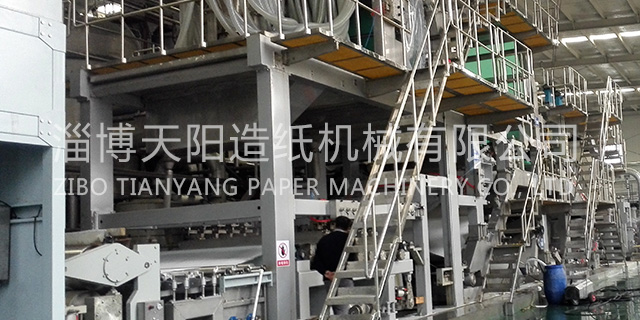
DCS控制系统(分布式控制系统)可协调网部、压榨、干燥部参数(如网部脱水与压榨压力联动),使设备在较好状态运行(某纸厂引入DCS后,实际车速波动从±50米/分钟降至±20米/分钟,日均产能提升约4%)。产能优化的目标不是“单纯提高车速”,而是“在保证成纸质量的前提下,实现设备、原料、工艺的协同高效运行”。结合上述影响因素,优化方向可总结为以下四点:设备与产品匹配:根据目标纸张定量、原料类型选择设备(如生产高定量包装纸需配置靴式压榨和多烘缸,生产薄页纸需配置高精度流浆箱)。山西芳纶造纸机械厂家创造价值是我们永远的追求!
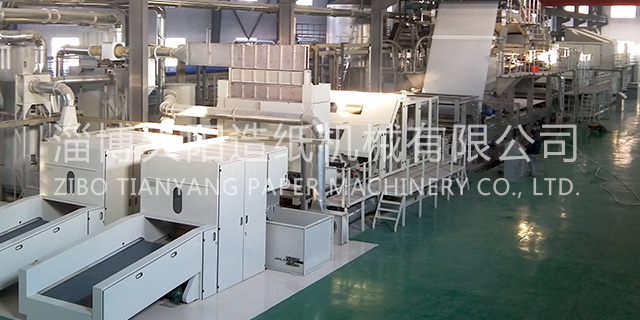
废纸浆处理的较大风险是“杂质循环”——未被彻底去除的杂质随浆料在系统内反复循环,不*降低净化效率,还会加剧设备磨损。因此,除杂和筛选设备需通过“流量匹配”和“排渣控制”实现联动。除废纸浆外,非木浆的设备设计也需针对性调整。与木浆相比,非木浆的重点问题是“天然杂质多”“纤维易损伤”,因此设备设计侧重“除杂针对性”和“纤维保护”,部分环节与废纸浆设备有相似性,但重点逻辑不同(非木浆杂质为天然成分,无需考虑人工杂质的复杂特性)。以蔗渣浆为例,其含有大量蔗髓(占原料干重的15%-20%),蔗髓质地疏松、吸水性强,若未去除会导致纸张强度下降。
原料预处理强化:废纸浆需增加筛选、除渣环节(如采用“三段除渣”),木浆需优化打浆工艺(如采用“渐进式打浆”),减少杂质和滤水性能对车速的限制。工艺参数精细控制:通过自动化系统稳定打浆度、pH值、蒸汽压力等参数(波动范围控制在±2%以内),避免因参数波动导致的降速。连续性提升:通过“快速换卷”“计划维护”减少停机时间(将有效运行率从85%提升至90%,年产能可增加约5.9%)。造纸工业的重点逻辑是“原料适配设备”——不同原料的纤维特性、杂质组成和处理需求,直接决定了造纸设备的结构设计、工艺参数和重点功能。淄博天阳造纸机械有限公司与广大客户携手并进,共创辉煌!
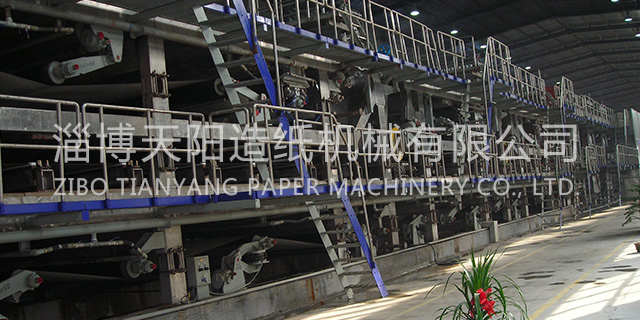
根据纸种需求,后加工系统可能增加以下设备:涂布机(针对涂布纸),在纸幅表面涂覆一层涂料(如碳酸钙、高岭土),提升平滑度和印刷适应性(如铜版纸)。涂布机通过刮刀或辊涂方式将涂料均匀涂在纸幅表面,再经烘干、压光固化。涂料厚度可通过刮刀压力调整(精度达0.01mm),确保涂层均匀(否则会导致印刷时油墨吸收不均)。压纹机(针对装饰纸),通过花纹辊在纸幅表面压制图案(如木纹、布纹),用于壁纸、包装装饰纸等。压纹机的花纹辊需与纸幅同步转动,压力根据纸幅厚度调整(厚纸需更大压力以确保花纹清晰)。淄博天阳造纸机械有限公司坚持“顾客至上,合作共赢”。湖北反射基膜造纸机械生产厂家
淄博天阳造纸机械有限公司重信誉、守合同,严把产品质量关,热诚欢迎广大用户前来咨询考察,洽谈业务!贵州玻璃纤维造纸机械设备厂
重量型单位是企业对外核算产能的主要依据,直接反映生产线的实际产出能力,计算公式需结合生产时间、纸张定量和幅宽。理论日产能(吨/天):假设生产线24小时不间断运行时的较大产能。公式:理论日产能=车速(米/分钟)×60(分钟/小时)×24(小时/天)×幅宽(米)×定量(克/平方米)÷1000000(单位换算:克→吨)。实际日产能(吨/天):扣除停机、换卷、维护等非生产时间后的实际产出。公式:实际日产能=理论日产能×有效运行率(有效运行时间÷24小时),示例:上述生产线若每天因换卷、设备检查停机2小时,有效运行率为(22÷24),≈91.67%,则实际日产能=451.584×91.67%≈414吨/天。贵州玻璃纤维造纸机械设备厂