商机详情 -
安徽支撑膜造纸厂
网部是纸张“从浆到纸”的一个物理成型环节,其重点功能是通过脱水将纸浆中的纤维、填料等固体组分固化为“湿纸幅”。湿纸幅的纤维分布形态、厚度均匀性直接决定了较终纸张的匀度与基础强度,因此网部被称为“纸张质量的起点”。网部的设备结构(如网布类型、脱水元件、成型板)和运行参数(如脱水速度、网部张力),是影响质量的关键变量。匀度缺陷(如“浆道”“空洞”)多源于网部脱水不均。当纸浆从流浆箱喷到网布上时,纤维在水流带动下开始沉降排列,若脱水速度过快或局部水流紊乱,纤维会因“来不及分散”形成聚团;若脱水过慢,纤维则可能因重力沉降出现“分层”(上层细纤维多、下层粗纤维多)。淄博天阳造纸机械有限公司始终以适应和促进工业发展为宗旨。安徽支撑膜造纸厂
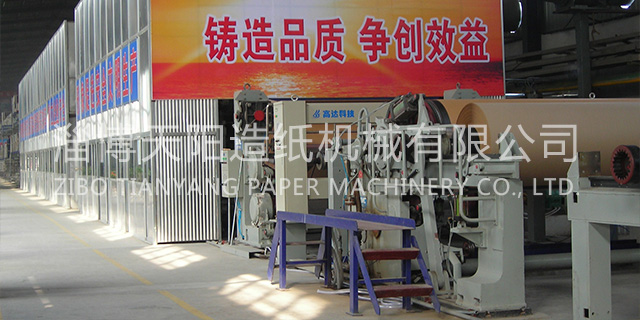
漂白设备(如漂白塔、过氧化氢漂白机),用于提升纸浆白度(原生浆需去除木质素,废纸浆需去除油墨和色素)。根据白度要求,漂白可分为单段漂白(如只用过氧化氢)和多段漂白(如“氧漂→氯漂→碱处理”组合)。漂白塔是主流设备,纸浆与漂白剂(如过氧化氢、二氧化氯)在塔内充分混合,通过控制温度(50-80℃)、时间(1-4小时)实现漂白反应。对于文化纸等对白度要求高(80%以上)的品种,需采用多段漂白;包装纸等对白度要求低(50%-60%)的品种,可省略漂白或只用单段漂白。抄纸系统是将纸浆转化为连续纸幅的重点环节,需通过“流送→成形→脱水→干燥→压光”的连续流程,将纤维悬浮液(浓度约0.5%)转化为含水量低于8%的成品纸幅。四川电池隔膜造纸机生产厂家淄博天阳造纸机械有限公司不懈追求产品质量,精益求精不断升级。
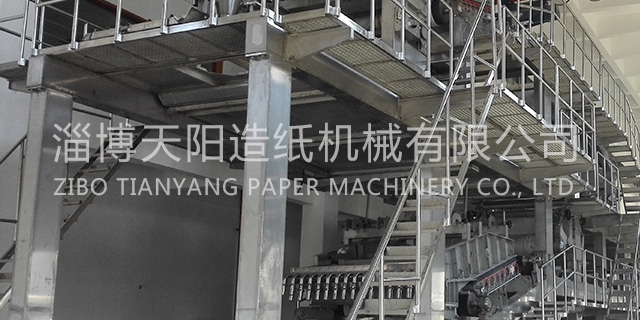
烘缸(蒸汽加热辊),烘缸是内部通蒸汽的金属圆筒(直径1-3米),表面温度控制在100-130℃。湿纸幅通过烘缸表面时,水分被加热蒸发;同时,纸幅被烘缸表面的压力(配合压辊)压平,初步提升平滑度。烘缸通常按“上下交错”排列(形成“S”形走纸路径),纸幅与烘缸的接触面积越大,干燥效率越高。现代纸机的烘缸配备自动控温系统,可根据纸幅水分实时调整蒸汽供应量(如入口处烘缸温度较低,避免纸幅表面快速干燥导致“结壳”;出口处温度较高,确保水分达标)。干燥网(或干毯),用于将纸幅紧密压在烘缸表面,防止纸幅因热胀冷缩产生褶皱。干燥网需具备耐高温、透气性好的特点,其张力可通过电机调节——张力过大会拉断纸幅,过小则导致纸幅与烘缸贴合不紧密,干燥不均。
复卷机的重点是“张力控制”——通过两个卷取辊的速度差产生张力,使纸卷紧密无气泡,避免后续分切时出现层间滑动。分切机,根据成品规格(如宽度210mm的A4纸、1.2米的包装纸)将纸卷纵向切割。分切机配备高速旋转的圆刀(转速可达3000转/分钟),切割精度需控制在±0.1mm(否则会导致成品纸边缘不齐)。对于文化纸,分切后还需经“切纸机”横向切割(切成单张),并进行计数、打包;对于包装纸,则直接卷成指定宽度的纸卷,用于纸箱生产。淄博天阳造纸机械有限公司品质好、服务好、客户满意度高。
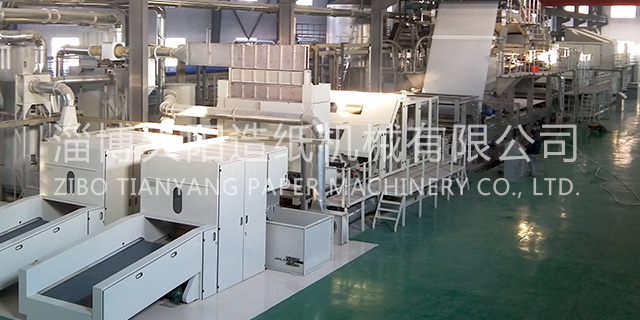
在抄造环节,木浆设备的网部和压榨部设计更侧重纤维交织效率。由于木浆纤维结合力强,成形网目数可控制在80-120目(目数过高易导致纤维流失),压榨辊压力设计为中等水平(200-300kPa),避免过度挤压破坏纤维网络。非木浆(秸秆、竹、蔗渣、芦苇等)是天然原料中的“特殊品类”,其纤维特性和杂质组成与木浆差异明显:纤维长度较短(竹浆1.5-2mm,秸秆浆0.8-1.2mm),且含有大量天然非纤维杂质(如秸秆中的硅质、竹浆中的竹节碎屑、蔗渣中的蔗髓)。这类原料要求设备在“除杂效率”和“耐磨损”上进行双重强化。淄博天阳造纸机械有限公司公司实力雄厚,产品质量可靠。江苏活性炭造纸厂家
淄博天阳造纸机械有限公司提供周到的解决方案,满足客户不同的服务需要。安徽支撑膜造纸厂
流浆箱的作用是将纸浆均匀喷射到网部,若布浆不均(如横向浓度偏差>1%),会导致成纸定量波动大,需降低车速以减少缺陷;反之,高性能流浆箱(如“稀释水控制流浆箱”)可通过精细调节横向浓度,在1200米/分钟以上车速仍保持均匀成形,支撑高产能。网部(成形部):决定纸页初步成形和脱水效率。网部的脱水速度直接限制车速:若脱水过慢(如纸浆滤水性能差),湿纸页在网部无法形成足够强度,进入压榨部时易破损,需降低车速延长脱水时间;而高效网部(如“双网成形器”)通过上下网双向脱水,脱水效率比单网提高30%以上,可支撑更高车速(如文化纸机网部从单网升级为双网后,车速可提升200-300米/分钟)。安徽支撑膜造纸厂