商机详情 -
重庆壁纸原造纸机厂
流浆箱与网部的协同控制,流浆箱喷出的纸浆“射流”需与网布运行速度完全匹配(即“速度同步”),若射流速度快于网速,纤维会在网布上“堆积”形成纵向浆道;若射流速度慢于网布,纤维则会被“拉伸”形成横向条纹。现代网部通常配置“流浆箱速度闭环控制系统”,通过传感器实时检测网速与射流速度,误差控制在±0.5%以内,这是高匀度纸张生产的基础条件。网部形成的湿纸幅强度(称为“湿强度”)是后续压榨、干燥环节的基础——若湿强度不足,湿纸幅可能在网部运行中断裂(如“断纸”),或因拉伸变形导致强度下降。湿强度主要取决于纤维间的初步结合,网部通过以下方式调控:纤维交织密度:网部脱水越均匀,纤维排列越紧密,交织点越多,湿强度越高。淄博天阳造纸机械有限公司迎接挑战,推陈出新,与广大客户携手并进,共创辉煌!重庆壁纸原造纸机厂
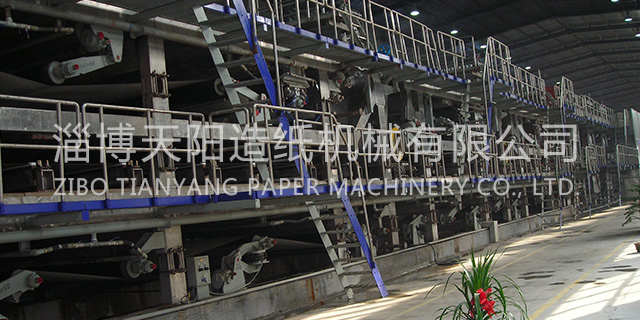
漂白设备(如漂白塔、过氧化氢漂白机),用于提升纸浆白度(原生浆需去除木质素,废纸浆需去除油墨和色素)。根据白度要求,漂白可分为单段漂白(如只用过氧化氢)和多段漂白(如“氧漂→氯漂→碱处理”组合)。漂白塔是主流设备,纸浆与漂白剂(如过氧化氢、二氧化氯)在塔内充分混合,通过控制温度(50-80℃)、时间(1-4小时)实现漂白反应。对于文化纸等对白度要求高(80%以上)的品种,需采用多段漂白;包装纸等对白度要求低(50%-60%)的品种,可省略漂白或只用单段漂白。抄纸系统是将纸浆转化为连续纸幅的重点环节,需通过“流送→成形→脱水→干燥→压光”的连续流程,将纤维悬浮液(浓度约0.5%)转化为含水量低于8%的成品纸幅。广西三层上浆斜网造纸厂家淄博天阳造纸机械有限公司具备雄厚的实力和丰富的实践经验。
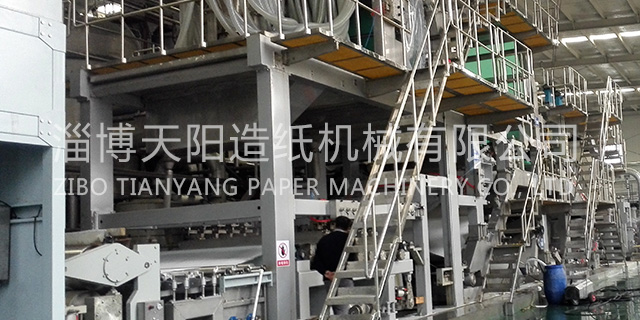
纸机主体的设备布局呈线性排列,各环节紧密衔接,速度需严格同步(通常车速500-1500米/分钟,高速纸机可达2000米/分钟以上)。流送系统是纸机的“前端调节器”,将制浆系统送来的纸浆(浓度约3%-5%)稀释、搅拌并均匀输送至成形部,重点目标是保证纤维在成形时分布均匀(避免纸页出现“厚薄不均”或“斑点”)。重点设备包括:浆池与搅拌器,用于储存纸浆并维持悬浮状态,搅拌器通过低速旋转(50-100转/分钟)防止纤维沉淀。浆池需配备浓度传感器,实时监测纸浆浓度——若浓度过高,会导致成形时纤维堆积;过低则增加后续脱水负担。
造纸工业作为国民经济的基础原材料产业,既是资源消耗大户,也是能源消耗重点领域。其生产过程涉及制浆、抄造、干燥等多个环节,需消耗大量电力、蒸汽和水资源。随着“双碳”目标推进及环保政策收紧,造纸设备的能耗水平与节能技术已成为行业升级的重点议题。本文将系统解析造纸设备的能耗范围、节能型设备类型及节能设计的重点逻辑。造纸设备的能耗需结合生产环节(制浆、抄造、后加工)和纸种特性(文化纸、包装纸、特种纸)综合评估。不同工艺路径下,电力、蒸汽、水的消耗差异明显,以下为行业普遍认可的能耗基准范围。不断开发新的产品,并建立了完善的服务体系。
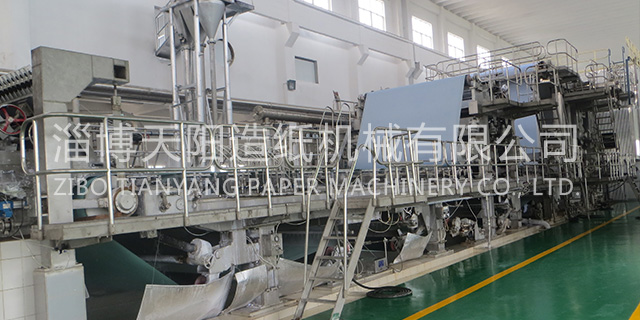
烘缸(蒸汽加热辊),烘缸是内部通蒸汽的金属圆筒(直径1-3米),表面温度控制在100-130℃。湿纸幅通过烘缸表面时,水分被加热蒸发;同时,纸幅被烘缸表面的压力(配合压辊)压平,初步提升平滑度。烘缸通常按“上下交错”排列(形成“S”形走纸路径),纸幅与烘缸的接触面积越大,干燥效率越高。现代纸机的烘缸配备自动控温系统,可根据纸幅水分实时调整蒸汽供应量(如入口处烘缸温度较低,避免纸幅表面快速干燥导致“结壳”;出口处温度较高,确保水分达标)。干燥网(或干毯),用于将纸幅紧密压在烘缸表面,防止纸幅因热胀冷缩产生褶皱。干燥网需具备耐高温、透气性好的特点,其张力可通过电机调节——张力过大会拉断纸幅,过小则导致纸幅与烘缸贴合不紧密,干燥不均。淄博天阳造纸机械有限公司以质量求生存,以信誉求发展!江西碳纤维造纸机
“质量优先,用户至上,以质量求发展,与用户共创双赢”是淄博天阳造纸机械有限公司新的经营观。重庆壁纸原造纸机厂
节能设计采用“液压涡轮机”:将减压阀替换为涡轮机,流体降压时推动涡轮旋转发电(或驱动水泵)。在年产10万吨的木浆生产线中,黑液压差回收可产生约50-80kW的持续电力,年节电40-60万kWh。制浆-抄造负荷匹配,传统生产线中,制浆设备(如磨浆机)和抄造设备(如纸机)的产能常不匹配(制浆过量导致浆池搅拌能耗增加,或抄造等待导致停机能耗)。节能设计通过“MES系统+变频调节”实现协同:制浆环节根据抄造实时产量调节磨浆量(如抄造速度从800m/min降至600m/min时,磨浆机功率同步降低),浆池搅拌采用“间歇式搅拌”(浆浓稳定时停机)。这种协同可减少制浆环节无效能耗10%-15%。重庆壁纸原造纸机厂