商机详情 -
泰安纤维造纸厂
根据压力大小,压榨可分为低压压榨(初步脱水)和高压压榨(进一步脱水并增强纤维结合),压力通常控制在100-500kN/m(千牛/米,按纸幅宽度计算)。毛布(压榨毛毯),包裹在压榨辊表面的织物,作用是吸收压榨出的水分,同时支撑湿纸幅(避免纸幅黏附在辊面上被撕裂)。毛布需具备良好的吸水性和透气性,且表面光滑(防止在纸幅上留下痕迹),使用一段时间后需清洗(通过高压水喷淋)以恢复吸水能力。干燥部是去除纸幅剩余水分(从50%-60%降至8%以下)的关键环节,同时通过加热使纤维间的氢键结合更牢固,提升纸页强度和稳定性。干燥部由多组烘缸组成,是纸机中能耗较高的部分(占纸机总能耗的40%-60%)。淄博天阳造纸机械有限公司注重于产品的环保性能,将应用美学与环保健康结合起来。泰安纤维造纸厂

DCS控制系统(分布式控制系统)可协调网部、压榨、干燥部参数(如网部脱水与压榨压力联动),使设备在较好状态运行(某纸厂引入DCS后,实际车速波动从±50米/分钟降至±20米/分钟,日均产能提升约4%)。产能优化的目标不是“单纯提高车速”,而是“在保证成纸质量的前提下,实现设备、原料、工艺的协同高效运行”。结合上述影响因素,优化方向可总结为以下四点:设备与产品匹配:根据目标纸张定量、原料类型选择设备(如生产高定量包装纸需配置靴式压榨和多烘缸,生产薄页纸需配置高精度流浆箱)。菏泽化纤造纸机械厂家淄博天阳造纸机械有限公司以客户至上为理念,为客户提供咨询服务。
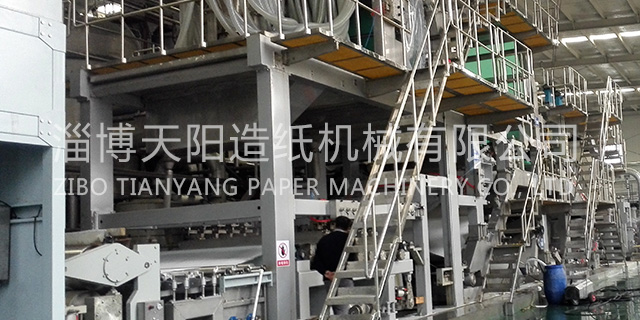
对于较低定量的文化纸,新月形成形器也有应用,其能有效改善纸张的两面性,使纸张的印刷适性更好。压榨部:常采用复式压榨结构,包括多个压榨组,如真空压榨、沟纹压榨、盲孔压榨等组合使用。靴式压榨技术在高速文化纸机中得到大量应用,它通过强韧的橡胶带或胶辊在强力受压时产生的宽压区,实现高线压力(可达750kN/m),显著提高压榨脱水能力,使出压榨的纸页干度可从过去的30-37%提高到43-45%甚至更高,减少后续干燥能耗。烘干部:由多组烘缸组成,一般采用蒸汽加热。
造纸全程的电力消耗集中在机械驱动(碎浆、磨浆、输送)和自动化控制两大场景,单位产品电耗受设备规模和纸种影响明显:制浆环节:木浆制浆线(化学制浆)电耗较高,每吨浆需800-1200kWh(含蒸煮药液循环、洗浆机驱动);废纸制浆因无需蒸煮,电耗明显降低,每吨浆约300-500kWh,主要消耗于碎浆机、除渣器和筛选设备;非木浆(芦苇、竹浆)因纤维较硬,磨浆环节需额外耗能,每吨浆电耗约600-800kWh。抄造环节:文化纸(如铜版纸)抄造线因需高精度成型和干燥,每吨纸电耗约200-300kWh;包装纸(如瓦楞原纸)对成型精度要求较低,但定量较高(厚度大),干燥负荷增加,每吨纸电耗约150-250kWh;特种纸(如电池隔膜纸)因需特殊成型网和后处理设备,电耗可达300-400kWh/吨。淄博天阳造纸机械有限公司为消费者带来更优良的生活空间。
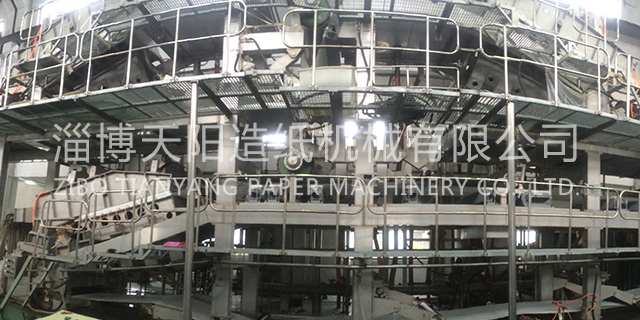
此外,全流程配备的“在线检测系统”(如水分传感器、厚度检测仪、瑕疵检测仪)会实时反馈数据,自动调整设备参数(如干燥部蒸汽量、压光机压力),确保成品纸质量稳定。例如:若检测到纸幅厚度偏厚,压光机压力会自动增大;若水分过高,其干燥部的蒸汽供应量会增加。这种“设备+智能控制”的协同模式,正是现代造纸生产线高效、稳定的重点保障。造纸设备的产能是衡量生产线生产效率的重点指标,直接关系到企业的生产成本、交货周期和市场竞争力。无论是新建生产线的设备选型,还是现有生产线的效率优化,都需要以产能计算为基础。淄博天阳造纸机械有限公司公司坚持以“市场需求为导向,品质创新为基础,顾客满意为宗旨。泰安纤维造纸厂
淄博天阳造纸机械有限公司展望未来,信心百倍,追求高远。泰安纤维造纸厂
磨浆是制浆环节电耗较高的工序之一(传统磨浆机电耗占制浆总电耗40%)。节能型变频磨浆机通过“负载感应变频系统”实时调节电机转速:当浆浓波动时(如废纸浆含杂量变化),自动降低转速避免空转;同时采用碳化钨磨片,减少纤维过度切断导致的重复磨浆。相比传统设备,节能磨浆机可降低电耗25%-35%,在木浆和非木浆制浆中应用广阔。传统压力筛通过固定转速分离杂质,能耗高且易堵塞。节能型筛选设备(如“双鼓式压力筛”)采用“内鼓旋转+外鼓固定”结构,内鼓转速可根据浆浓动态调节(300-600r/min),同时增加筛孔有效面积(比传统筛提高20%)。在废纸制浆除杂中,其单位处理量能耗降低40%,且筛选效率提升15%(杂质去除率从85%升至98%)。泰安纤维造纸厂