商机详情 -
浙江继电器精密五金加工件公司
精加工与去毛刺修整工序进一步提升轭铁成品精度与表面质量。冲压与退火后的工件边缘会存在细微毛刺、锐边,表面存在少量细微凹凸瑕疵,需通过专业打磨、抛光、精铣工艺处理。针对边角毛刺采用精细化去毛刺工艺,保证边角光滑圆润,无尖锐凸起;对工件平面、贴合面、安装孔位进行精密精修,提升平面贴合度与孔位适配精度,确保轭铁与继电器铁芯、线圈、基座等配件装配。对于高精度工况适配的轭铁产品,还会增加精密磨削工序,进一步优化平面度与粗糙度,保证装配间隙均匀,杜绝因贴合不良导致的电磁漏磁、装配松动等问题。加工全程遵循轻加工原则,避免过度切削破坏工件原有结构与磁性能稳定性。新能源五金加工行业正在告别粗放拼产能的时代,转向高精度定制化的精密配套赛道。浙江继电器精密五金加工件公司
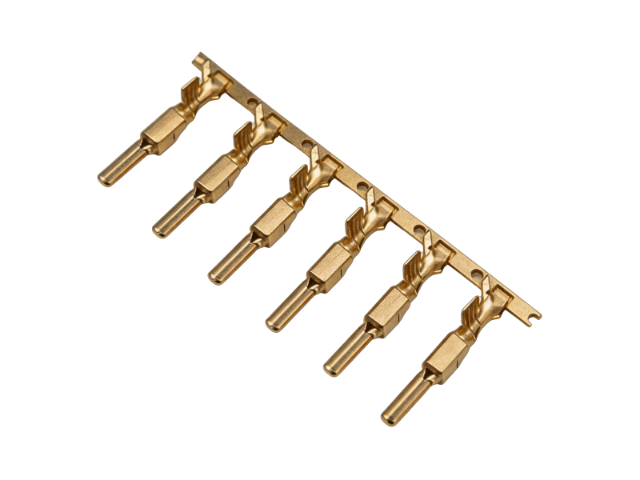
表面处理工序主要用于提升轭铁的耐腐蚀性、导电性与适配性,行业内以精密镀镍工艺为主流工艺。经过前期精加工、清洁处理后的轭铁工件,表面无油污、氧化皮与杂质,可进入电镀工序。均匀致密的镍镀层能够有效隔绝空气、湿气与腐蚀性介质,杜绝工件生锈氧化,大幅提升产品耐候性与使用寿命;同时镀镍层可降低轭铁表面接触电阻,优化电磁传导性能,提升继电器工作灵敏度。镀层厚度需严格均匀可控,避免镀层过厚导致尺寸超标、过薄防护不足,同时杜绝镀层起泡、脱落、色差、等缺陷。镀镍完成后需进行水洗、烘干处理,彻底表面残留药液,防止后期出现镀层腐蚀、变色问题。部分特殊工况使用的轭铁,可根据需求适配防锈封闭处理,进一步强化防护性能。福建继电器精密五金加工件来图定制未密封保存的继电器银触点需在12小时内用完,长时间暴露在含硫空气中易生成硫化银。
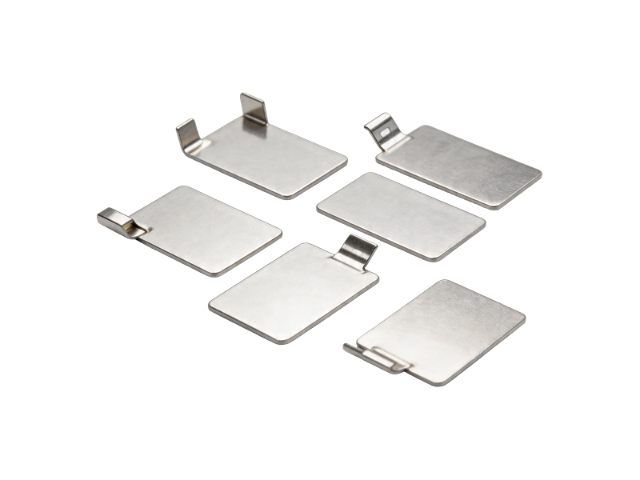
生产过程中的常见工艺问题也值得关注。冲压回弹是折弯类端子高频问题,金属材料折弯之后会出现回弹形变,导致角度尺寸偏离图纸,需要通过模具预补偿、调整材料状态进行改善。镀层附着力不足,大多来源于工件前处理除油不彻底,工件表面残留油污,造成镀层起皮脱落,需要严格管控前处理工序。批量生产中还会出现孔位偏移、工件翘曲,大多来自模具磨损或者冲压设备压力不稳,需要建立常态化设备点检与模具维护机制。从应用端来看,高压端子五金件的品质,不单单只看成品外观,加工过程中的每一道工序都会影响终端设备安全。上游五金加工环节,既要保障尺寸、外观达标,更要兼顾电气性能、机械耐久、环境耐受等隐性指标。图纸评审、来料检验、首件确认、过程巡检、成品抽检整套质量管控体系,是保障高压端子加工品质的。
新能源五金加工将呈现四大发展趋势:一是精度化,加工精度向亚微米级延伸,适配新能源产品小型化、集成化需求;二是材料复合化,铜铝复合、碳纤维增强金属基复合材料逐步应用,兼顾轻量化与高性能;三是工艺集成化,冲压、切削、焊接、表面处理多工艺一体化,提升生产效率与部件可靠性;四是制造绿色化,环保材料、节能工艺、循环生产技术普及,契合双碳目标要求。新能源五金加工作为新能源产业链的 “基石”,正从传统制造向精密化、智能化、绿色化加速转型,其技术创新与工艺升级将持续赋能新能源产业高质量发展,为新能源产品性能提升、成本优化与安全保障提供坚实支撑。耐腐蚀的新能源五金加工件,可在恶劣气候条件下稳定工作,保障能源供应。
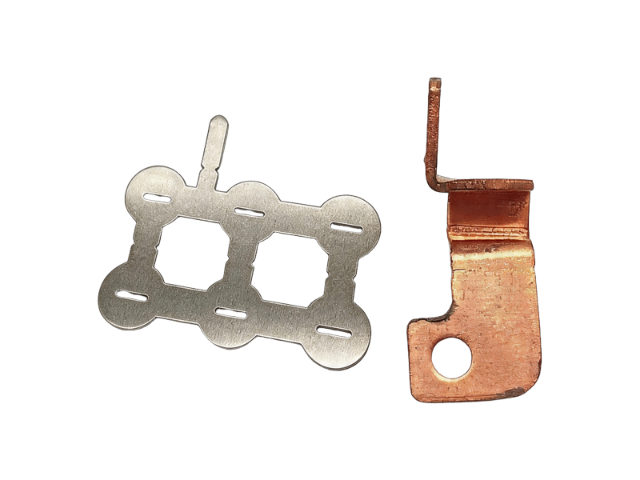
精密冲压成型是轭铁五金加工的工序,直接决定轭铁的外形结构、尺寸精度与成型一致性。结合轭铁U型、E型、片状等不同结构形态,采用高精度高速冲压设备搭配定制级连续模具作业,常规加工工序遵循“冲孔落料复合成型—精密压弯—校正整形”的标准化流程。冲孔落料采用复合工艺一次性完成,有效减少二次装夹带来的定位误差,提升加工效率与尺寸精度;压弯工序严格依据产品图纸参数控制折弯角度、弧度与成型力度,避免出现折弯形变、角度偏差、边角开裂等问题;后续校正整形工序针对成型后的细微形变、平整度偏差进行精细修正,确保轭铁平面度、垂直度、孔径位置度等关键尺寸公差控制在±0.03mm以内。冲压过程中通过精细定位工装固定坯料,防止板材滑移,保障批量生产中每件产品的结构一致性,同时严控冲压刃口间隙,保证产品边缘平整无毛刺、无崩边,减少后续精加工工作量。银钯合金继电器银触点在潮湿环境下抗银迁移能力更强,大幅降低短路故障风险。浙江高压端子 五金加工件定制厂家
新能源五金加工的公差普遍控制在0.05mm以内,部分重心导电件精度可达0.01mm级。浙江继电器精密五金加工件公司
多工位级进精密冲压成型,是静簧片主体结构定型的工序,也是尺寸精度管控严苛的环节。当前量产加工普遍采用高速伺服级进模连续冲压模式,搭配刚性精密冲床,冲压频次可达每分钟 600~1000 次,依靠模具多工位分步完成导正定位、冲孔、落料、渐进折弯、压印整形、触点铆接、裁断分离全流程,摒弃单工序零散加工带来的定位偏差与效率损耗。模具是冲压精度的载体,成型镶件选用硬质合金、TiAlN 纳米涂层模具钢,硬度维持在 HRC62~65,模具冲裁间隙设定为板材厚度的 3%~5%,超薄工件微间隙可精细控制至 0.001mm,从源头抑制毛刺、塌角、撕裂等缺陷,要求冲压断面毛刺高度低于 0.003mm,杜绝尖锐毛刺划伤触点镀层、造成回路短路隐患。浙江继电器精密五金加工件公司
深圳市金力丰五金制造有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的五金、工具中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来深圳市金力丰五金制造供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!