商机详情 -
湖南继电器外壳五金加工件来样定做
新能源五金加工是支撑新能源产业发展的基础制造环节,聚焦新能源汽车、光伏、储能、风电等领域,为三电系统、能量转换设备、储能装置及配套设施提供高精度、高可靠性的金属零部件。区别于传统五金加工,新能源五金加工以微米级精度、轻量化结构、环保化工艺、高安全适配为特征,融合材料科学、精密制造、智能管控与表面工程技术,成为衡量新能源产业链制造水平的关键标尺,其技术升级与工艺优化直接决定新能源产品的性能、安全与市场竞争力。中频逆变点焊工艺将继电器银触点与弹片牢牢结合,焊点空洞率可控制在3%以内。湖南继电器外壳五金加工件来样定做
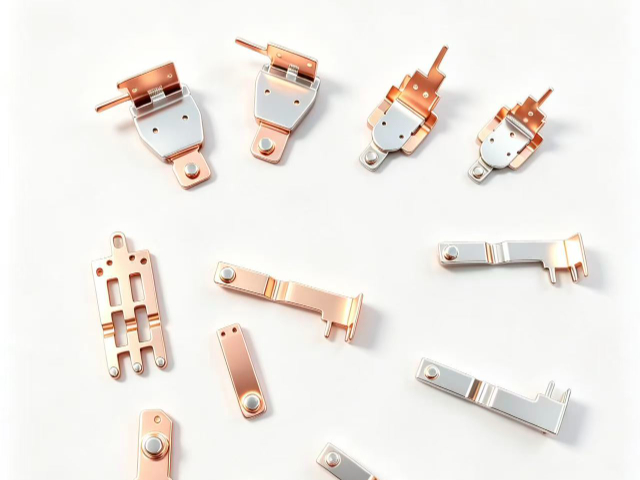
新能源五金件大量涉及焊接与机械连接,工艺质量直接关系到结构安全与电气性能。焊接工艺:铝合金电池壳体、水冷板常采用 MIG 焊、TIG 焊或激光焊接;铜排连接采用钎焊或超声波焊接;不锈钢箱体采用氩弧焊。焊接需满足以下要求:焊缝连续饱满,无裂纹、气孔、未焊透、咬边等缺陷;焊接变形需控制在允许范围内,必要时采用工装夹具或焊后校形;承压件(如水冷板)需进密或水压试验,确保无渗漏;焊接参数需经过工艺评定(WPQR),焊工需持证上岗。紧固件连接:高强度螺栓连接需按规定扭矩拧紧,关键部位需使用扭矩扳手并记录扭矩值;铜排螺栓连接需配置弹垫、平垫,接触面需镀锡或涂导电膏,以降低接触电阻并防止电化学腐蚀。安徽继电器银触点五金加工件公司银钨合金继电器银触点熔点高硬度强,多用于大容量断路器,耐受极端电弧侵蚀工况。
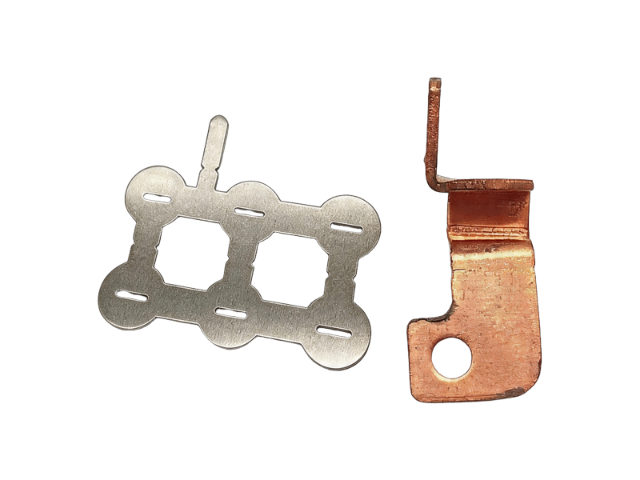
原材料选型是高压端子五金加工的基础环节。选材需要同时兼顾导电性能、力学强度以及环境耐受能力,行业常用铜基合金作为基材,铜本身导电率优异,通过添加合金元素调整材料硬度与抗形变能力,适配不同的夹持、锁紧受力需求。部分特殊工况,会根据使用环境选用具备耐蚀性能的合金材料。原材料进厂阶段,需要核对材料成分、板材厚度、硬度指标,避免原材料本身的杂质、厚度偏差流入加工环节,从源头降低成品不良概率。板材的平整度、内部晶粒结构,也会直接影响后续冲压、折弯成型的成品尺寸一致性。
不锈钢(304、316L)与锌铝镁镀层钢板侧重耐候性与抗腐蚀性,适用于光伏支架连接件、储能柜结构件、户外充电桩外壳,锌铝镁镀层盐雾耐受性是传统镀锌层的 3-5 倍,可适配 - 30℃至 80℃的极端户外环境。特种材料应用逐步扩大,高温合金用于风电与储能设备的耐高温部件,钛合金适配高抗震、高耐腐蚀场景,殷钢等低残余应力材料用于微型薄壁件,避免加工翘曲变形。环保材料替代趋势,无铅、无镉合金取代传统含重金属材料,契合全球环保政策,提升产品国际竞争力。材料选型需解决 “高性能” 与 “易加工” 的矛盾:高硬度材料耐磨性强但易加剧刀具磨损,需采用金刚石涂层刀具与低速精密切削;高韧性材料易产生加工硬化与粘刀,需优化冷却液配比与断屑槽设计,配合高压内冷技术减少热变形。电机外壳特用的新能源五金件兼具优异导热性能,可快速导出动力系统运行产生的热量。
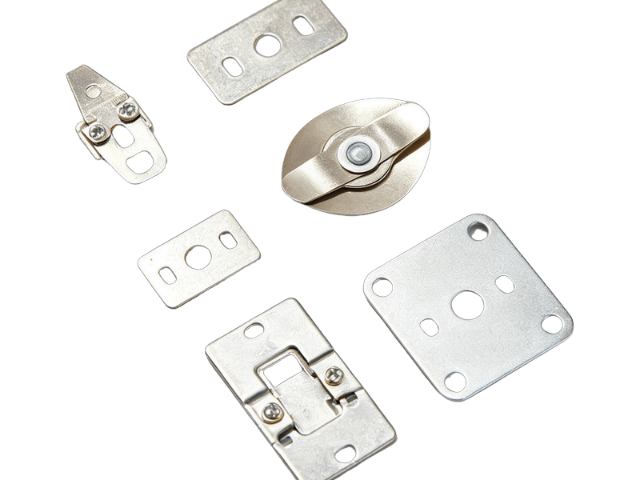
热处理退火工艺是优化轭铁磁性能、消除加工应力的关键工序。原材料经过冲压冷加工后,内部会产生大量冷作硬化应力,同时晶格结构发生畸变,会大幅降低材料磁导率,增加磁损耗,影响继电器电磁工作效率。因此冲压成型后的半成品必须进行中温保护气氛退火处理,全程采用惰性气体保护环境,避免工件高温氧化、脱碳。通过控制退火温度、保温时长与冷却速率,逐步释放冲压加工产生的内部残余应力,修复畸变晶格,恢复电工纯铁的高导磁、低剩磁特性,同时细化材料内部组织,提升工件结构稳定性,杜绝后续使用过程中出现形变、性能衰减等问题。退火完成后工件随炉缓慢冷却,避免骤冷产生新的应力与形变,保障磁性能与机械性能双重达标。采用新型材料制作的新能源五金加工件,能有效降低能量损耗,提高能源效率。上海继电器银触点五金加工件配件
采用雾化工艺制备的银合金粉末,制成的继电器银触点晶粒细小分布均匀,抗分断能力更强。湖南继电器外壳五金加工件来样定做
材料选型与前期预处理是静簧片加工的基础前提,基材的物理、电学指标从根源划定成品使用上限。行业主流基材以各类铜基弹性合金为主,细分应用场景差异化选材:常规低压通用继电器多选用锡磷青铜 C5191、C5210,该类材料成型可塑性、导电性能适中、加工成本可控,冷加工后屈服强度稳定在 600MPa 以上,适合千万次常规通断工况;车载高压、高频动作继电器普遍选用铍铜 C17200 沉淀硬化合金,经过时效强化后抗拉强度可达 1200MPa,弹性回复率高、抗电弧磨损与抗应力松弛能力突出,可承受大电流分断带来的高温冲击;精密信号继电器、微弱信号通断元件则选用铜镍硅环保合金,无铍无毒、耐腐蚀、低温弹性衰减弱,适配潮湿、密闭精密工况。原材料进厂后首要执行基材预处理,首先采用高精度纵剪设备对合金卷材分切,严格控制带材厚度公差在 ±0.003mm 以内,超薄簧片(厚度 0.03~0.08mm)采用精轧冷轧工艺,将晶粒细化至 1μm 以内,降低冲压成型开裂风险。湖南继电器外壳五金加工件来样定做
深圳市金力丰五金制造有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的五金、工具中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,深圳市金力丰五金制造供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!