商机详情 -
安徽电池连接片 五金加工件源头厂家
原材料选型是高压端子五金加工的基础环节。选材需要同时兼顾导电性能、力学强度以及环境耐受能力,行业常用铜基合金作为基材,铜本身导电率优异,通过添加合金元素调整材料硬度与抗形变能力,适配不同的夹持、锁紧受力需求。部分特殊工况,会根据使用环境选用具备耐蚀性能的合金材料。原材料进厂阶段,需要核对材料成分、板材厚度、硬度指标,避免原材料本身的杂质、厚度偏差流入加工环节,从源头降低成品不良概率。板材的平整度、内部晶粒结构,也会直接影响后续冲压、折弯成型的成品尺寸一致性。精密加工五金件加工选材精良,材质性能稳定,耐磨抗形变能力出众。安徽电池连接片 五金加工件源头厂家
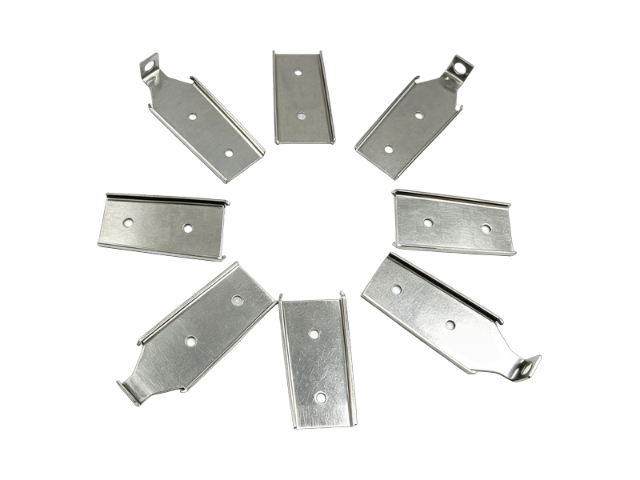
热处理退火工艺是优化轭铁磁性能、消除加工应力的关键工序。原材料经过冲压冷加工后,内部会产生大量冷作硬化应力,同时晶格结构发生畸变,会大幅降低材料磁导率,增加磁损耗,影响继电器电磁工作效率。因此冲压成型后的半成品必须进行中温保护气氛退火处理,全程采用惰性气体保护环境,避免工件高温氧化、脱碳。通过控制退火温度、保温时长与冷却速率,逐步释放冲压加工产生的内部残余应力,修复畸变晶格,恢复电工纯铁的高导磁、低剩磁特性,同时细化材料内部组织,提升工件结构稳定性,杜绝后续使用过程中出现形变、性能衰减等问题。退火完成后工件随炉缓慢冷却,避免骤冷产生新的应力与形变,保障磁性能与机械性能双重达标。山东继电器磁极片五金加工件组件五金加工件选材扎实,抗压耐磨,使用寿命长久稳定。
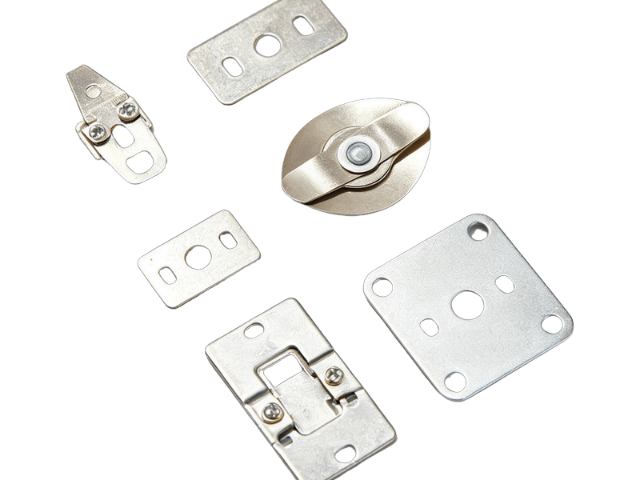
五金精密加工流程覆盖多道工序,主流加工方式以冲压成型为,辅以机加工、弯折、裁切等工艺。冲压加工依靠精密模具,将金属板材完成落料、冲孔、折弯、压型,快速实现端子基础轮廓成型,适合大批量标准化产品生产。模具精度直接决定端子尺寸公差,高压端子关键配合尺寸公差通常控制在极小范围,模具磨损、模具间隙偏移都会造成产品翘曲、孔位偏移,生产过程中需要定时校验模具状态。针对部分非标定制高压端子,结构复杂无法完全依靠冲压完成,则会采用数控机加工方式,通过切削、铣削、钻孔完成工件成型。机加工灵活性强,可以实现异形结构、特殊孔位的加工,适合小批量、多规格的定制化订单,但生产效率相较冲压更低,加工成本也会有所上升。加工过程中,要重点管控工件的边角状态,高压部件严禁残留尖锐毛刺,金属毛刺一旦脱落,落入电气腔体内部,极易造成高压爬电、短路隐患,因此去毛刺是必不可少的工序,可通过振动研磨、抛光等多种方式处理,保证工件边缘圆滑过渡。
材料选型与前期预处理是静簧片加工的基础前提,基材的物理、电学指标从根源划定成品使用上限。行业主流基材以各类铜基弹性合金为主,细分应用场景差异化选材:常规低压通用继电器多选用锡磷青铜 C5191、C5210,该类材料成型可塑性、导电性能适中、加工成本可控,冷加工后屈服强度稳定在 600MPa 以上,适合千万次常规通断工况;车载高压、高频动作继电器普遍选用铍铜 C17200 沉淀硬化合金,经过时效强化后抗拉强度可达 1200MPa,弹性回复率高、抗电弧磨损与抗应力松弛能力突出,可承受大电流分断带来的高温冲击;精密信号继电器、微弱信号通断元件则选用铜镍硅环保合金,无铍无毒、耐腐蚀、低温弹性衰减弱,适配潮湿、密闭精密工况。原材料进厂后首要执行基材预处理,首先采用高精度纵剪设备对合金卷材分切,严格控制带材厚度公差在 ±0.003mm 以内,超薄簧片(厚度 0.03~0.08mm)采用精轧冷轧工艺,将晶粒细化至 1μm 以内,降低冲压成型开裂风险。医疗器械配套五金加工件,做工精细,洁净度高,安全耐用。
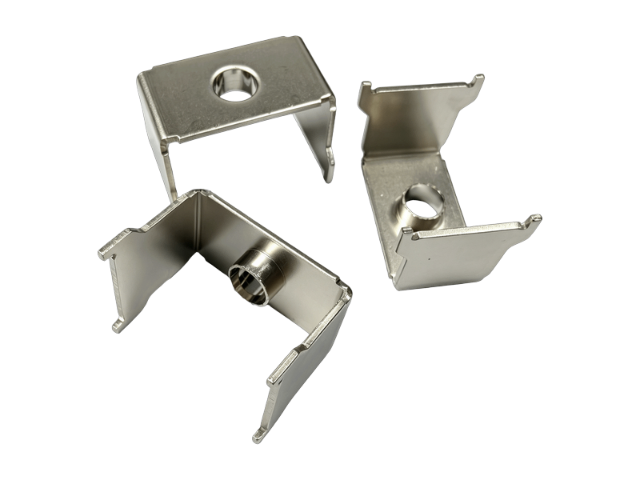
冲压成型后的热处理与去应力调控,是稳定簧片弹性、延长疲劳寿命的关键工序。金属板材经过高强度冷冲压后,内部会产生大量残余内应力,若不做消除处理,成品在长期使用中会持续形变、弹力快速衰减、折弯角度偏移,直接导致继电器触点接触不良。磷青铜、铜镍硅类常规基材采用低温去应力退火,在氮气密闭防氧化炉内 200~260℃保温 1~2 小时,缓慢空冷,温和释放冲压应力,全程温度不超过 300℃,防止合金软化、弹性下降;铍铜合金工件则执行完整时效强化热处理,固溶软化冲压成型后,310~330℃恒温保温 2~3 小时,让合金内部析出纳米强化晶粒,大幅度提升工件硬度、抗拉强度与抗疲劳性能,完成从易成型软态到高弹性硬态的性能转变。定制五金加工件可小批量试产,也可大批量规模化生产。山东继电器磁极片五金加工件研发厂家
精密加工五金件加工结构设计合理,安装便捷,无需二次打磨修整。安徽电池连接片 五金加工件源头厂家
高压端子、连接铜排表面镀银、镀金,镀层厚度控制在 0.1-0.5μm,提升导电性能与抗电弧性;铝合金部件采用阳极氧化处理,形成致密氧化膜,增强耐候性与绝缘性;户外部件采用锌铝镁镀层或钝化处理,盐雾测试达 500 小时以上,适配恶劣工况。绝缘涂层应用于高压系统部件,提升电气安全性,满足新能源汽车高压平台(200-800V)安全标准。精密装配依托自动化设备,控制装配间隙在 0.01-0.03mm,自动化装配率达 75% 以上,避免装配偏差导致的触点接触不良、部件松动等问题。增材制造(3D 打印)逐步从原型开发走向批量生产,金属粉末床熔融技术实现复杂内流道散热器、异形结构件一体化成型,减少焊接工序,提升部件整体性与散热效率,适配小批量、定制化复杂部件生产需求。安徽电池连接片 五金加工件源头厂家
深圳市金力丰五金制造有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的五金、工具中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,深圳市金力丰五金制造供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!