商机详情 -
吉林铜版纸分切机厂家
生产过程与作业方法1、根据材料和生产要求设定收放卷张力,计数器自动停止数等,设定完毕,打开光电跟踪纠偏;2、将所要分切的基材拉至分切机处,提起穿料轴,穿入纸管,穿料时注意方向;3、调整基材到合适位置,冲入压缩空气;4、将要分切材料引入到收料轴上,穿料时注意机器上的刀片,以防手被划伤;5、根据材料特点,调整光电感应位置,以保证尺寸准确;6、根据生产工艺单尺寸要求,安装分切刀架到合适位置,紧固下刀,打开风机,把下刀边料送入风机桶内,然后低速开机,把材料切成所要求的规格;7、把符合规格的纸管穿在收料轴上,冲入压缩空气,把分切符合要求的产品牵引至收料轴的纸管上;8、慢速开机,观察在分切运行过程中分切效果,对分切速度、张力、接角压力、边料等进行适当调节控制,放卷张力,以及分切的材料是否符合质量要求,稳定后慢慢加速,机器运转时严禁将手放入机器内,以免手被压到;9、生产过程中一切从公司利益出发,减少浪费,降低生产成本。牛皮纸分切机生产厂家。吉林铜版纸分切机厂家
分切机
常见问题的分析解决:(1)膜卷表面暴筋:开机时速度过低,管芯表面不一致,膜薄厚不均匀或膜中含有晶点、加进杂质,图案设计造成。(2)端面翘起:由于切刀钝化,在切口处产生拉伸现象,造成吸卷后膜卷边缘向外翻翘的结果,刀具安装不正确,卷取速度太快,卷取太紧时以产生,应适当调整。(3)端面喇叭状:卷取张力太小,复合膜两边厚度差太大,薄膜表面滑爽性太好,适当提高卷取接触压力,卷取轴与接触压辊不平行,产品两边油墨量不均衡,应调整图案设计。(4)膜卷端面锯齿状不平:膜卷太松,接触压力小,减少卷入空气量,膜卷过紧,应减少收卷张力,调大锥度,加速或减速过于迅速,对平滑性好的材料应注意放缓加减速度。(5)膜卷急剧滑移:卷的太松、张力太小,卷的太紧、张力太大。(6)薄膜表面有划痕:分切机导辊表面不清洁,被动导辊转动不灵,导辊表面有划痕,应修理或更换。(7)膜卷表面有硬块状凸起:收卷太紧(暴筋),卷进杂质,薄膜本身晶点过大造成。(8)卷材端面菊花状:由于薄膜外层张力太大,是内层膜产生滑移,造成过紧应调整收卷锥度,使锥度值加大,以减少外层张力。内蒙古全自动高速分切机定制烟包纸分切机哪家好?
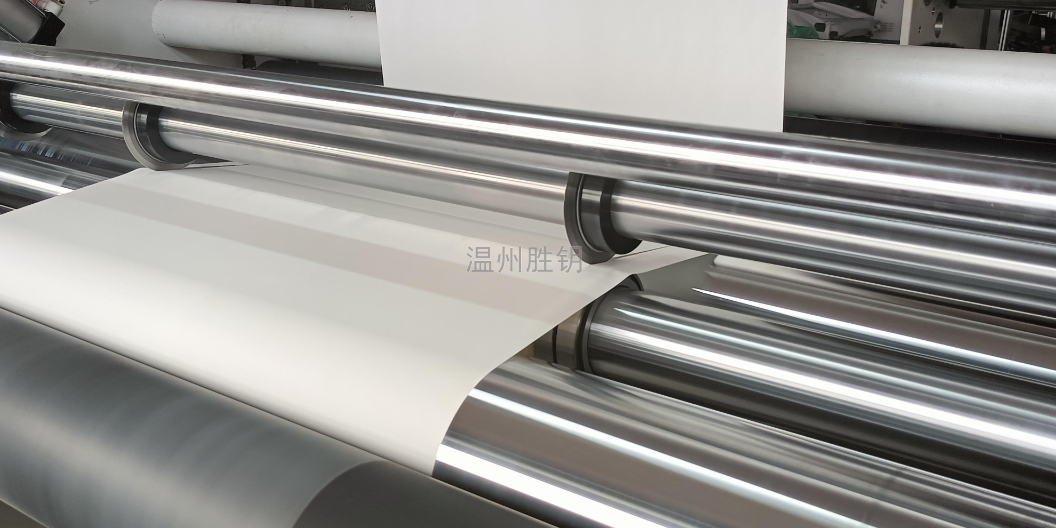
分切机是一种将宽幅纸张、云母带或薄膜分切成多条窄幅材料的机械设备,常用于造纸机械、电线电缆云母带及印刷包装机械。分切机主要的运用于:无纺布;云母带、纸张、绝缘材料及各种薄膜材料分切、特别适宜于窄带(无纺布,纸张,绝缘材料、云母带、薄膜等等)的分切分切机主要是将大卷筒母卷分切为不同宽度的产品,并可以有检查产品质量的作用分切机是将一大卷纸张,薄膜,无纺布,铝箔,云母带等各种薄材料分切成不同宽度小卷的印前,印后设备,常用于造纸机械及印刷包装机械
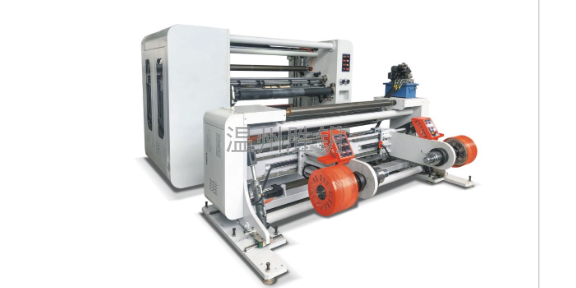
分切机是在生产过程中根据不同需要,不同材料而对宽幅材料进行切边、分切,复卷等的设备。分切机根据材料不同分为多种种类其中分切机主要用于将宽幅卷材分切成各种适合生产需要的窄幅卷材,分条工艺包括放卷料和收卷料两个过程。放卷料和收卷料的张力控制是分条机的关键环节。本机是在原有电控系统的基础上增加了自动对边器控制,达到了理想的效果、提高了机器工作性能,使机器在高速运转中更趋稳定,收卷平整,操作简单方便,安全可靠,耐用性强。牛皮纸分切机定制价格。
卸刀、磨刀及装刀解决办法:如果机器切不透,就需要磨刀,首先,把刀落下一半,然后关机把装刀螺丝全部松开,然后拿出卸刀手柄装上去,再把所有螺丝都拆掉,把刀拿下送到专业的磨刀处去磨刀,磨完后按照卸刀程序再把刀装上去,一般磨过的刀都要比原来的刀窄,这时就要把刀调低一些,首先拿一张A3的纸放在刀下,再把刀落到下面关掉电源,把上刀螺丝松开,在刀架的上部有三个调刀螺丝,拿一个内六角向下压,直到刀下的纸裁透就可以。高精度分切机哪家好?上海灰板纸分切机定制厂家
亚粉纸分切机哪家好?吉林铜版纸分切机厂家
分切机运转状况的正常是保证⽣产质量的根本。因为,每台分切机经过常时间⾼速运转后,⼀些重要关键部件运⾏精度将有所下降,这对分切⼀些⼩规格的膜卷和纸卷,要保证运⾏精度就有点困难。因为,复合膜属于⾼分⼦类产品,本⾝厚度⽐较薄,加⼯中容易受损坏,所以,分切时的运⾏精度不够时,薄膜上容易产⽣纵向条纹划痕等质量问题。为此,经我们胜钥多年观察和研究,确认分切中产⽣的纵向条纹划痕是分切中主要的质量问题,必须要解决。吉林铜版纸分切机厂家