商机详情 -
泡棉分切机供应
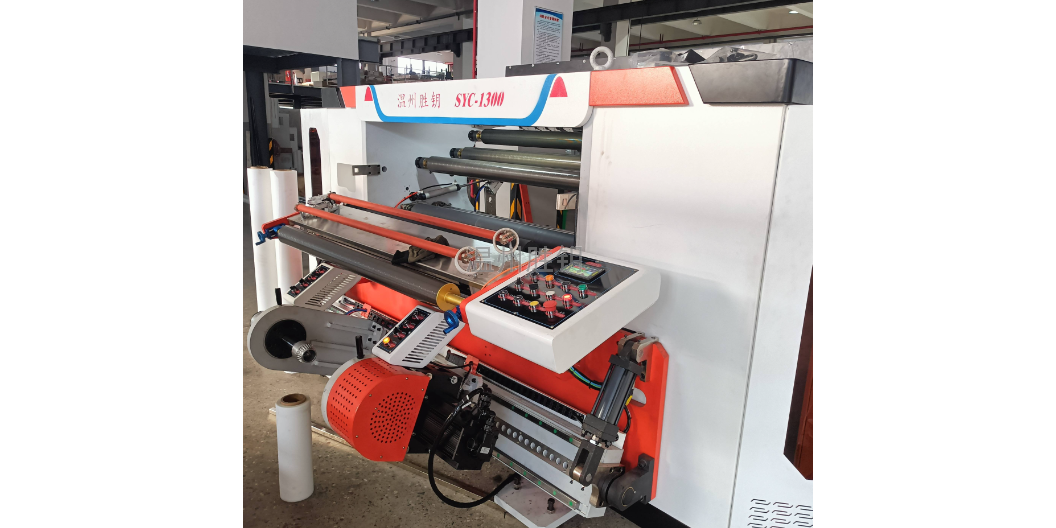
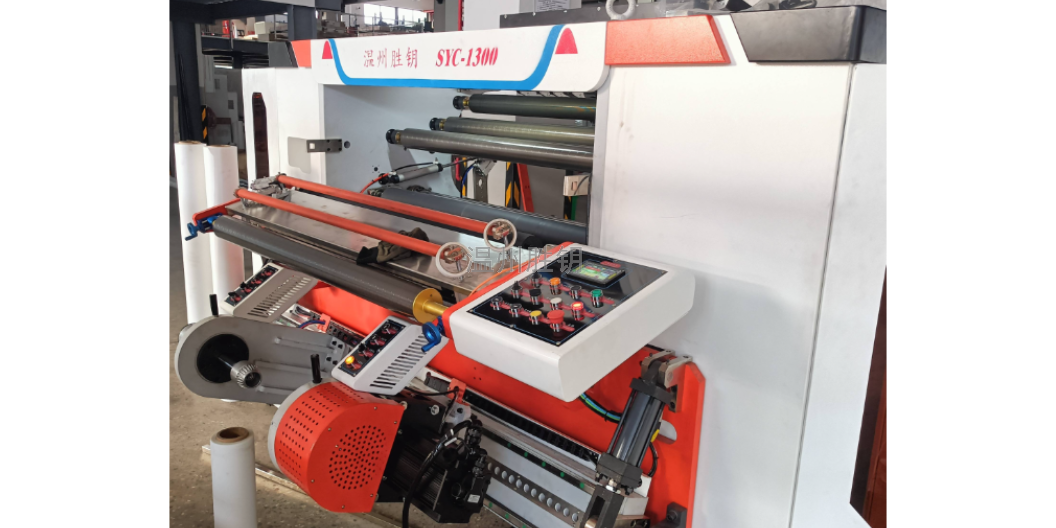
设备特点:1.集中面板操作,集成电路控制。本机各部集中于面板操作控制.2.面板主要功能:A.主轴转速调整B.收卷长度设定C.放卷张力调整D.收卷张力设定E.启动。停止按钮。3.切刀采用上下圆刀.并可以根据不同的切割宽度更换下刀轴,调整切割宽度以达到所需切割质量。纺布分切机是在生产过程中根据不同需要而对宽幅材料进行切边、分切等的一种设备。其中无纺布分切机主要用于将宽幅卷材分切成各种适合生产需要的窄幅卷材,分条工艺包括放卷料和收卷料两个过程。放卷料和收卷料的张力控制是分条机的关键环节。本机是在原有电控系统的基础上增加了自动对边器控制,达到了理想的效果、提高了机器工作性能,使机器在高速运转中更趋稳定,收卷平整,操作简单方便,安全可靠,耐用性强。无纺布分切机生产厂家。泡棉分切机供应
分切机
机械的防护设施是否完善。操作过程中要防止压伤、划伤或带进转动的齿轮、链条、滚筒等4调刀:根据作业要求调整准确的刀距,注意刀口的方向。必要时要把底刀取下重新排刀,刀有豁口或不锋利要其实修理更换5查勘静电消除设施及机台地线的连接。把机台下铺好废纸防止灰尘吸附。6上料时注意安全。把材料推到合适位置进行充气,注意材料的转动方向不可上反。7穿纸和对边:把材料按设备设定的方向从放卷穿到收卷,并调整纠偏位置进行对边,上料时一定要注意纠偏行程。8在收卷轴上穿上作业要求的纸管,对齐材料。需要贴双面胶的必须贴好双面胶,调整好合适的收卷张力和放卷张力,进行切边收卷。9在收卷过程中要严格检验产品质量,不可把次品或废品和其他赃物或边条卷进产品,同时严格控制米数。10停机卸卷时要一手托住材料把产品从气胀轴上抽出来,不得在产品上留下手印江西纱布分切机PVC塑料分切机生产厂家。
分卷其它要点1、开机前必须确认设备是否完好,检查设备有无甩油现象,如有问题须及时处理,特殊情况需征得设备人员认可,方可开机。2、分切必须明确生产计划及要求。3、生产中不用脏手或其它脏物去接触铝箔,以免留下退火油斑。4、注意观察转动辊的油雾润滑端以防积油、甩油。5、严禁在打底或生产过程中衬料,或用酒精调整板形。6、工作时上下支撑辊与展平辊必须同时作用在铝卷上。7、主操开机时,副操和助手必须做好为下一车生产的准备工作,并保持现场清洁。8、进框时严格按照工艺要求进行,宽料与窄料、厂家不同的,卷径大小的都要分开,另外一般情况下。9、卸卷时,为了防止碰伤料中间用泡沫隔开。10、卸料桌面及开卷周围要经常吹扫、擦洗保持清洁。11、做好交接班卫生工作,现场定置安放工作要做好,设备故障以及生产情况必须向下一班交代清楚,核算出本工序产量、成材率。12、生产时由于来料质量不好,需要生产的必须向有关领导汇报并注明情况。13、严格按照换辊要求进行换辊,做好检查工作并且给辊做好标记。14、注意大卷径料要用壁厚12mm的串管,杜绝料中间靠在一起。
常见问题的分析解决:(1)膜卷表面暴筋:开机时速度过低,管芯表面不一致,膜薄厚不均匀或膜中含有晶点、加进杂质,图案设计造成。(2)端面翘起:由于切刀钝化,在切口处产生拉伸现象,造成吸卷后膜卷边缘向外翻翘的结果,刀具安装不正确,卷取速度太快,卷取太紧时以产生,应适当调整。(3)端面喇叭状:卷取张力太小,复合膜两边厚度差太大,薄膜表面滑爽性太好,适当提高卷取接触压力,卷取轴与接触压辊不平行,产品两边油墨量不均衡,应调整图案设计。(4)膜卷端面锯齿状不平:膜卷太松,接触压力小,减少卷入空气量,膜卷过紧,应减少收卷张力,调大锥度,加速或减速过于迅速,对平滑性好的材料应注意放缓加减速度。(5)膜卷急剧滑移:卷的太松、张力太小,卷的太紧、张力太大。(6)薄膜表面有划痕:分切机导辊表面不清洁,被动导辊转动不灵,导辊表面有划痕,应修理或更换。(7)膜卷表面有硬块状凸起:收卷太紧(暴筋),卷进杂质,薄膜本身晶点过大造成。(8)卷材端面菊花状:由于薄膜外层张力太大,是内层膜产生滑移,造成过紧应调整收卷锥度,使锥度值加大,以减少外层张力。卷筒纸分切机哪家好?
卸刀、磨刀及装刀解决办法:如果机器切不透,就需要磨刀,首先,把刀落下一半,然后关机把装刀螺丝全部松开,然后拿出卸刀手柄装上去,再把所有螺丝都拆掉,把刀拿下送到专业的磨刀处去磨刀,磨完后按照卸刀程序再把刀装上去,一般磨过的刀都要比原来的刀窄,这时就要把刀调低一些,首先拿一张A3的纸放在刀下,再把刀落到下面关掉电源,把上刀螺丝松开,在刀架的上部有三个调刀螺丝,拿一个内六角向下压,直到刀下的纸裁透就可以。牛皮纸分切机定制价格。江西纱布分切机
卷筒纸分切机生产厂家。泡棉分切机供应
收卷轴种类:A、气涨轴C、滑差轴如果张力过大,会卷取太紧,严重时拉断薄膜,使纸芯变形。如果张力偏小,有使薄膜轴向跑偏,端面不齐。卷取锥度的设定至关重要,如果锥度过大,膜卷的芯部较硬,外部较松弛;如果锥度过小,形成菊花壮花纹,膜卷过紧。张力锥度:张力逐渐增大或减小这一数值变化过程叫张力锥度。根据卷径大小来提前设定张力锥度范围。张力锥度的设定:A、根据初始卷径尺寸半径与周长设定米数与初始张力(放卷张力由大到小)B、根据卷径尺寸半径与周长设定米数与张力(收卷张力由小到大膜卷的放卷张力与收卷张力没有可比性膜卷接触压力是通过接触压力辊施加的,以此控制卷到膜间的空气量。如果接触压力大,卷进的空气量少,膜卷发硬。如果接触压力小,被卷进的空气量增大,膜卷松。如果卷取的速度快,被卷入的空气量也增加,此时要相应增大接触压力。泡棉分切机供应