商机详情 -
天津白卡纸分切机定制价格
在切纸机的日常使用过程中,可能会遇到多种故障。以下是一些常见的故障及其解决方法。机器无动作可能的原因:电源问题、机器故障等。解决方法:检查电源是否正常,如有问题及时维修;检查机器是否正常,如有问题及时更换或修理。不下刀可能的原因:刀片问题、弹簧问题等。解决方法:检查刀片是否锋利,如有问题及时更换;检查弹簧是否正常,如有问题及时更换或修理。离合器故障可能的原因:离合器损坏、弹簧问题等。解决方法:检查离合器是否正常,如有问题及时更换;检查弹簧是否正常,如有问题及时更换或修理。保险螺栓断裂可能的原因:使用不当、保险螺栓松脱等。解决方法:正确使用切纸机,避免违规操作;定期检查保险螺栓是否松动,如有问题及时紧固。压纸器压力不足可能的原因:压力不足、弹簧问题等。解决方法:检查压纸器压力是否正常,如有问题可以通过调整弹簧来增加压力。不能将纸张全部切开可能的原因:刀片问题、驱动问题等。解决方法:检查刀片是否锋利,如有问题及时更换;检查驱动系统是否正常,如有问题及时维修或更换。裁切的纸歪斜可能的原因:纸张未送到位、驱动问题等。解决方法:确保纸张送到位,避免歪斜;检查驱动系统是否正常。无碳纸分切机生产厂家。天津白卡纸分切机定制价格
分切机
分切机是铝箔生产中不可或缺的重要设备,其主要任务是对轧制生产出来的铝箔进行分卷和剪切。具体来说,分切工序的任务就是将双合轧制的铝箔生产品进行分卷,按照客户要求的宽度和卷径进行精确切割,确保产品符合市场需求。其次,分切工序还需要将轧制过程中带过来的不合格品,如超厚、起皱、辊印等缺陷进行精确剔除,保证产品的内在品质。因此,对于用户来说,分切工序是一道加工工序,直接决定了产品的质量和客户满意度。根据铝箔分切厚度的不同,分切机分为厚箔分切机和薄箔分切机,以适应不同类型产品的生产需求。另外,根据分切机的卷取配置方式不同,又可分为立式分切机和卧式分切机。立式分切机是指两个卷取位置相对于地面垂直摆放的分切机,而卧式分切机则是两个卷取位置相对于地面水平位置摆放的分切机。不同的配置方式适用于不同的生产环境和产品需求,因此在选择分切机时需要根据实际情况进行选择。广西电脑高速分切机厂家亚粉纸分切机哪家好?
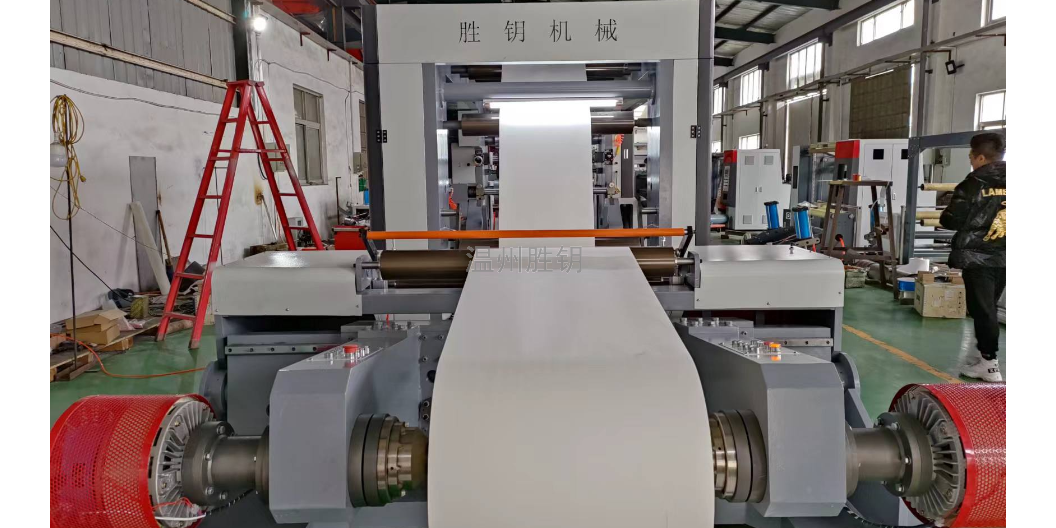
开机准备是分切机运行的重要环节,需要遵循以下步骤:首先,应按设备使用规程进行认真检查,确保各部位能够正常运行,保证生产流程的顺利进行。其次,清洁设备是必不可少的环节,特别是导辊及胶辊辊等与铝箔接触的部位,需要用软布和酒精进行仔细擦拭,以避免对产品质量造成影响。此外,还需要根据生产要求和技术要求,合理准备好生产用芯管和卷取用轴,这直接关系到生产效率和产品质量。接下来,上下刃刀片的组装也是一项重要的工作,具体的操作可以参考《换刀、调刀操作》一文的介绍。此外,吸边风管的设置也是关键之一,需要将吸边风管口与被抽条对好,同时将不用的风口堵上,以提高有效吸风量。由主操根据来料规格和工艺要求设定参数。在生产准备工作中出现异常情况时,应找有关人员处理,以确保开机工作的顺利进行。
纸机:高效裁切纸张的利器在印刷行业中,切纸机扮演着重要角色,用于精确裁切纸张,以便进行后续的印刷、装订等工序。本文将深入探讨切纸机的工作原理、操作方法以及使用注意事项,帮助您更好地了解这一重要设备。一、切纸机的工作原理切纸机主要由动力部分、传动部分、切割部分和机架组成。其工作原理是利用机械能转化为切割动能,通过刀片对纸张进行精确裁切。1.动力部分:切纸机的动力部分主要包括电机和减速器,负责提供切割纸张所需的动能。2.传动部分:传动部分主要由齿轮、齿条等组成,负责将动力部分的动能传递给切割部分。3.切割部分:切割部分是切纸机的主要部分,主要由刀片和压纸器组成。刀片用于裁切纸张,压纸器则用于固定纸张,确保切割精度。4.机架:机架作为切纸机的支撑结构,用于安装和固定各部件。灰板纸分切机生产厂家。
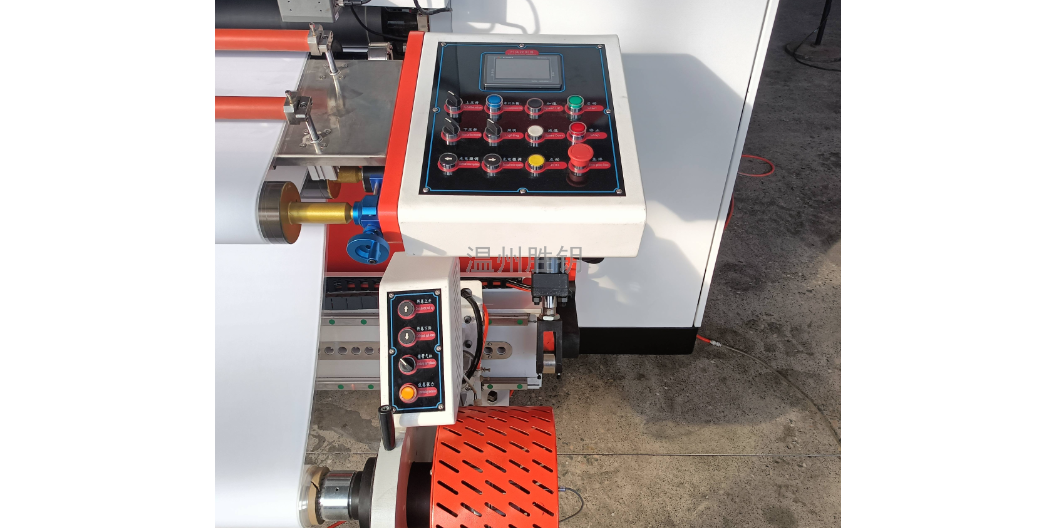
用前应对全自动分切机的主要部件进行检查,加注润滑油;在检查拆装全自动分切机时,严禁使用不合适的工具、采用不科学的操作方法;每隔二周对机器作一次清理和检查;全自动分切机如较长时间停止不用,必须将所有光亮表面擦拭干净,涂上防锈油,加罩塑料套将整机遮盖。如全自动分切机停用达3月以上,应在防锈油上覆防潮纸;工作完成之后,认真清洁设备,并将外露磨擦面擦拭干净,加注润滑油。日常维护保养要做好分切机的日常保养与维护工作要做好以下五点。一,对电器局部要定期打扫与检查,及时扫除隐患。二,分切机的使用是靠纵切机、横切机来完成的,所以,要运用高质量的纵切刀和横切刀。三,分切机的日常保养要到位,其准绳是,光滑、清洁、清算(无尘、无杂物)到位,确保设备的滑动部位处于良好状态。四,是维护工作,对转动部位要停止定期和不定期的检查(特别是对易损件要停止实时监控)。实行定期调整,定期改换,换向器并做好细致的记载,以到达延长设备运用寿命的目的。五,提高操作分切机的人员的技术素质与程度,关于控制局部的操作要做到专人担任,未经答应任何人不得自行操作。卷筒纸分切机生产厂家。天津全自动高精度分切机定制价格
PVC塑料分切机哪家好?天津白卡纸分切机定制价格
收卷轴种类:A、气涨轴C、滑差轴如果张力过大,会卷取太紧,严重时拉断薄膜,使纸芯变形。如果张力偏小,有使薄膜轴向跑偏,端面不齐。卷取锥度的设定至关重要,如果锥度过大,膜卷的芯部较硬,外部较松弛;如果锥度过小,形成菊花壮花纹,膜卷过紧。张力锥度:张力逐渐增大或减小这一数值变化过程叫张力锥度。根据卷径大小来提前设定张力锥度范围。张力锥度的设定:A、根据初始卷径尺寸半径与周长设定米数与初始张力(放卷张力由大到小)B、根据卷径尺寸半径与周长设定米数与张力(收卷张力由小到大膜卷的放卷张力与收卷张力没有可比性膜卷接触压力是通过接触压力辊施加的,以此控制卷到膜间的空气量。如果接触压力大,卷进的空气量少,膜卷发硬。如果接触压力小,被卷进的空气量增大,膜卷松。如果卷取的速度快,被卷入的空气量也增加,此时要相应增大接触压力。天津白卡纸分切机定制价格