商机详情 -
山东全自动高精度分切机供应
切纸机根据操作方式和裁切的传动方式的不同,可以分为以下几类:手动型切纸机:整体结构相对简单,调试维修方便,但精度较低,满足不了高要求的裁切需求。机械型切纸机:相比手动型切纸机,机械型切纸机采用机械传动,裁切相对稳定但精确度仍然有限。液压型切纸机:采用液压传动,裁切稳定且精确度高,但结构复杂,调试维修较困难。全液压型切纸机:在液压型切纸机的基础上进一步优化,裁切精度和稳定性都得到了提升。数字显示切纸机:操作数据以数字形式显示,方便操作人员掌握裁切情况。微机程控式切纸机:采用微机控制技术,可预设裁切程序,使整个操作过程按照设定程序循环进行。切纸机的工作原理主要是基于“铡刀”原理,即刀片沿斜线向下切割纸张。无论手动型、机械型、液压型、全液压型、数字显示型还是微机程控式切纸机,其工作原理都是类似的。在手动切纸机中,操作者通过杠杆压板和标尺挡板来控制刀具的移动和切割位置;在机械型、液压型和全液压型切纸机中,刀具的位置和移动则由相应的机械或液压装置驱动。数字显示切纸机和微机程控式切纸机则进一步引入了现代控制技术,使裁切过程更加精确和可控。亚粉纸分切机哪家好?山东全自动高精度分切机供应
分切机
收卷轴种类:A、气涨轴C、滑差轴如果张力过大,会卷取太紧,严重时拉断薄膜,使纸芯变形。如果张力偏小,有使薄膜轴向跑偏,端面不齐。卷取锥度的设定至关重要,如果锥度过大,膜卷的芯部较硬,外部较松弛;如果锥度过小,形成菊花壮花纹,膜卷过紧。张力锥度:张力逐渐增大或减小这一数值变化过程叫张力锥度。根据卷径大小来提前设定张力锥度范围。张力锥度的设定:A、根据初始卷径尺寸半径与周长设定米数与初始张力(放卷张力由大到小)B、根据卷径尺寸半径与周长设定米数与张力(收卷张力由小到大膜卷的放卷张力与收卷张力没有可比性膜卷接触压力是通过接触压力辊施加的,以此控制卷到膜间的空气量。如果接触压力大,卷进的空气量少,膜卷发硬。如果接触压力小,被卷进的空气量增大,膜卷松。如果卷取的速度快,被卷入的空气量也增加,此时要相应增大接触压力。四川全自动高精度分切机厂商双胶纸分切机生产厂家。
操作方法根据不同型号的切纸机略有不同,一般来说,操作步骤如下:将待裁切的纸张放在切纸机的进纸口,确保纸张平整无折叠。调整切纸机的裁切大小,根据需求将纸张裁切成相应大小。按下启动键或转动摇把,切纸机开始裁切纸张。裁切完毕后,将废纸从出纸口清出。停机维护。使用切纸机时需注意以下事项:不允许在设备不平稳或暴露在化学品等有害物质的环境中使用。切纸机应在干燥的环境中存储和使用。定期检查刀片是否锋利并及时更换。定期检查齿轮和轴承是否磨损并及时更换。使用指定的润滑剂润滑机器的移动部分。在使用过程中,一次不要塞入过多的纸张,尤其是高质量的纸,以避免卡纸现象。纸张放入时尽量不要放歪斜,对比较窄的纸要尽量放在进纸口的中间。在使用过程中出现卡纸故障时,应立即停机并采取相应的措施(如倒退键或停机键),然后再使用相关的部件进行检查和修理。操作过程需严格遵循相关规定和使用手册,避免因误操作导致的事故。
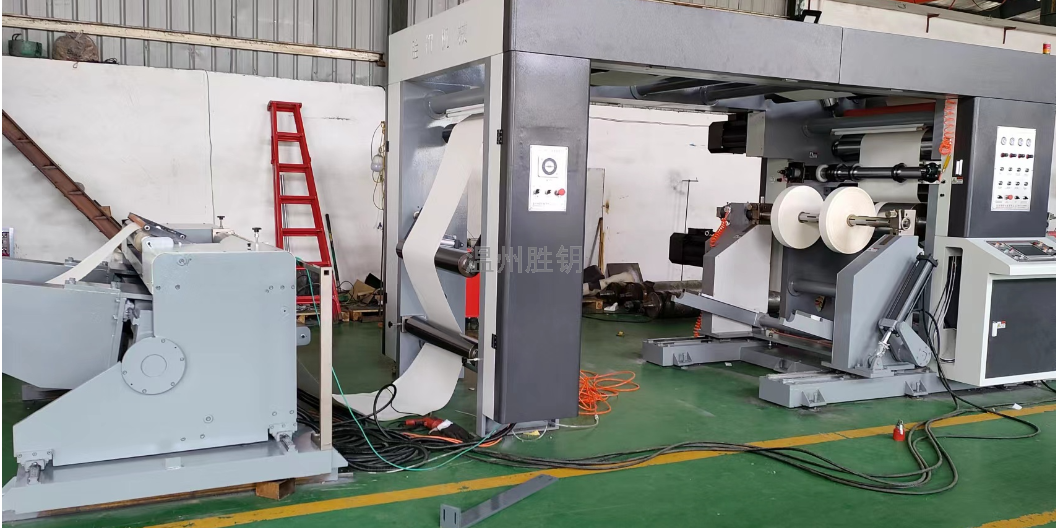
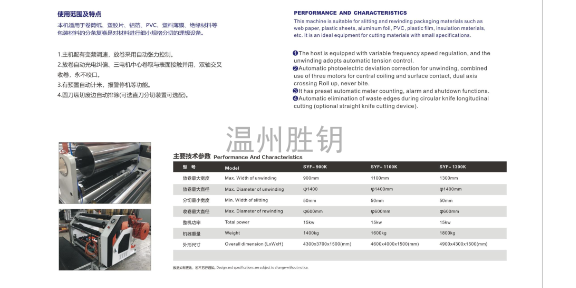
分切机不断从单电机控制往双电机,三电机发展,在机器速度更快情况下更加稳定高效。分切机主要的特点是磁粉离合器作为一个阻力装置,通过系统控制,来输出一个直流电压,控制磁粉离合器产生的阻力。主要的优势是其为被动装置,可以控制较小的张力。缺点:是速度不能高,高速运行时易造成磁粉高速摩擦,产生高温,造成磁粉离合器发热进而缩短其寿命。用刀具把一定宽度的卷材进行纵向裁剖,切成数条较窄分卷所用的装置。将其装在压延机或挤塑机、涂胶机等单元装置后,可完成连续切条,常带有卷绕装置。切条刀可用平片刀和圆口刀电脑控制分切机生产厂家。
操作维护使用分切机时需要注意以下事项:首先,要选择适合的材料和切割方式;其次,要调整合适的切割速度和进给速度;再者,要注意观察切割情况,及时调整刀片角度和位置;要定期检查和维护机器,包括清理杂物、润滑保养等。在维护方面,分切机的操作人员需要定期清洗机器,特别是要清洗刀片和轴承等部件,以防止材料碎屑和灰尘的积聚。此外,操作人员还需要检查机器各部件是否有磨损或松动现象,如有需要应及时更换或调整。总之,分切机作为一种常见的机械设备,其工作原理涉及到多个方面。操作和维护分切机需要具备一定的专业知识和技能,同时也需要注意安全事项。了解分切机的工作原理和操作维护方法对于正确使用机器和提高生产效率都具有重要意义。高精度分切机定制价格。山东全自动高精度分切机供应
PVC塑料分切机哪家好?山东全自动高精度分切机供应
常见问题的分析解决:(1)膜卷表面暴筋:开机时速度过低,管芯表面不一致,膜薄厚不均匀或膜中含有晶点、加进杂质,图案设计造成。(2)端面翘起:由于切刀钝化,在切口处产生拉伸现象,造成吸卷后膜卷边缘向外翻翘的结果,刀具安装不正确,卷取速度太快,卷取太紧时以产生,应适当调整。(3)端面喇叭状:卷取张力太小,复合膜两边厚度差太大,薄膜表面滑爽性太好,适当提高卷取接触压力,卷取轴与接触压辊不平行,产品两边油墨量不均衡,应调整图案设计。(4)膜卷端面锯齿状不平:膜卷太松,接触压力小,减少卷入空气量,膜卷过紧,应减少收卷张力,调大锥度,加速或减速过于迅速,对平滑性好的材料应注意放缓加减速度。(5)膜卷急剧滑移:卷的太松、张力太小,卷的太紧、张力太大。(6)薄膜表面有划痕:分切机导辊表面不清洁,被动导辊转动不灵,导辊表面有划痕,应修理或更换。(7)膜卷表面有硬块状凸起:收卷太紧(暴筋),卷进杂质,薄膜本身晶点过大造成。(8)卷材端面菊花状:由于薄膜外层张力太大,是内层膜产生滑移,造成过紧应调整收卷锥度,使锥度值加大,以减少外层张力。山东全自动高精度分切机供应