商机详情 -
内蒙古电脑控制分切机定制厂家
分切机开机前检查规程1.每天上班前必须保证8小时的睡眠时间,提前分钟到场,严禁酒后上班。2.严禁携带易燃易爆物品进入车间。3.上岗前必须穿戴工作服、工作帽和安全鞋,头发和着装必须符合公司规范。4.检查电、气是否正常。5.送电前检查设备所处状态,其安全防护板、防护网是否正常。6.合闸送电,打开压缩空气开关。7.检查设备按钮、收、放卷张力是否正常。8.更换刀片和清理刀片部位卫生时必须小心操作,防止划伤。9.上料时必须居中锁紧,必须小心操作防止夹伤。10.任何情况下禁止将手指伸入压辊里面。11.准备工作完成前禁止任何人开动或点动设备防止误伤。12.必须使用专门上料车上料和卸料,确认料装好后才能拉开上料车,防止材料掉下砸伤。分切机设备,就选温州胜钥环保设备有限公司,让您满意,期待您的光临!内蒙古电脑控制分切机定制厂家
分切机
分切机是一种对宽卷材料进行纵向分切的设备,分条机结构:由开卷(放卷)、引料定位、分条纵剪、卷取(收卷)等组成的设备。其主要功能是将宽卷材料设长度方向剪切成窄的一定尺寸卷材,为日后其它加工工序做好准备。分切机主要用于造纸厂印刷厂各种膜类纸类这样的机器设备中,用通俗的话语是将很宽的大卷的产品分切成不同宽度的产品,与此同时,我们一般都能够检查出产品的质量,分切机的特点多样,我们在操作的时候,更能发挥它的特点。天津双胶纸分切机厂商.收卷采用A、B气胀轴结构,成品自动卸装。
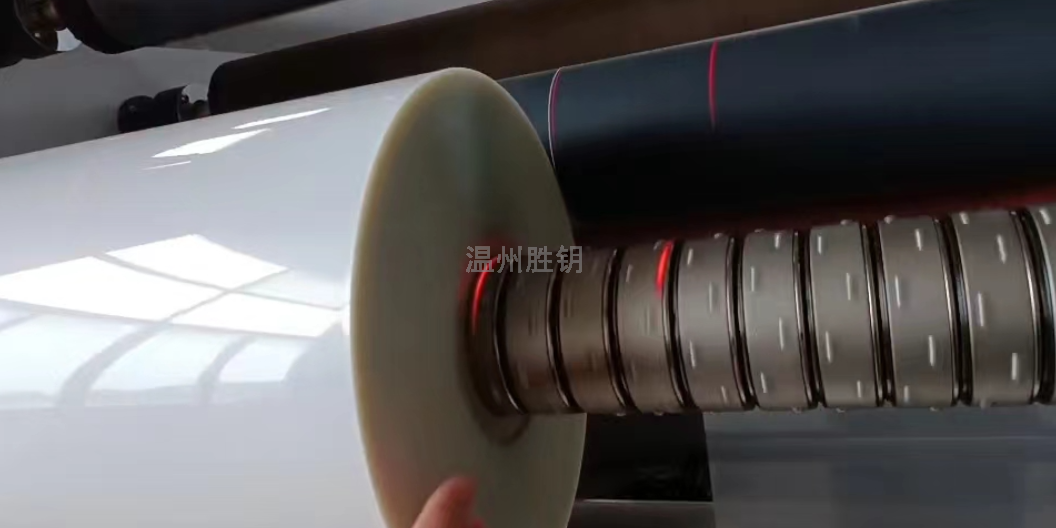
注意事项1、开机前确保电压、电流及液压等值的正确、稳定。2、设备准备运行前,所有人员必须通知离开设备,确保人身安全才可开机运行。3、运行时,切忌用手触摸运行中的膜卷或辊芯,以免将手卷入造成人身伤害。4、操作过程中,切忌用刀或硬物划伤、割伤各辊芯。设备投入工作前,检查各工作位是否调整妥当,需润滑部位,应提前加注润滑油脂。检查刀具是否锋利。待一切正常后可先空车运转,检查有无异常,并将欲加工订单提前输入电脑排单检验;设备投入工作后,应根据生产情况及时调整设备的工作状态,确保分切机压痕适中,分切无毛刺,两边修边位置合适。确保横切机进排纸顺畅,裁切长度精确,对联结生产管理的纵横切机,同样需时时监控其运行情况,谨防堵纸现象和不良品的产生;工作完毕后,及时清理设备上的积灰和纸屑,对刀具和磨刀砂轮进行检查,排净油水分高器和储气罐内积水,检查运转部位有无异常。然后,按照说明书操作要求切断电源,维护好电脑操作系统。
放卷铝棍设有手动上下调偏装置,使材料能够与铝棍平衡运行以保收卷精度和质量。配备模拟式纠偏系统,跟踪材料的边缘。纠偏光电装有电动微调功能,使机器在运转过程中能够快递的调节光电跟踪位置,保证基材正确走料纠。放卷张力采用磁粉刹车控制,实现张力自动控制,安装旋转编码器检测料卷直径,实现放卷余量报警功能。收卷方式:采用表面卷取和中心卷取双用,由变频电机带动气胀轴驱动,圆弧同步轮传递力矩,传动噪音小,力矩大,功率损耗小。收卷张力:PLC计算张力,通过气动控制,补偿料卷收卷直径变化而引起的张力变化,实现张力自动锥度控制温州胜钥环保设备有限公司是一家专注提供分切机设备的企业,期待能为您服务!
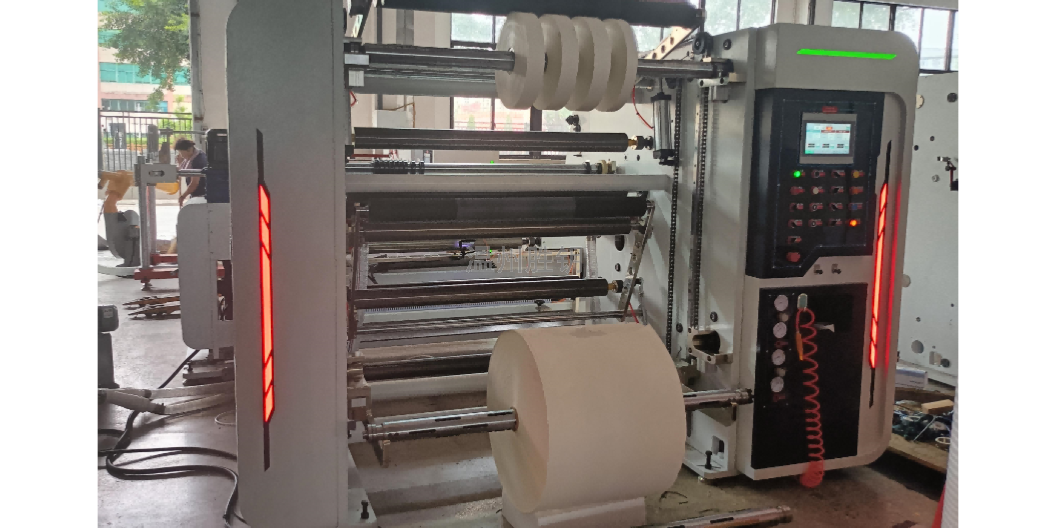
用前应对全自动分切机的主要部件进行检查,加注润滑油;在检查拆装全自动分切机时,严禁使用不合适的工具、采用不科学的操作方法;每隔二周对机器作一次清理和检查;全自动分切机如较长时间停止不用,必须将所有光亮表面擦拭干净,涂上防锈油,加罩塑料套将整机遮盖。如全自动分切机停用达3月以上,应在防锈油上覆防潮纸;工作完成之后,认真清洁设备,并将外露磨擦面擦拭干净,加注润滑油。日常维护保养要做好分切机的日常保养与维护工作要做好以下五点。一,对电器局部要定期打扫与检查,及时扫除隐患。二,分切机的使用是靠纵切机、横切机来完成的,所以,要运用高质量的纵切刀和横切刀。三,分切机的日常保养要到位,其准绳是,光滑、清洁、清算(无尘、无杂物)到位,确保设备的滑动部位处于良好状态。四,是维护工作,对转动部位要停止定期和不定期的检查(特别是对易损件要停止实时监控)。实行定期调整,定期改换,换向器并做好细致的记载,以到达延长设备运用寿命的目的。五,提高操作分切机的人员的技术素质与程度,关于控制局部的操作要做到专人担任,未经答应任何人不得自行操作。温州胜钥环保设备有限公司是一家专业提供分切机的公司,有想法的不要错过哦!云南高精度分切机精切度高
温州胜钥环保设备有限公司致力于提供分切机,期待您的光临!内蒙古电脑控制分切机定制厂家
常见问题的分析解决:(1)膜卷表面暴筋:开机时速度过低,管芯表面不一致,膜薄厚不均匀或膜中含有晶点、加进杂质,图案设计造成。(2)端面翘起:由于切刀钝化,在切口处产生拉伸现象,造成吸卷后膜卷边缘向外翻翘的结果,刀具安装不正确,卷取速度太快,卷取太紧时以产生,应适当调整。(3)端面喇叭状:卷取张力太小,复合膜两边厚度差太大,薄膜表面滑爽性太好,适当提高卷取接触压力,卷取轴与接触压辊不平行,产品两边油墨量不均衡,应调整图案设计。(4)膜卷端面锯齿状不平:膜卷太松,接触压力小,减少卷入空气量,膜卷过紧,应减少收卷张力,调大锥度,加速或减速过于迅速,对平滑性好的材料应注意放缓加减速度。(5)膜卷急剧滑移:卷的太松、张力太小,卷的太紧、张力太大。(6)薄膜表面有划痕:分切机导辊表面不清洁,被动导辊转动不灵,导辊表面有划痕,应修理或更换。(7)膜卷表面有硬块状凸起:收卷太紧(暴筋),卷进杂质,薄膜本身晶点过大造成。(8)卷材端面菊花状:由于薄膜外层张力太大,是内层膜产生滑移,造成过紧应调整收卷锥度,使锥度值加大,以减少外层张力。内蒙古电脑控制分切机定制厂家