商机详情 -
山东高速横切机规格
送料不齐的原因分析1.送料轮或送料带损坏。裁切机在长时间使用后,送料轮或者送料带会出现磨损,导致送料不平整。2.送料速度不同。如果材料进入自动裁切机的速度不同,也会导致裁切机送料不平整。这可以通过加速或减缓材料的进料速度来解决。3.裁切机的送料系统未能调整好。货物进入裁切机时,需要适当调整送料系统的位置,从而确保材料能够平稳地进入裁切机,同样也可以防止料的反弹和进料不平整。横切机切出来的纸长短不一样的问题是我们操作人员可以自行检查并处理的,如果我们按照上述情况处理后仍存在问题的话,那么就是机械问题了,这不是一般的操作人员能处理的了的,只能联系横切机厂家进行售后服务温州胜钥环保设备有限公司是一家专业提供横切机设备的公司,欢迎您的来电哦!山东高速横切机规格
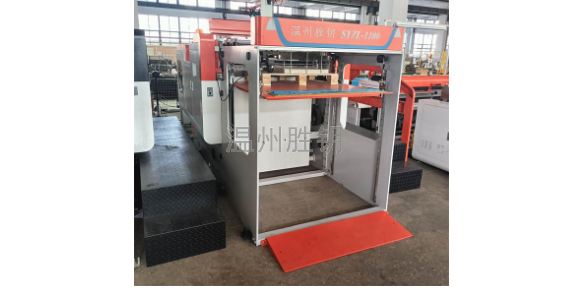
横切机上变频器的主要作用;变频器的主要作用就是一个,那就是调速,在调速的过程中,如果运行频率低于50Hz的情况下,会有节能效果,除此之外,变频器还具有一系列的保护功能,比方说过流、过压、过载等等编码器在横切机上的作用是不可或缺的重要传感器之一。其作用如下:提供反馈信息。编码器通过对横切刀装置的运动进行精确测量,可以提供运动控制系统所需的反馈信息,这样,横切机就可以实现切割操作,确保切割尺寸的准确性和重复性,提高切割质量和效率。同步运动控制。编码器可以使多个横切轴同时进行动作,从而实现高效的生产线自动化生产。山东高速横切机规格温州胜钥环保设备有限公司为您提供横切机,欢迎新老客户来电!
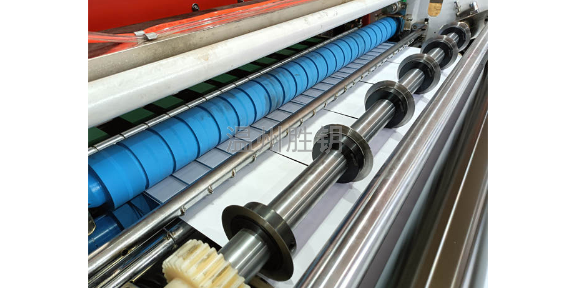
横切机调刀的技巧1.选择合适的刀片在进行横切机调刀时,选择合适的刀片非常重要。不同的切割材料需要不同的刀片,如纸张需要锋利的刀片,而塑料需要耐磨的刀片。因此,在选择刀片时需要根据切割材料的特性进行选择,以确保切割效果。2.调整刀片的角度调整刀片的角度是横切机调刀中非常重要的一步。如果刀片的角度与切割材料的角度不一致,会导致切割效果不佳,甚至无法切割。因此,在调整刀片的角度时需要非常仔细,确保刀片与切割材料的角度一致。
横切机切割过程中的注意事项1.保持安全距离在切割过程中,要保持足够的安全距离,以免发生意外伤害。一般来说,应该保持至少1米的安全距离,同时要注意周围的环境和其他人员的安全。2.保持切割平稳在切割过程中,要保持切割平稳,避免出现抖动或者颤动等情况。如果出现这种情况,可能会导致切割不平整或者切割深度不一致等问题。3.注意切割方向在切割过程中,要注意切割方向。一般来说,应该从材料的一侧开始切割,逐渐向另一侧移动。同时,还要注意切割的角度和深度,以免出现切割过深或者切割过浅等问题。4.及时清理切屑在切割过程中,会产生大量的切屑。这些切屑会影响切割效果和安全性,因此要及时清理。一般来说,可以使用吸尘器或者刮板等工具进行清理。温州胜钥环保设备有限公司致力于提供横切机设备,有想法的可以来电咨询!
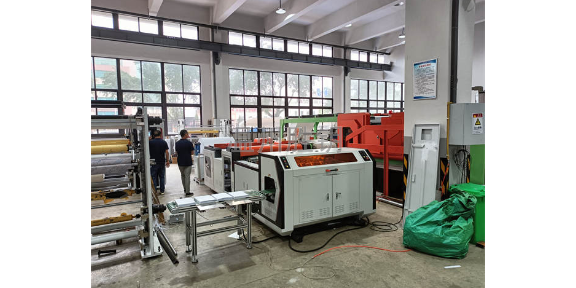
调整横切参数1.根据不同材料的硬度、厚度和纹理方向等因素,适当调整横切参数。2.调整横切刀具的横切角度,使其符合材料的纹理方向。上料1.将材料平铺在料架上,调整好料架的高度和角度。2.操作人员将材料由料架引入横切室,放在横切台上后,移开手臂,确保安全。开始横切1.按下启动按钮,设备开始自动运行。2.操作人员观察横切过程,确保不发生异常情况。3.当一段材料横切完成后,将其移至下料口处,切断材料与横切机台面之间的连接,然后将其送到收料车上。温州胜钥环保设备有限公司为您提供横切机设备,欢迎新老客户来电!山东高速横切机规格
温州胜钥环保设备有限公司致力于提供横切机设备,欢迎您的来电!山东高速横切机规格
横切机的油、气路系统:压缩空气首先进入气动二联体,而后分两路。一路直接通二位五通电磁阀,供给抬、落刀气缸。特别注意的是:二联体处的空气压力应在3.5――4公斤/平方厘米。油雾器中添加缝纫机油或变压器油。此油是润滑气缸所用。要保持油雾器中有油,并在气缸工作时,有油随压缩空气进入气缸。不然,气缸寿命缩短。另一路通过减压阀及二位三通快速排气阀进入油箱,给油箱中加压。油箱中压力保持在0.4――0.6公斤/平方厘米即可。油箱中压力油通向切刀装置里的二位二通电磁阀,而后进入切刀装置侧面的油量控制阀直至切割刀头。向油箱中加油时注意:a、用于切割的煤油要清洁,以避免油路堵塞,必要时清洗油箱。b、关闭二位三通快速排气阀,使油箱中压力排尽,而后打开加油盖,并添加切割煤油。加油完毕,将油箱加油盖拧紧,打开二位三通快速排气阀。山东高速横切机规格