商机详情 -
青海磁芯气氛炉
气氛炉的节能中心体现在炉膛保温结构设计上,采用三层复合保温体系大幅降低热损失!内层高密度陶瓷纤维模块导热系数只0.03W/(m・K),能牢牢锁住炉膛内热量;中间层轻质莫来石保温砖进一步阻断热传导路径;外层镀锌钢板包裹的隔热岩棉形成一道隔热屏障!这套结构使气氛炉热损失率控制在6%以下,远低于传统窑炉12%-15%的热损失水平!以100kW功率的气氛炉为例,每日运行8小时,只因热损失减少就能比传统设备节省15-20kWh电量,按工业电价0.8元/kWh计算,单日可节省电费12-16元,年节能成本超4000元!气氛炉炉体布线规整,后续排查故障不用乱翻线路。青海磁芯气氛炉

气氛炉的故障自修复实用性:通过“部件冗余+自动切换”功能,减少突发故障影响!中心部件(如加热元件、气体流量计)采用冗余设计,配备备用部件,当主部件出现故障时(如加热元件断路、流量计精度超标),系统自动检测并切换至备用部件,无间断维持生产!例如,某气氛炉配备2组加热元件,当其中1组损坏时,备用组立即启动,温度波动控制在±2℃以内,避免工件报废!同时,系统记录故障部件信息,提醒维护人员更换,某企业应用后,设备突发故障率从8%降至1%,因故障导致的停产损失减少90%!此外,故障自修复功能还能延长设备维护周期,从每月1次延长至每季度1次,降低维护成本!十堰陶瓷气氛炉私人定制气氛炉炉内支架承重足,摆放重型工件也不会变形。
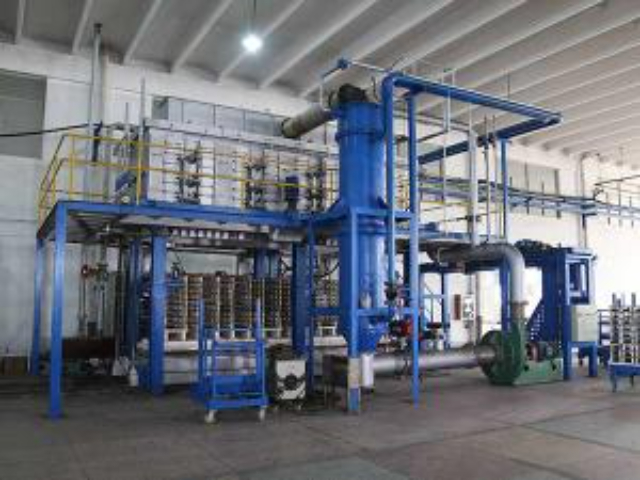
气氛炉的气氛置换原理是实现精细气氛控制的基础,采用“多阶段抽排-填充”模式确保炉内气氛纯度!第一阶段为粗抽真空,利用机械泵将炉内压力降至10⁻¹Pa,快速排出大部分空气;第二阶段启动扩散泵,将真空度提升至10⁻³Pa以上,去除残留的微量空气与水蒸气;第三阶段通入惰性气体至微正压(通常为0.02-0.05MPa),待气体充分循环后,再次抽真空至目标值,重复2-3次“抽真空-填充”循环,进一步降低有害气体含量!例如,在处理易氧化的钛合金零件时,通过3次循环置换,炉内氧气含量可降至10ppm以下,远低于直接填充气体的50ppm残留量!部分气氛炉还配备气体纯化装置,对通入的气体进行深度过滤,去除其中的氧、水、油等杂质,使气体纯度提升至99.9999%,满足超高纯度工艺需求,如半导体材料的退火处理!
气氛炉的自动装卸载实用性:配备“机械臂+输送线”系统,实现无人化生产!炉体进料口与出料口连接自动化输送线,机械臂按预设程序将工件从输送线抓取至炉内托盘,处理完成后再将工件抓取至出料输送线,全程无需人工干预!系统配备视觉定位装置,定位精度达±0.1mm,确保工件放置位置准确,避免因偏移导致的加热不均!某汽车零部件厂应用该系统后,单台气氛炉操作人员从2人减少至0.5人(兼顾多台设备),人工成本降低75%,且因减少人工接触,工件表面污染率从5%降至0.5%!同时,自动装卸载还能提升生产节奏,工件装卸时间从2分钟缩短至30秒,日处理工件数量提升20%!气氛炉用于电子陶瓷加工,成品绝缘表现贴合要求。

气氛炉在金属表面渗氮效果:通过 “精细气氛控制 + 温度协同”,提升金属表面硬度与耐磨性。渗氮时,气氛炉通入氨气(NH₃),在 500-550℃下分解为 N₂与 H₂,活性氮原子渗入金属表面(如 45 号钢、合金钢),形成厚度 5-10μm 的渗氮层,硬度可达 HV800-1000,比未渗氮工件提升 3-4 倍。系统通过控制氨气流量(50-100sccm)与保温时间(4-8 小时),调节渗氮层厚度与硬度,满足不同工件需求。某机械制造厂用气氛炉处理齿轮,渗氮后齿轮表面耐磨性提升 50%,使用寿命从 1 年延长至 3 年,且因渗氮温度低,齿轮变形量≤0.01mm,无需后续矫正加工。同时,渗氮过程无氧化,工件表面粗糙度无明显变化,减少后续打磨工序成本。气氛炉带过载保护,加热元件异常时自动触发停机。青海磁芯气氛炉
气氛炉用于钎焊工艺,焊缝成型饱满不易出现虚焊。青海磁芯气氛炉
气氛炉的低温气氛控制原理专为低温敏感工艺设计,通过“精细控温+微流量气氛调节”实现稳定环境!在低温区间(-50℃至300℃),加热系统采用低功率加热管配合PID微调技术,避免温度超调,控温精度可达±0.5℃;同时,气氛系统切换为微流量控制模式,使用高精度微量流量计(小量程0-10sccm),确保惰性气体或保护性气体缓慢、均匀填充炉腔,维持气氛浓度稳定!例如,在锂电池负极材料(如石墨)的低温包覆工艺中,需在150℃下通入氮气与乙烯混合气体(比例100:1),低温气氛控制原理可将气体比例偏差控制在±0.2%以内,确保包覆层厚度均匀(偏差≤2μm),提升负极材料的循环性能!某新能源企业数据显示,采用该原理的气氛炉处理后,锂电池循环寿命从1500次提升至2000次,容量衰减率降低8%!此外,低温模式下还配备除湿装置,将炉内湿度控制在5%RH以下,避免水汽影响低温工艺效果!青海磁芯气氛炉