商机详情 -
广东粉料磁选机厂家直销
磁选机的磁系设计直接影响除铁效率与能耗。近年来,行业通过磁路仿真软件(如 Ansys Maxwell)优化磁系结构,采用非对称磁极布局、磁屏蔽技术,在同等磁场强度下减少磁体用量 20% 以上。例如,新型永磁磁选机采用 “瓦片式” 磁体排列,配合导磁不锈钢外壳,使磁场集中于工作区域,降低漏磁损耗。在节能方面,部分电磁磁选机配备变频控制系统,根据物料含铁量自动调节电流,相比传统恒流模式可节能 30%;超导磁选机则利用低温超导线圈,在零电阻状态下维持强磁场,运行能耗近乎为零。这些技术创新推动磁选机向高效节能方向发展,契合绿色制造需求。滚筒式磁选机运行稳定,能有效处理颗粒状和粉状的混合物料。广东粉料磁选机厂家直销
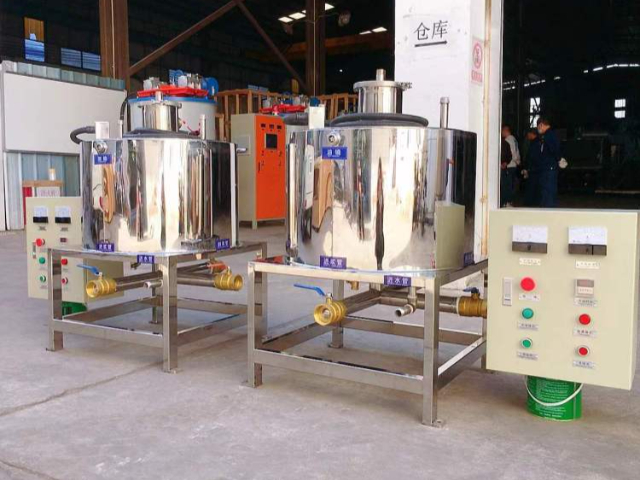
磁选机人机工程设计注重操作便利性与安全性,操作面板高度 1.2-1.5 米,符合人体工学尺寸;按钮布局按操作频率排列,常用功能一键可达。设备配备安全光栅,当有人进入危险区域时,立即停机并声光报警;磁系维护区域设置联锁装置,确保断电后才能打开防护门。在低温环境(如冷库)应用中,操作室配备加热系统,温度保持在 15-25℃;在粉尘环境中,操作室采用正压通风,空气质量符合 GBZ 2.1 标准。通过人体工学优化,操作人员劳动强度降低 30%,误操作率减少 50%,提升工作效率与安全性。干粉电磁磁选机按需设计永磁磁选机能耗低、寿命长,是中小企业物料分选的理想选择。
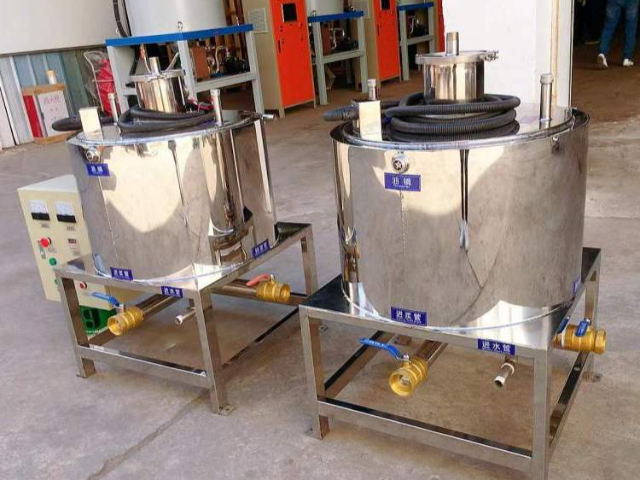
磁选机依靠物料磁性属性差异完成分选作业,物料进入磁场区域后,磁性颗粒受到磁力作用被捕获,非磁性物料受重力、流体作用力正常排出,以此实现矿物提纯、杂质剔除、有价金属回收等生产目标。该设备广泛应用于矿山选矿、非金属原料加工、新能源粉体、固废资源化、建材陶瓷等工业领域,既可以提取磁性有价矿物,也能够去除原料内部磁性杂质,改善成品综合品质。项目前期需要结合物料粒度、含水率、磁性强弱、处理规模,匹配对应规格的磁选机。
颜料生产中,铁杂质会导致颜色偏差,磁选机需在研磨工序后进行精细除铁。设备采用超高梯度磁分离技术,磁场梯度达 100T/m,对微米级铁颗粒吸附效率达 99.9%。在钛白粉生产中,磁选机可将铁含量从 0.1% 降至 0.005% 以下,避免钛白粉泛黄;在氧化铁红颜料生产中,通过控制铁杂质粒径分布(≤1μm),可确保颜料色光一致性。设备采用密闭式设计,防止粉尘泄漏,粉尘浓度可控制在 1mg/m³ 以下,符合职业健康标准。其磁棒清洗采用超声波 + 高压水组合方式,清洁度达 99.5%,避免不同批次颜料交叉污染。强度高的磁选机可处理弱磁性物料,拓展了磁选技术的应用范围。
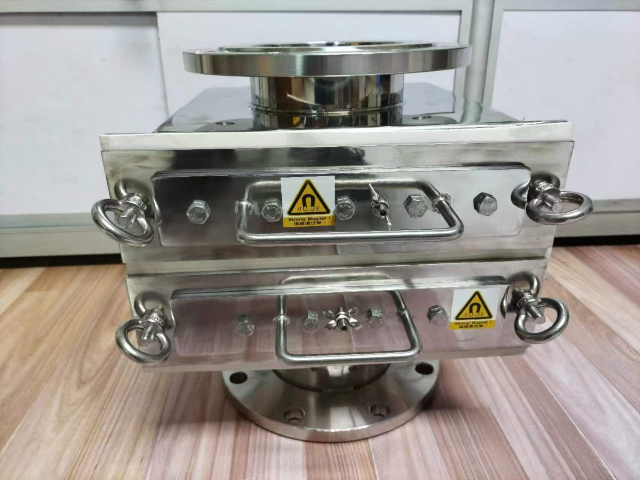
干式磁选机主要用于处理干燥粉状物料,适用于缺水地区或忌水物料分选。其工作原理是通过振动给料机将物料均匀送至磁辊表面,磁性颗粒被吸附后随辊体转动至排料端,非磁性颗粒则在离心力和重力作用下脱离。该机型无需水介质,减少了废水处理成本,且产品含水量低,便于后续加工。在煤炭行业,干式磁选机可去除原煤中的铁磁性杂质,保护后续破碎设备;在耐火材料加工中,可分离黏土中的铁矿物。随着永磁技术的进步,干式磁选机的处理能力已从早期的 10 吨 / 小时提升至 100 吨 / 小时以上,适应了规模化生产需求。电磁磁选机磁力可调,能满足不同精度要求的物料分选场景。江西全自动磁选机厂家现货
创新型磁选机融合多项技术,在分选精度和效率上优势明显。广东粉料磁选机厂家直销
磁选机的自动化升级是行业发展趋势,主要体现在智能监测与自适应控制两方面。现代磁选设备配备了磁场强度传感器、矿浆浓度计和粒度分析仪等在线监测装置,可实时采集关键参数并传输至控制系统。通过 PLC 或工业计算机,系统能自动调节磁辊转速、磁场强度和给矿量,使设备始终处于比较好的运行状态。例如,当监测到矿浆中磁性物质含量增加时,系统会自动提高磁场强度或降低流速,确保回收率稳定。部分高级机型还接入物联网平台,实现远程诊断和 predictive maintenance,大幅减少了停机时间。广东粉料磁选机厂家直销