商机详情 -
安徽国产车铣复合加工中心
数控车铣复合结合了数控技术的自动化和智能化特点,为机械加工带来了更高的效率和精度。通过数控系统,操作人员可以编写精确的加工程序,控制车铣复合设备的各个运动轴进行协同工作。在加工过程中,数控系统能够实时监测加工状态,自动调整加工参数,如切削速度、进给量等,以保证加工的稳定性和质量。同时,数控车铣复合还可以与自动化生产线进行集成,实现工件的自动上下料和加工过程的自动化控制。例如,在一些现代化的汽车零部件生产线上,数控车铣复合设备可以与其他自动化设备配合,实现高效、连续的生产,提高了生产效率和产品质量。数控车铣复合按程序自动运行,保证加工的一致性。安徽国产车铣复合加工中心
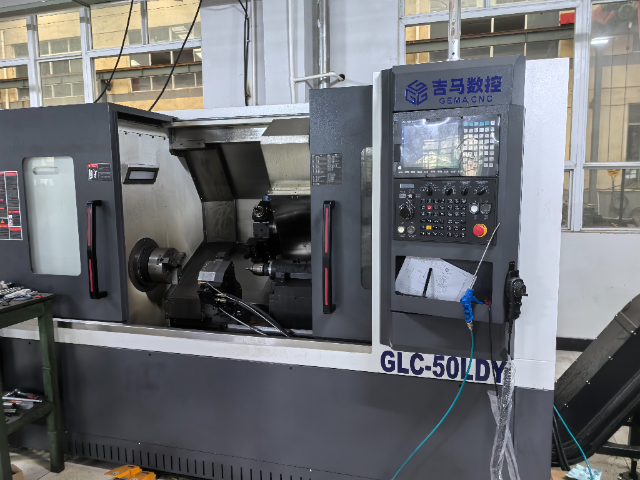
斜床身车铣复合机床的床身采用斜向设计,这种结构使得机床在加工长轴类零件时具有更好的稳定性和刚性。长轴类零件在加工过程中容易受到切削力的影响而产生振动,影响加工精度和表面质量。斜床身的设计可以有效分散切削力,减少振动,保证加工过程的平稳进行。例如,在加工大型机械设备的传动轴时,斜床身车铣复合机床可以通过其稳定的结构和高刚性的床身,实现高精度的车削和铣削加工,确保传动轴的尺寸精度和表面粗糙度符合要求。同时,斜床身的设计还便于排屑,提高了加工环境的清洁度,有利于延长刀具的使用寿命。浙江新代车铣复合机床斜床身车铣复合排屑顺畅,利于零件连续加工。
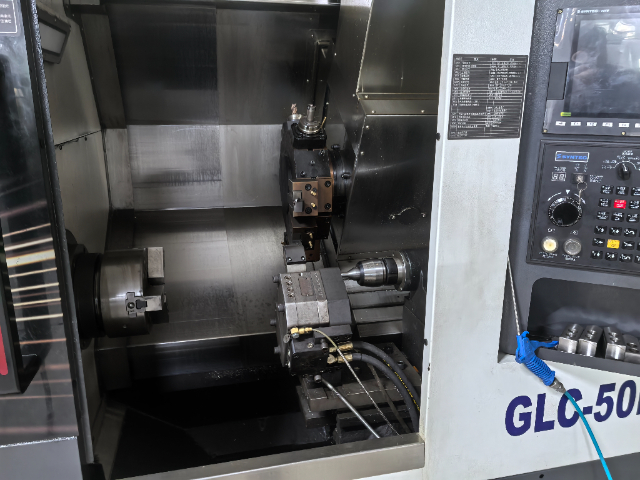
法兰克车铣复合机床以其稳定的性能和先进的控制系统,在自动化生产线中得到了良好的集成应用。在汽车零部件的自动化生产线上,法兰克车铣复合机床可以与其他自动化设备,如机器人、自动上下料装置等实现无缝对接。机器人可以将待加工的工件准确地放置在法兰克车铣复合机床的工作台上,机床按照预先编程好的程序对工件进行车削和铣削加工。加工完成后,机器人再将成品取下,放置到指定的位置。法兰克车铣复合机床的控制系统可以与生产线的中间控制系统进行通信,实时反馈加工状态和设备运行情况。这种集成应用实现了生产过程的自动化和智能化,提高了生产效率,减少了人工干预,降低了生产成本,同时保证了产品质量的稳定性。
伺服尾座车铣复合机床在加工长轴类零件时,伺服尾座发挥着重要的支撑作用。长轴类零件在加工过程中容易因自身重力产生弯曲变形,影响加工精度。伺服尾座可以根据零件的长度和加工要求,精确调整尾座的位置和顶紧力,为长轴类零件提供稳定的支撑。在加工大型机床的主轴时,伺服尾座车铣复合机床可以先将主轴安装在床头和尾座之间,通过伺服尾座的精确控制,保证主轴在加工过程中的直线度和同轴度。同时,车铣复合的功能可以在一次装夹中完成主轴的车削、铣削和螺纹加工等多道工序,提高了加工效率和零件的质量。卧式车铣复合装夹方便,利于大型盘类零件加工。
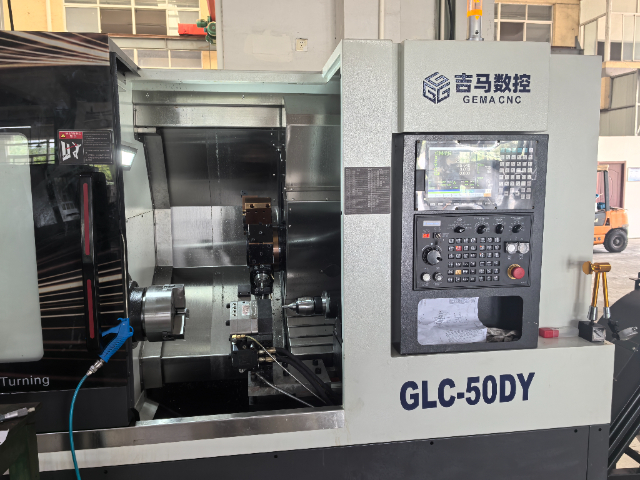
斜床身车铣复合机床通过倾斜床身设计,优化了切削力的传导路径,尤其适用于长轴类零件的加工。在船舶传动轴制造中,某型号轴类零件长度超过3米,传统平床身机床因切削力分布不均易导致振动,而斜床身结构通过45°倾斜布局,将切削力分散至床身导轨,卓著提升了加工稳定性。某船厂采用斜床身车铣复合设备后,实现了长轴类零件的“一夹一顶”加工,避免了传统工艺中多次调头导致的同轴度误差。同时,该设备集成铣削动力头,可在车削完成后直接完成键槽、油孔的加工,将工序从4道压缩至2道,加工效率提升40%。其设计理念通过结构优化与功能集成,为长轴类零件的高精度加工提供了可靠保障。国产车铣复合不断升级,性能逐步满足发展需求。发那科车铣复合配置
双主轴车铣复合加工传动轴,两端同时保证精度。安徽国产车铣复合加工中心
双刀塔车铣复合机床通过配备两个单独刀塔,实现了复杂轮廓零件的高效加工。在航空零件制造中,某型号叶片需完成叶型曲面铣削、叶根螺纹车削以及叶尖孔系加工,传统加工需通过多次装夹和换刀完成,而双刀塔车铣复合机床可通过左侧刀塔完成叶型粗加工,右侧刀塔同步进行叶根精加工,实现“工序并行”。某航空企业采用该设备后,叶片的加工周期从10天缩短至4天,同时因减少装夹次数,叶型精度提升30%。其技术亮点在于双刀塔的单独控制与协同作业能力,通过数控系统精确分配加工任务,为复杂轮廓零件的制造提供了高效解决方案。安徽国产车铣复合加工中心