商机详情 -
福建宣传空压机联控系统生产企业
制药辅料生产厂区,工艺输送、包装设备依靠压缩空气,生产流程连续性强,空压站不能轻易中断供气。空压机联控系统采用本地 PLC **控制架构,远程监控*用于数据浏览,机组调度全部在现场控制柜完成,保障控制实时可靠。系统实时监测每台空压机工况,识别故障之后自动隔离故障设备,调度备用机投入,尽量维持管网供气稳定。同时联动干燥机等后处理设备,主机负荷变化,辅机同步调整运行状态。集中监控平台汇总温度、压力、告警信息,异常及时推送,运维人员快速介入处理。自动统计滤芯、润滑油的使用计时,到期提示维保,降低设备带病运行概率。保留完整手动模式,检修维护时切换单机运行,保障作业安全。整套方案助力制药辅料工厂的空压站实现集群化数字化管控,保障连续生产的气源供给,适配制药行业严苛的管理要求。阀门管件制造企业空压站部署空压机联控系统,均衡各空压机负荷,减少个别机组长期高负荷运行的磨损消耗。福建宣传空压机联控系统生产企业
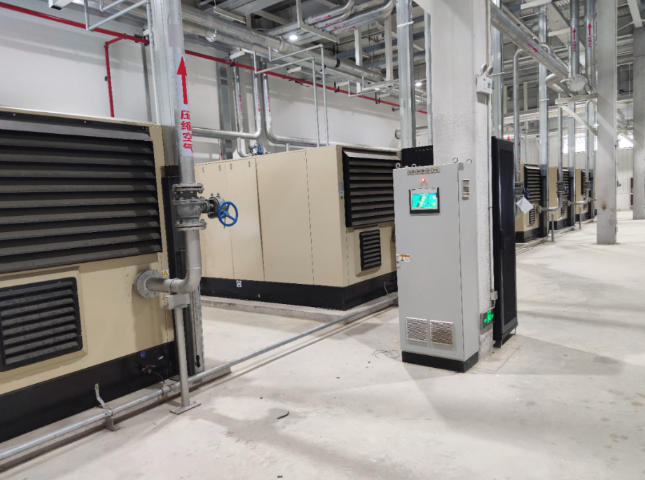
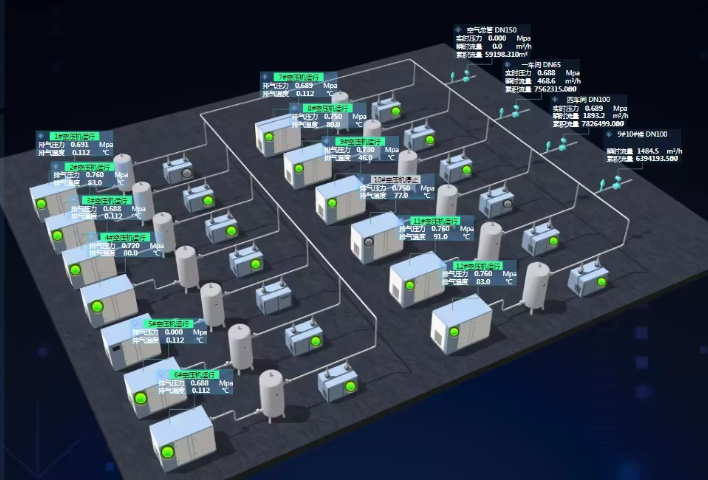
很多用户容易把空压机联控系统和空压机余热回收系统混淆,二者属于空压站两套不同方向的改造方案,但可以相互配合落地。空压机联控系统聚焦多台空压机之间的调度管控,解决加卸载无序、压力波动、运维繁琐、空载能耗问题;空压机余热回收系统,是回收空压机运行过程产生的热量,产出热水用于生产或者生活用热。同一套空压站可以同时部署两套系统,联控系统优化空压机机组运行策略,余热回收系统充分利用设备产生的废热。联控系统采集的机组运行时长、负载率数据,还可以辅助评估余热回收系统的产热情况,两套系统数据互补,实现空压站既优化机组协同调度,又充分回收废热,实现系统层面综合能效提升。企业开展空压站整体节能规划的时候,可以同时评估集群联控与余热回收两类改造的落地价值。贵州本地空压机联控系统保护搭载物联网能力的空压机联控系统,可采集压力、温度、电流数据,通过大屏、PC 端实现空压站集中可视化监控。
在选择空压机联控系统服务商的时候,不能只看硬件价格,需要综合考量工况勘测、方案定制、调试能力、后期技术支持等多个维度。不同行业工厂的空压站现场差异很大,通用标准化程序很难适配全部工况,服务商需要具备实地勘测能力,充分了解现场设备情况、用气规律、运维习惯,输出针对性方案。现场调试能力同样重要,系统装配完成之后,需要结合现场真实用气工况反复调整控制参数,保证高峰、低谷、故障模拟场景下运行逻辑都能达到预期。项目交付之后的技术支持也不可忽视,后续设备增减、工艺调整,需要可以提供程序微调、问题排查的技术服务。优先选择具备多行业空压站项目实施经验的服务商,避免直接套用通用模板程序,造成改造之后实际运行效果达不到预期,保障项目落地之后可以持续创造价值。
很多企业会关心空压机联控系统和空压机原厂多机控制器的差异。空压机原厂自带多机联动功能,大多只适配本品牌同系列设备,不同品牌新旧设备混装的站房兼容性较差,扩展能力有限,很多*支持简单时序轮换。**架构的空压机联控系统,以第三方** PLC 控制柜作为控制**,不受空压机品牌限制,可以接入多种品牌新旧设备,适配新旧设备混用的站房场景。控制策略更加丰富,不止固定时序轮换,可以基于负载率、运行时长做组合调度;同时可以联动干燥机、冷却泵等后处理辅机,实现整站协同;具备更强的数据采集、报表、告警能力,对接上层平台的兼容性更好。当然原厂联动在同品牌全新机组场景下有一定优势,企业选型的时候,结合站内设备品牌混杂程度、是否需要联动后处理、后期扩容需求综合对比,选择适配自己站房条件的方案。空压机联控系统自带耗材计时提醒,滤芯、润滑油临近更换周期推送提示,推动空压站转向预测性维护模式。
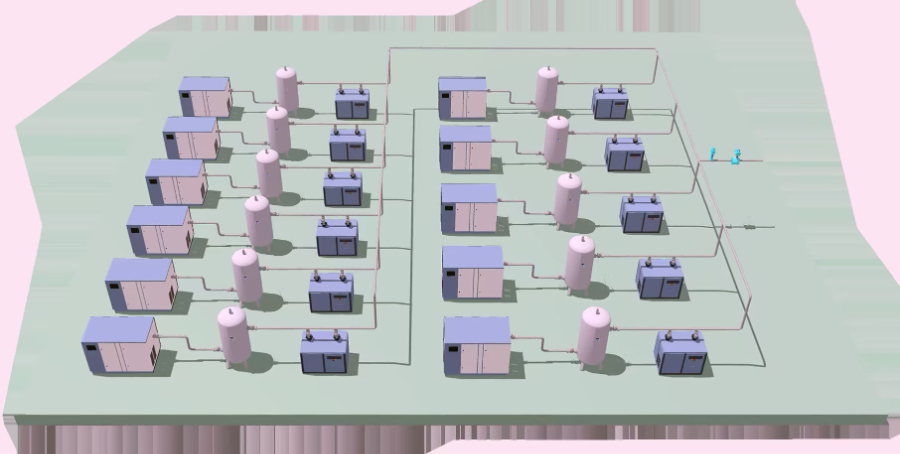
陶瓷建材生产厂区,喷雾塔、气动阀门、压机设备大量消耗压缩空气,厂区空压站一般装机容量大,机组台数多,全天持续运行。传统单机**管控模式下,管网压力波动大,空载能耗高,人工管理多台机组工作量大。空压机联控系统将站内多台空压机纳入集群调度,依据总管压力动态投切机组,匹配厂区实时用气规模,收窄管网压力波动区间,降低空载耗电。系统自动轮换机组,均衡各设备运行时长,避免部分机组长期超负荷。同时支持主机与干燥机等辅机联动,减少后处理设备无效运行。监控终端集中展示全站设备工况,故障集中报警,运维人员在控制室就可以掌握站房状态,减少现场巡检频次。历史运行报表可以用于厂区能源统计,帮助管理者看清空压站能耗情况,为建材工厂动力站房数字化节能改造提供可行路径。集团多厂区空压站改造,各站点部署本地空压机联控系统完成本站调度,数据汇总上层平台实现集团统一监管。天津品牌空压机联控系统设计
食品加工企业空压站应用空压机联控系统,完整留存设备运行记录,便于内部设备管理审核与工况回溯复盘。福建宣传空压机联控系统生产企业
空压机联控系统的故障处置逻辑是整套方案可靠性的关键部分。系统实时监测每台接入机组的运行状态,一旦识别到设备故障停机或者参数超限,不会简单直接全部停机,而是执行预设故障处理流程。首先将故障空压机从运行队列隔离,不再给该设备下发加载启动指令,同时触发故障告警,提醒运维人员介入排查;之后系统评估当前管网压力和用气负荷,自动调度备用空压机投入运行,补足气量缺口,尽量保障供气连续性。同时区分不同故障等级,轻微参数偏移做预警提示,严重安全超限才执行停机保护动作,避免轻微波动造成不必要的机组停机。故障发生的时间、设备编号、故障类型完整存入历史数据库,后续可以回溯复盘故障过程,帮助运维人员找到问题根源,完善设备维保计划,降低同类故障重复发生概率,为工业生产提供更可靠的气源保障。福建宣传空压机联控系统生产企业
浙江先博节能科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的环保中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,浙江先博节能科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!