商机详情 -
山东换热站集中控制系统生产制造商
余热回收系统选型,需要区分名义换热功率和实际可用换热功率。设备厂家样本上标注的换热能力,大多是理想额定工况下的理论数值。真实工业现场,空压机很难长期保持满负荷;水质结垢会造成换热能力逐年衰减;管路会存在压力、温度损耗。选型的时候,要预留合理余量,不能完全按照理论最大值采购。如果选型刚好卡着理论热量,实际工况稍有波动,整套系统产出就达不到设计预期,适当的设计余量,可以保障项目在复杂真实工况依旧维持较好的换热表现。源头厂家直供余热回收设备,品质可控,价格更实惠.山东换热站集中控制系统生产制造商
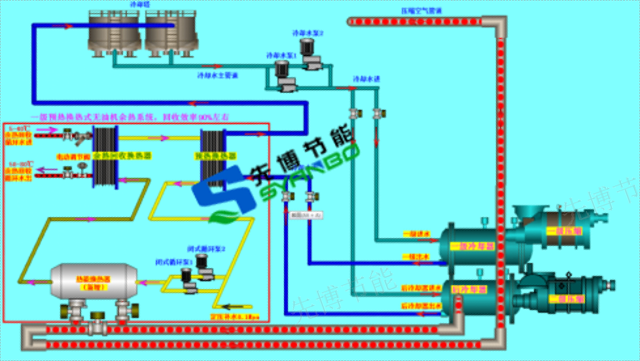
纺织工厂生产车间拥有稳定的用热需求,是余热回收非常典型的落地场景。纺织生产流程当中,印染、漂洗工序需要大量热水,同时厂区配置多台大功率空压机全天不间断运行,空压机产热和生产用热在时间维度高度匹配。很多纺织企业原本依靠燃气锅炉或者电加热获取工艺热水,运行开支居高不下。通过余热回收,把空压机废热产出热水供给生产工序,可以直接削减锅炉燃料消耗。但纺织车间用水杂质含量偏高,循环水回路过滤设施需要强化,同时定期监测换热器,防止纤维悬浮物附着换热板面造成换热衰减。深圳工业空压机余热回收利用系统生产制造商先博余热回收系统配套售后支持,覆盖安装调试与运维,保障项目长期稳定运行。
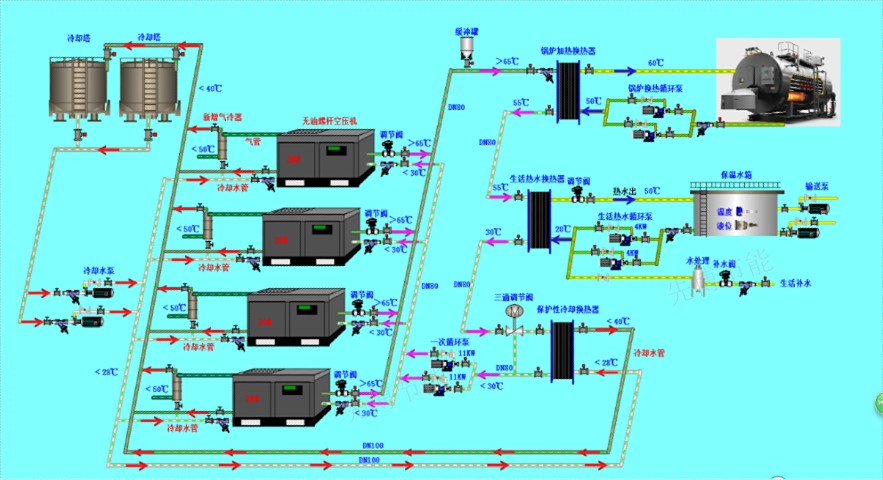
当厂区同时具备燃气锅炉和空压机余热回收两套热源,运行策略需要合理规划。优先调用余热回收产出的热水,尽可能减少锅炉启动频次。余热回收热水温度足够满足需求,锅炉就处于待机备用;当空压机产热不足,热水温度达不到工艺标准,再启动锅炉做补热。这样的调度逻辑,可以比较大化发挥废热的价值。控制程序可以根据水箱实测温度,实现两套热源自动切换,减少人工干预。同时要设置联锁保护,锅炉补热不能反向影响余热回收系统与空压机主机安全。
余热回收系统的 PLC 控制单元承担整套装置的调度任务,并不是简单的启停开关。控制器采集润滑油温度、水路进出水温度、水箱液位、水箱温度、水流量多组实时信号,按照预设逻辑自动调节水泵、旁通阀工作状态。当储热水箱温度到达设定上限,自动降低换热介入程度;水箱温度偏低,则加大换热循环流量。的控制逻辑还会和空压站其它设备联动,记录每日回收热量数据,形成运行日志,方便运维人员查看项目实际产出效果。缺少数据采集能力的简易版回收系统,后期很难判断设备是否处在正常工作状态。余热回收设备外观简洁,布局合理,便于日常巡检.
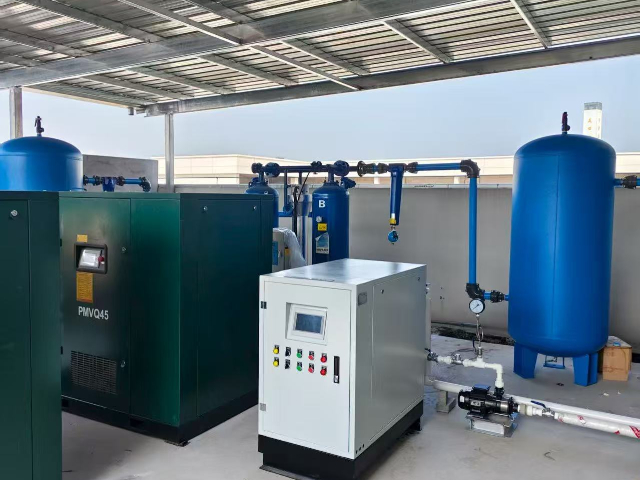
很多老旧空压机机型,设备本体已经出现部件老化,不建议直接贸然加装余热回收系统。老旧空压机润滑油冷却回路本身已经存在磨损、渗漏隐患,增加换热设备之后,油路回路阻力发生改变,会放大原有故障风险。针对服役年限较长的空压机,前期勘测阶段要完整评估主机、冷却器、油路密封件状态。如果设备本身故障偏多,优先完成空压机本体检修维护,再评估余热回收改造可行性;如果设备老化严重,优先考虑整机更新,再配套余热回收方案,避免改造之后故障频发。无油机余热智能控制系统适配精密工况,运行安全可靠.深圳空压机高温气体余热回收制造
空压机余热回收系统适用压力范围广,适配多种工况.山东换热站集中控制系统生产制造商
浙江先博节能空压机余热回收系统凭借全场景适配、高效率换热、智能化管控的优势,成为工业空压站节能改造的主流选择,可适配螺杆、无油、离心各类空压机设备,解决行业内机型适配单一、换热效率低、改造影响设备运行等多项痛点。传统空压站节能改造多聚焦节电、节水,忽视了占设备能耗七成以上的余热资源,大量废热直接排放,不单单是浪费能源,还会造成车间环境升温、碳排放超标等问题。我们的余热回收系统通过闭环智能换热技术,捕捉空压机运行全过程余热,根据不同机型的产热速率、温度区间、运行负荷自适应调整换热模式,螺杆机组侧重综合余热回收,无油机组保障洁净换热,离心机组实现深度余热利用,比较大化挖掘每台设备的节能潜力。回收后的热能可灵活应用于工业工艺加热、厂区供暖、生活热水、设备预热等场景,完全替代传统高能耗供热设备,大幅降低企业运营能耗成本。系统搭载智能监测预警功能,实时监控换热工况与空压机运行状态,出现异常自动调节、及时告警,保障设备安全稳定运行,无需专人值守,运维便捷高效。山东换热站集中控制系统生产制造商
浙江先博节能科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的环保中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来浙江先博节能科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!