商机详情 -
广东空压机余热自动化管理系统制造
当厂区同时具备燃气锅炉和空压机余热回收两套热源,运行策略需要合理规划。优先调用余热回收产出的热水,尽可能减少锅炉启动频次。余热回收热水温度足够满足需求,锅炉就处于待机备用;当空压机产热不足,热水温度达不到工艺标准,再启动锅炉做补热。这样的调度逻辑,可以比较大化发挥废热的价值。控制程序可以根据水箱实测温度,实现两套热源自动切换,减少人工干预。同时要设置联锁保护,锅炉补热不能反向影响余热回收系统与空压机主机安全。空压机余热回收换热站集成化设计,满足集中式热能回收与供给需求.广东空压机余热自动化管理系统制造
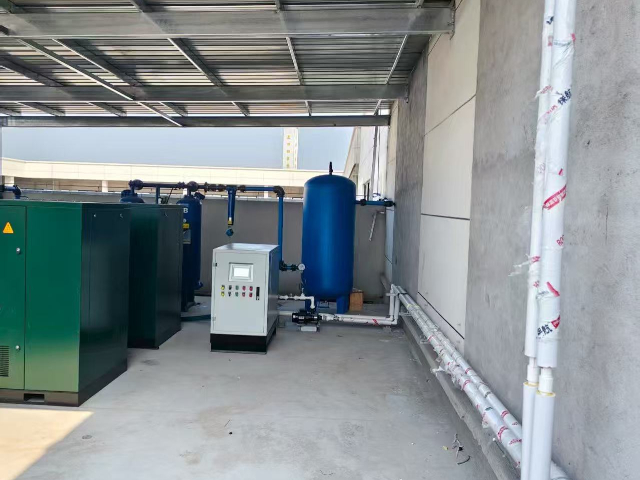
针对普通螺杆空压机,系统可适配工频、变频各类机型,稳定回收废热加热工业用水与生活热水,替代传统锅炉供热模式;针对无油空压机专属洁净运行工况,采用无菌防腐换热组件,杜绝介质污染,适配食品、医药、电子等对洁净度要求高的行业;针对大型离心空压机大流量、高负荷、高热值特性,搭载大流量换热模组与智能温控系统,适配大型厂区集中供热需求,整套系统可无缝对接原有空压站智控体系,联动运行、智能启停,兼顾设备降温与能源再生双重价值。河南离心机余热回收改造系统制造智能化控制实现按需供热,避免能源过度消耗.
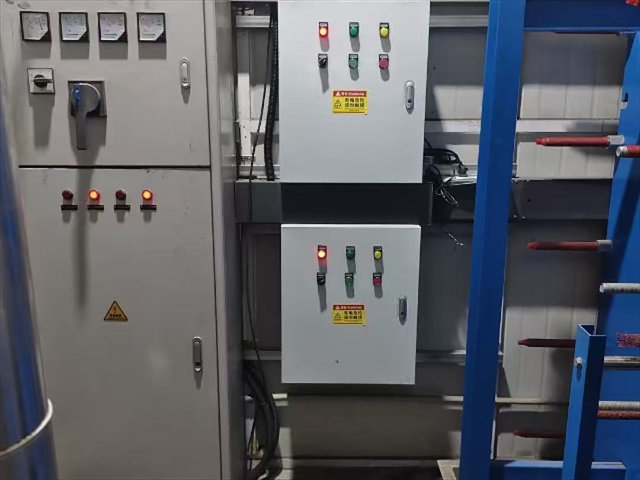
温控旁通回路是余热回收系统不可省略的安全配置,部分低成本简化方案会直接省略这套结构,给空压机长期运行埋下重大隐患。环境气温较低的冬季,如果全部润滑油流量经过换热器取热,润滑油温度会被过度降低,压缩空气中析出的水分无法被有效蒸发,就会出现润滑油乳化现象。乳化之后润滑油润滑、密封性能大幅衰减,会加速主机转子、轴承磨损。三通式温控旁通阀可以实时监测润滑油温度,油温低于设定保护阈值时,自动绕过换热单元,润滑油走原有冷却回路,保障空压机润滑油始终维持在合理工作温度区间,实现节能效果与主机安全两者兼顾。
厂区既有多个不同品牌空压机混合部署,开展余热回收改造会增加设计难度。不同品牌空压机润滑油流量、正常工作油温、冷却回路结构各不相同。如果采用多机共用换热总站,各路热源参数不一致,热量很难均衡分配。优先评估单机换热方案,每台空压机匹配适配自身参数的换热组件,每一套子系统拥有的温控保护、水路循环部件。虽然硬件投入会更高,但是每台机组互不干扰,单台检修停机,其余空压机余热回收依旧可以正常开展,整体系统稳定性更高。高效换热器大幅提升热回收效率,减少能量损耗.
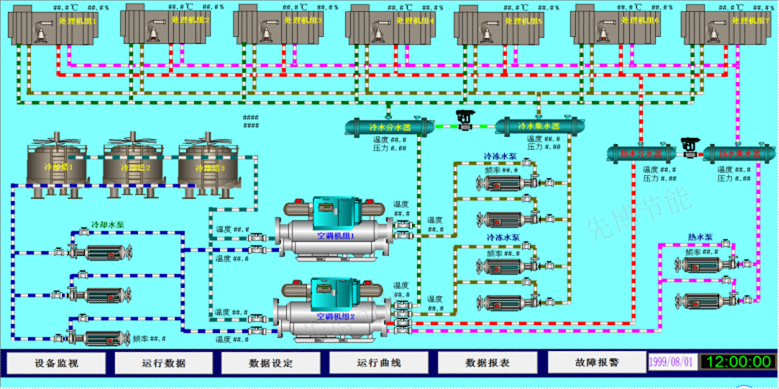
浙江先博节能全系列余热回收系统依托自研智能换热技术,实现螺杆、无油、离心三大类空压机的全覆盖适配,凭借定制化、智能化、高效率的优势,满足不同行业、不同工况的工业余热回收需求,成为工业空压站节能降碳的配套设备。系统彻底颠覆传统空压站被动散热的能耗模式,主动捕捉空压机运行过程中废弃的压缩余热、机身散热余热,通过闭环热交换技术实现废热再生,全程零额外能耗、零污染物排放,真正实现绿色节能。针对不同机型完成精细化技术适配,螺杆机型通用适配、性价比突出,适合中小工厂批量改造;无油机型洁净无菌、零污染,适配精密生产;离心机型大功率、高回收率,适配大型重工厂区。整套系统可与公司智能集控系统联动协同运行,实现空压机运行、余热回收、设备散热、能耗统计一体化智能管控,无需人工干预,全天候自动运行。改造后不能为企业持续产出可利用热能,降低供热成本,还能优化空压机运行工况,减少设备高温损耗,延长设备使用寿命,实现节能、降耗、增效、延寿多重价值。空压机余热回收系统运行平稳,适应 24 小时连续生产.上海空压机余热回收改造系统厂家
一体化余热回收设备安装简单,接线调试便捷.广东空压机余热自动化管理系统制造
余热回收产出热水的用途十分多元,不同应用场景,对出水温度、水质指标要求各不相同。面向员工浴室淋浴使用,一般 45‑55 摄氏度区间热水就可以满足需求,对水质只需要满足生活用水基础标准;用于生产工艺预热,部分工序需要 60 摄氏度甚至更高温度的热源;用于锅炉补水预热,则不追求较高出水温度,重点是提升进水基础温度,减少锅炉燃料消耗。项目前期要明确热水终去向,不能统一按照同一套温度标准设计。如果热水会接触食品加工工序,换热装置还要考虑介质隔离设计,规避油侧介质泄漏混入用水回路带来的生产风险。广东空压机余热自动化管理系统制造
浙江先博节能科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的环保中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同浙江先博节能科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!