商机详情 -
佛山直销三轴深孔钻费用是多少
全系列技术的通用优势精准精密机械深孔钻构建了覆盖三轴到多轴的全系列产品矩阵,以共性技术优势满足不同加工需求。无论是基础款三轴设备,还是高级多轴机型,均搭载统一标准的精密传动系统,采用进口滚珠丝杠与线性导轨,配合伺服电机闭环控制,确保定位精度稳定在 ±0.005mm 以内,重复定位精度≤0.003mm。全系标配高压内冷系统(压力≥8MPa),搭配深孔钻削刀具,可高效排出切屑,避免孔壁划伤与尺寸偏差,加工孔表面粗糙度均能达到 Ra1.6μm 以上。同时,统一的控制系统平台支持 G 代码与 CAD/CAM 直连,操作人员无需重复学习即可切换不同机型,为企业根据产能需求灵活选择设备提供便利,实现技术与人力成本的双重优化。精准三轴深孔钻三轴闭环联动,定位误差微米级,一次装夹完成多方位深孔,孔壁光洁尺寸稳定。佛山直销三轴深孔钻费用是多少
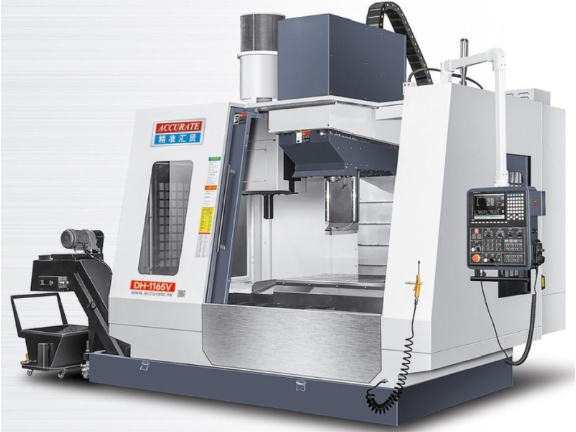
标准化生产的 “批量加工助手”针对中小批量标准化零件加工,精准精密三轴深孔钻通过自动化辅助功能提升效率。设备可选配自动送料机构,实现工件自动装夹与卸料,单人可监管 2 台设备,人工成本降低 50%;支持加工参数存储与调用,同一批次零件加工时,只需调取历史参数,无需重复设置,参数调用误差≤0.001mm。在电机端盖批量生产中,该设备加工直径 15mm、深度 100mm 的定位孔,单日产量达 800 件,且尺寸一致性偏差≤0.003mm,满足标准化零件的批量加工需求。佛山直销三轴深孔钻厂家供应三轴深孔钻进给速度可灵活调节,适配不同材质、不同孔径的个性化加工需求。
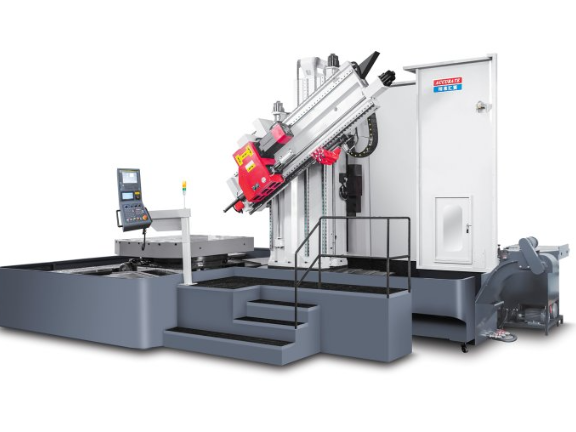
在模具行业模架导柱孔加工中,三轴深孔钻展现出东莞精准的定位加工能力。模架导柱孔是保证模具开合顺畅的关键部位,要求孔壁光洁度高、孔径一致性好,否则易导致导柱卡顿、模具磨损。该设备依托三轴东莞精准定位,可根据模架尺寸东莞精准确定孔位坐标,钻削过程中通过实时转速调节适配模具钢的硬度特性,避免硬度过高导致的刀具跳动。加工后的导柱孔尺寸公差可控制在±0.005mm以内,表面粗糙度Ra≤0.8μm,完全匹配高精度模架的装配要求,提升模具的使用寿命与开合精度。
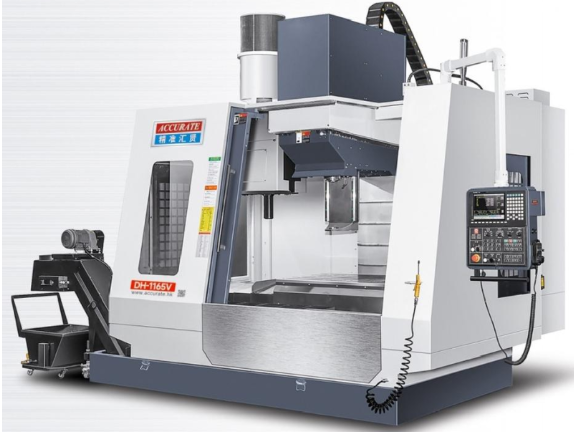
立式accurate三轴深孔钻针对立式加工场景设计,实现了全自动化切换作业,部分机型如DH-850V、DH-1170V等,可在10秒内完成导向套、钻咀与铣刀的自动更换,无需人工干预,大幅提升作业效率,降低人工操作误差。设备采用专利环型导套座设计,确保刀具更换过程中组件不会脱落,既提升了生产安全性,也保证了加工精度的连续性。该机型工作台负重可达8~18吨,可承载大型工件的加工需求,冷却液压力范围在1~8MPa之间,流量可灵活调节,有效带走加工过程中产生的热量与切屑,避免切屑堵塞影响加工精度,适用于大型管板类零件、电梯导轨等部件的深孔加工。三轴深孔钻专为常规深孔工况打造,结构简约故障率低,日常维护便捷省心。
三轴深孔钻在液压机械行业表现突出,可高效加工液压阀块、分配器、泵体等部件的油路深孔。设备配备高压冷却系统,最大压力达10MPa,流量100L/min,能快速带走切削热量与铁屑,避免刀具磨损与孔壁划伤。针对液压部件对密封性的高要求,其加工的深孔孔径均匀、表面光洁,有效保障油路密封性能,减少液压系统泄漏隐患,为液压设备稳定运行提供主要支撑。在汽车制造领域,三轴深孔钻可适配发动机缸体、转向轴、齿轮轴等零件的深孔加工。凭借精细的进给控制与误差补偿能力,能将轴类零件孔位跳动量控制在极低范围,助力提升汽车传动系统与动力系统的稳定性。设备支持批量加工,可实现多工位连续作业,适配汽车行业大规模生产需求,同时加工精度能满足汽车零部件对可靠性与耐久性的严苛标准。三轴深孔钻采用固定式精密床身,刚性强度充足,长期钻孔作业不易出现机身形变。阳江三轴深孔钻程序
东莞市精准三轴深孔钻,专注高精度直深孔加工,工艺成熟,是模具厂刚需设备。佛山直销三轴深孔钻费用是多少
精细三轴孔钻在绿色制造理念的推动下,正朝着节能降耗、环保高效的方向升级优化。传统孔加工过程中,冷却润滑系统会消耗大量切削油,且废油、废屑的处理成本较高,还可能对环境造成污染。为此,现代精细三轴孔钻不断优化冷却润滑系统,推广采用微量润滑(MQL)技术,通过精细喷射少量环保型润滑介质,替代传统大量切削油的使用,既能满足切削冷却润滑需求,又能大幅减少润滑剂消耗与废弃物排放,降低环保处理成本。同时,设备制造商还通过优化主轴结构、采用节能电机等方式,降低设备运行过程中的能耗,例如采用变频节能主轴电机,可根据加工负载自动调节转速与功率,避免无效能耗。此外,对加工废料的分类回收与再利用系统的集成,也让精细三轴孔钻更贴合绿色制造的发展要求,助力制造企业实现环保与效益的双重提升。佛山直销三轴深孔钻费用是多少