商机详情 -
浙江微波超声波反应釜哪家好
超声波反应釜的密封与放大设计是工业化关键。实验室级常采用法兰-卡环双重固定,将钛合金变幅杆直接插入釜腔,聚能端面距底面30mm,确保声场覆盖;O型圈选用全氟醚橡胶,可耐受250℃及10MPa,泄漏率低于1×10⁻⁹Pa·m³s⁻¹。中试放大时,单杆功率上限3kW,继续提高振幅会导致变幅杆疲劳,因此采用“多杆分布式”方案:在釜外壁均布4-6根振动棒,通过导流筒形成内外循环,使空化区域叠加,实现500-1000L有效容积。控制系统引入CAN-bus,同步各棒相位,避免声波干涉;同时采集温度、压力、粘度、粒度四维数据,自动追踪谐振点,补偿负载漂移,确保放大后反应重现性偏差<3%,为万吨级纳米材料项目提供了可复制模板。正确的工艺开发与参数优化是发挥超声波反应釜效能的关键前提。浙江微波超声波反应釜哪家好
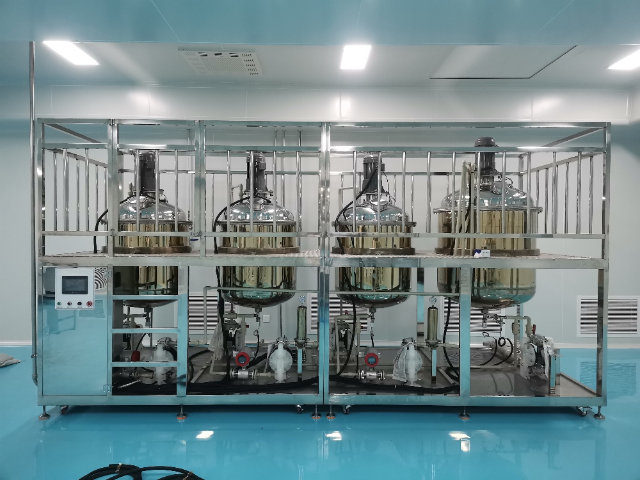
超声波反应釜的温控策略直接影响空化效率与产物稳定性。由于空化泡溃灭释放的瞬时热量可使局部温度升高数百摄氏度,但持续时间在微秒级,因此需通过宏观控温保持体系平均温度恒定。工业级釜体通常采用“夹套+内盘管”双路冷却:夹套通入7℃冷冻水,负责基础热负荷;内盘管采用脉冲式流量调节,根据Pt100温度信号快速响应,控温精度可达±0.5℃。对于放热剧烈的反应,可引入预冷进料,将溶剂提前降温至10℃,抵消空化热。温控系统与超声功率联动,当温度超过设定值2℃时,自动降低振幅20%,防止热敏物料降解;待温度回落后自动恢复,确保反应速率与选择性兼顾,已在多个医药中间体与香料合成项目中验证其稳定性。浙江微波超声波反应釜哪家好超声波反应釜可在一定温度和压力范围内工作,需配备相应的安全控制系统。
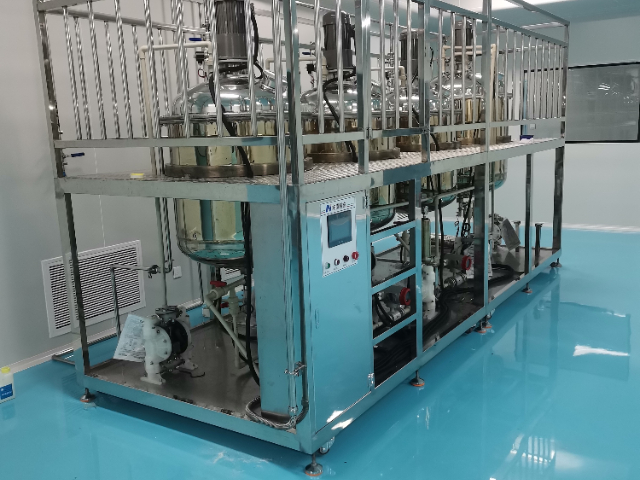
超声波反应釜的在线取样与清洗设计,满足制药与食品行业对交叉污染的严苛要求。釜盖集成无菌取样阀,阀体采用316L+PTFE波纹管密封,可在10MPa下实现零死角取样,每次需5mL,不影响反应体积;取样后自动用氮气反吹,避免外部微生物进入。清洗方面,系统内置360°旋转喷淋球与超声协同:CIP阶段先注入2%碱液,超声振幅调至比较大,空化剥离壁面残留;随后切换纯化水冲洗,电导率≤1μScm⁻¹即停,总耗时15min。变幅杆可拆卸离线灭菌,支持SIP121℃、30min;所有管路焊缝内表面Ra≤0.4μm,符合ASMEBPE标准,已通过欧盟EMA无菌原料药现场审计。
另一种策略是设计长径比合理的管式或塔式超声波反应器,物料以一定流速通过,通过控制流速(即停留时间)和沿程布置多个超声波能量输入点来实现处理量的放大。无论采用何种策略,放大过程都必须进行系统的中试研究。中试的目的不*是验证工艺可行性,更要收集关键的工程数据:包括实际能耗、传热系数、超声波部件在长期运行中的性能衰减规律、物料对设备的腐蚀/磨损情况等。此外,还需评估整个系统的可操作性、可控性及安全性。成功的工业化放大,离不开化学工程师、声学学者和设备制造商的紧密协作,以确保终的生产装置在技术上是可靠的,在经济上是可行的。空化微射流打破团聚,使纳米颗粒平均粒径下降一半。
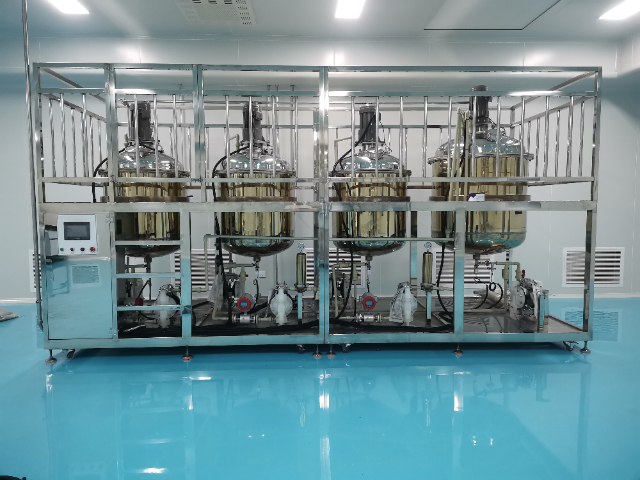
在有机合成领域,超声波反应釜被用于加速酯化、缩合、氧化等对传质要求高的反应。以苯甲酸与正丁醇的酯化为例,传统回流需6h、酸催化剂3%,且后期需碱洗除酸;采用20kHz、1.5kW超声反应釜后,反应时间缩短至45min,催化剂用量降至1%,酯收率由88%提升至96%,酸值降至0.3mgKOHg⁻¹。空化微射流使油水两相界面面积增大两个数量级,同时局部高温促进质子酸解离,提高反应活性;釜内盘管及时移除空化余热,避免副反应。系统支持在线取样,配合HPLC自动检测,可实时判断终点,减少过度反应;密闭结构降低丁醇挥发损失30%,符合VOC减排要求,已在多家香料中间体企业实现500L批次生产。系统自带数据记录,可导出温度压力曲线用于审计。浙江微波超声波反应釜哪家好
在纳米材料合成中,超声波反应釜有助于控制颗粒成核与生长,获得均匀产物。浙江微波超声波反应釜哪家好
超声波反应釜在环境治理领域的应用,主要聚焦于难降解有机废水处理、污泥减量化及污染物资源化利用,凭借空化效应的强氧化能力实现污染物高效降解。在难降解有机废水处理中,空化气泡溃灭产生的羟基自由基(·OH)具有极强氧化性,可破坏染料、农药、酚类等顽固污染物的化学结构,将其分解为二氧化碳、水等无害物质,COD去除率可达90%以上,且反应条件温和,无需大量化学药剂,减少二次污染。在污泥处理中,超声波可破碎污泥中的微生物细胞,释放出蛋白质、脂肪等有机物,提升污泥厌氧消化效率,使产气量提升25%以上,同时降低污泥含水率,减少污泥处置量。此外,在土壤修复领域,设备可通过强化洗脱剂与土壤中重金属离子的相互作用,提升重金属淋洗效率,为污染土壤的资源化修复提供技术路径,符合环保政策下的绿色治理要求。浙江微波超声波反应釜哪家好