商机详情 -
深圳行波式超声波反应釜选型
超声波反应釜在超临界CO₂体系中的耦合强化,为绿色提取与反应提供新路径。以姜黄素超临界酯化为例,常规50℃、20MPa、4h转化率70%;引入20kHz、1.5kW超声后,时间缩短至1.5h,转化率提升至92%,CO₂用量减少30%。空化效应在超临界相中产生微混区,降低传质边界层厚度;同时局部高压脉冲提高醇-酸-CO₂三相接触概率。釜体采用锻造整体圆筒,设计压力35MPa,密封形式为自增强O-ring;变幅杆通过高压动密封套插入,杆体中空冷却,防止CO₂泄压干冰堵塞。系统配备在线FTIR,实时追踪酯键生成;已在天然产物改性平台运行,为食品添加剂提供低溶剂残留方案。使用脉冲超声波模式有助于控制反应温度,适用于热敏感物料处理。深圳行波式超声波反应釜选型
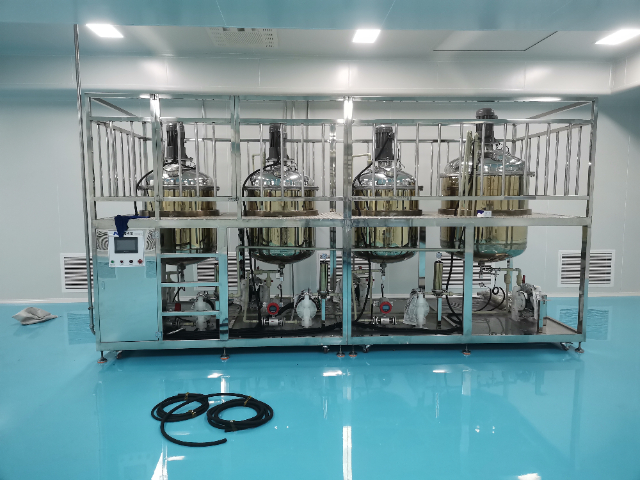
生物医药行业对反应过程的精细性、洁净度与安全性要求严苛,超声波反应釜凭借温和高效的反应强化特性,在疫苗生产、药物合成、天然产物提取等环节发挥关键作用。在疫苗研发与生产中,设备可实现疫苗成分与佐剂的高效乳化混合,提升疫苗稳定性与免疫效果,其密闭式设计配合在线蒸汽灭菌功能,可满足医药企业GMP规范要求,避免交叉污染。在药物活性成分(API)合成中,如药物中间体制备,超声波能强化催化反应效率,提升产物收率与纯度,同时降低反应温度,保护热敏性活性成分不被破坏。在天然产物提取领域,如中药有效成分萃取,超声波空化效应可破坏植物细胞壁结构,加速有效成分溶出,相较于传统溶剂萃取法,提取时间缩短70%以上,提取率提升20%-30%,且减少溶剂用量,符合绿色制药理念。此外,设备具备的审计追踪与三级权限管控功能,可满足医药生产的合规性要求。深圳行波式超声波反应釜选型高压式超声波反应釜可耐受20MPa压力与250℃温度,适配催化加氢等特殊反应。
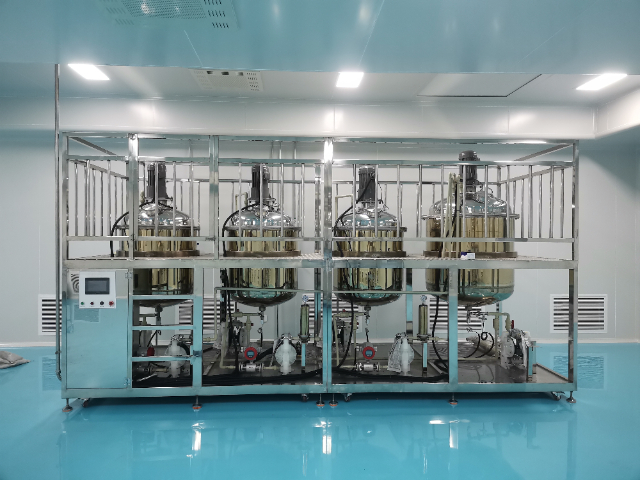
化工过程强化旨在通过技术创新,以更小的设备体积、更低的能耗物耗,实现更高的生产效率、安全性和产品质量。超声波反应釜正是实现这一目标的重要技术路径之一。其价值在于通过引入超声波能量场,从分子尺度上改变反应环境与传质动力学,实现了对传统反应过程的“强化”。这种强化可以表现为:缩小反应器体积(因反应速率提升,达到相同产量所需停留时间缩短),降低反应苛刻程度(在更低的整体温度与压力下实现高效转化),提升原料利用率与产物选择性,以及改善过程安全性(因条件更温和,潜在风险降低)。它尤其适用于那些受传质速率或催化剂效率限制的非均相反应体系。将超声波反应釜与连续流化学相结合,是当前过程强化领域的一个前沿方向,有望实现高危或快速反应的更安全、可控的连续生产。尽管存在设备投资与运行能耗较高的挑战,但在生产高附加值化学品、纳米材料或解决特定工艺瓶颈时,其带来的综合效益使其具有重要的应用价值。
超声波反应釜在石油化工领域,特别是在重质油加工与改质方面,展现出明显的应用潜力。重油、渣油等组分粘度高、分子量大,含有大量胶质和沥青质,传统热加工或催化加工效率有限且易结焦。超声波的空化效应能够在局部产生极端的高温高压和强烈的机械剪切力,这些微观作用对重油大分子具有多重积极影响。首先,强烈的空化冲击波可以物理性“破碎”胶质和沥青质的团聚结构,降低体系粘度,改善流动性,这有利于后续的输送与处理。其次,空化气泡坍缩瞬间产生的高温可为重油分子的热裂解提供能量,促进大分子断链,实现温和的裂化改质,提升轻质油收率。同时,超声波的能量有助于分散催化剂(如悬浮床加氢催化剂),并可能通过机械作用清洁催化剂表面,延缓其失活。在模型化合物研究中,超声波也被证实能促进脱硫、脱氮等反应。虽然目前大规模工业应用尚处于研究与中试阶段,但实验室结果已表明,将超声波反应釜作为预处理或与现有工艺(如延迟焦化、加氢处理)耦合,是提高重油转化效率、降低能耗和焦炭产率的一条创新技术路径。其应用成功的关键在于开发能适应高温、高压、高腐蚀性工业环境且能量效率高的用大型化超声波反应系统。远程监控模块可在手机端查看实时振幅和能耗数据。
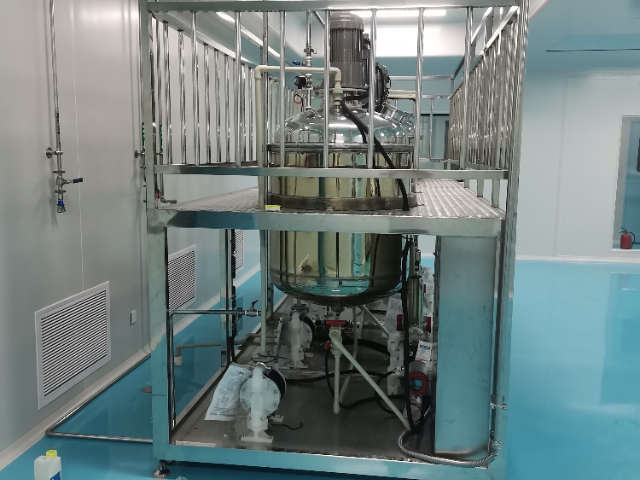
超声波反应釜在无机盐连续结晶中的应用,可替代传统搅拌釜,实现粒径窄分布。以七水硫酸锌为例,常规冷却结晶平均粒径800μm,变异系数CV50%;采用20kHz、2kW超声反应釜后,粒径降至300μm,CV降至20%,离心脱水速度提高25%。空化泡作为额外成核位点,诱导初级成核,降低过饱和度需求;同时微射流打碎二次团聚,抑制超大颗粒出现。系统采用程序降温曲线,与超声功率联动:当温度每下降5℃,超声振幅自动提高10%,维持恒定成核速率;夹套配冰水机组,降温速率0.5℃min⁻¹,可控且不产生包晶。该工艺已在年产3万吨饲料级硫酸锌项目运行,产品筛余≤0.5%,满足GB/T25865-2010优级品要求。设备材质通常选用不锈钢、钛合金或搪玻璃,以适应不同腐蚀性介质。浙江纳米材料超声波反应釜多少钱一台
连续流超声波反应釜适配工业化量产,能保障物料反应均一性并提升生产效率。深圳行波式超声波反应釜选型
超声波反应釜的能耗评估显示,其空化能量转化效率可达55%,高于传统机械搅拌的25%。以1000L、固含20%的纳米氧化物浆料为例,搅拌需45kW电机运行3h,电耗135kWh;超声方案采用4×2kW振动棒,循环45min即达同等粒径,总电耗60kWh,节省56%。节能机理在于空化直接对液-固界面做功,而非通过宏观动能耗散;同时超声功率可无级调节,与在线粒度仪闭环,避免过度处理。系统内置电表与流量计,自动计算比能耗(kWhkg⁻¹),生成批次报告,便于企业碳核查;按年运行6000h计算,单套装置可减少CO₂排放约180t,为绿色工厂评价提供量化数据。深圳行波式超声波反应釜选型