商机详情 -
韶关锂电池超声波分散设备原理
随着环保法规趋严,超声波分散设备因无需溶剂置换、减少助剂用量,被视为绿色制造工艺。以水性油墨为例,传统树脂需加入大量醇类助溶,VOC排放约15%;超声分散可在无额外溶剂条件下打开颜料聚集体,树脂用量降低12%,终端油墨VOC降至4%,满足GB38507-2020低VOC油墨要求。设备本身噪声低于80dB(A),可通过隔音罩进一步降至65dB(A),符合工业企业厂界噪声排放Ⅲ类区标准;循环冷却水采用闭路系统,无废水排放。生命周期评估显示,1kWh超声电能可替代3kWh机械搅拌+0.5kg异丙醇助剂,碳排放减少2.1kgCO₂e。多家终端用户已通过ISO14001审核,并获得地方绿色工厂补贴,验证了超声分散在环保与经济效益上的双重价值。超声波分散可减少传统分散工艺中化学添加剂的使用量。韶关锂电池超声波分散设备原理
在食品工业,超声波分散设备用于制备功能乳液与营养素纳米载体。以植物甾醇酯为例,该成分熔点高、疏水性强,传统高压阀均质需70MPa以上压力且易堵塞;采用20kHz、1.2kW超声循环反应釜,45℃、30min即可制得平均粒径180nm、PDI0.15的稳定乳液,甾醇酯载量提升至18%,常温静置6个月无分层。空化效应促使乳滴反复破裂-融合,形成更紧密的界面蛋白膜,提高氧化稳定性;同时剪切作用可打开乳清蛋白聚集体,释放游离巯基,增强界面弹性模量。系统CIP在线清洗耗时10min,满足食品卫生要求;钛合金工具头符合GB4806.9-2016食品接触标准,已获得多家乳品及功能饮料企业的批量采用。佛山温控超声波分散设备定制超声波分散设备可强化食品行业的乳液稳定性,延长乳制品、饮料等产品货架期。

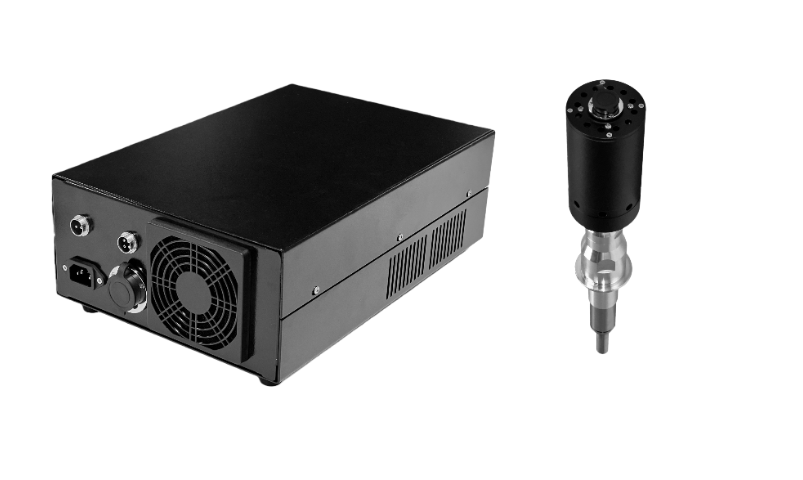
超声波分散设备通常由几个关键部件构成,每个部件在分散过程中承担特定功能。超声波发生器是设备的控制单元,它将市电转换为高频电信号(频率可调),并输出到换能器。发生器的设计影响输出的稳定性和精度,现代设备常集成数字控制面板,允许用户设置功率、时间和脉冲模式等参数。换能器负责将电能转换为机械振动,常用压电陶瓷材料制成,其转换效率直接影响能量输出。探头(也称变幅杆或工具头)与换能器连接,将振动放大并传导到处理液体中;探头的形状和材质(如钛合金)需根据应用选择,以适配不同粘度和腐蚀性的物料。辅助系统包括冷却装置(如水冷或风冷),用于散热以防止过热损坏设备或物料;此外,一些工业级设备还配备搅拌或循环系统,以提升分散均匀性。外壳和支架提供结构支撑,并确保操作安全。在选购时,用户应关注部件的耐用性和兼容性,例如探头是否易于更换,以及发生器是否具备过载保护功能。了解这些组成部分有助于日常维护和故障诊断,例如定期检查换能器的连接是否松动,或清洁探头避免残留物影响性能。总之,超声波分散设备的高效运行依赖于各部件协同工作,合理配置能延长设备寿命并优化分散效果。
与传统搅拌、胶体磨、高压均质相比,超声波分散设备在能耗、维护及工艺弹性方面具有综合优势。同样处理500L、固含10%的炭黑浆料,高压均质需75kW、两级阀芯、循环3遍;超声方案只配置2×2kW振动棒,单遍通过即可达到同等粒径,电耗下降45%,年运行8000h可节电24万度。超声系统无阀芯、密封环等易损件,只需每6个月更换工具头,维护费用降低60%。此外,超声功率可无级调节,通过PLC与在线粒度仪闭环,实现粒径实时控制;当配方切换时,只需调整频率和流量,无需更换腔体,满足多品种小批量柔性生产。该特性在特种油墨、导电胶等快速迭代市场尤为受到青睐。设备配备的温度控制系统可防止处理过程中物料过热。
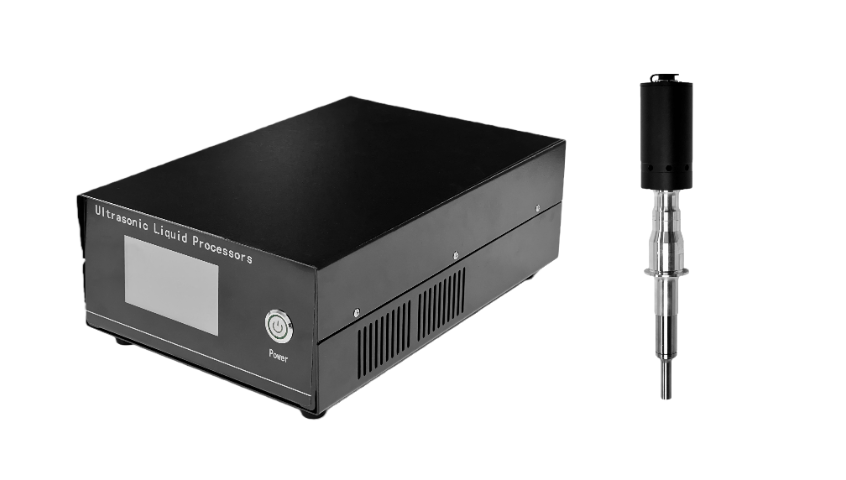
超声波分散设备的工作原理主要依赖于超声波在液体中引发的空化效应。当超声波发生器产生高频电信号(通常频率范围在20kHz至100kHz之间)时,换能器将这些信号转换为机械振动,并通过探头传递到液体介质中。超声波在液体中传播会形成疏密交替的压力波,导致液体局部产生微小气泡(空化泡)。这些气泡在声压作用下迅速膨胀和坍缩,瞬间释放巨大能量,产生高温、高压和强烈的剪切力,从而对周围的颗粒或液滴施加机械冲击,实现分散和乳化。空化效应的强度受超声波频率、功率、液体性质和温度等因素影响:低频超声波(如20-40kHz)空化作用更强,适用于较大颗粒的分散;而高频超声波(如80kHz以上)则能减少空化强度,更适合精细分散或热敏感物料。此外,超声波分散还伴随其他效应,如声流和微射流,这些协同作用进一步促进物料的混合和均质化。理解这一物理机制有助于用户优化操作参数,例如通过调整振幅和处理时间来平衡分散效果与能耗。需要注意的是,空化效应可能导致局部过热,因此许多设备配备冷却系统以控制温度。总体而言,超声波分散是一种基于声学能量的物理过程,其效率取决于设备设计与物料特性的匹配。超声波分散设备利用空化效应,将微米团聚体均匀分散至亚微米级。中山防爆超声波分散设备原理
该设备在涂料油墨行业可提升颜料分散质量。韶关锂电池超声波分散设备原理
在生物柴油酯交换反应中,超声波分散设备作为过程强化手段,可缩短反应时间并降低催化剂用量。以废油脂与甲醇为原料,KOH催化剂传统搅拌需90min达到96%转化率;采用20kHz、1.2kW超声辐照后,反应时间缩短至15min,催化剂用量由1%降至0.4%,副产甘油粒径由50μm降至5μm,分离速度提高4倍。空化效应促使甲醇在油脂中形成微乳液,增大相界面积;局部高温高压点促进羟基自由基生成,加速酯键断裂。系统采用管道式连续反应器,超声棒沿程布置4组,每组功率调节,可根据原料酸值变化实时优化;整体防爆等级ExdIIBT4,符合生物柴油工厂安全规范,已在年产5万吨装置连续运行6000h,吨产品电耗增加0.8kWh。韶关锂电池超声波分散设备原理