商机详情 -
电力变压器扁铜线感应钎焊
钎焊成本来自能耗、钎料与人工几块。感应加热省能,长期看电费占比下降。易孚迪感应设备(上海)有限公司的感应加热设备帮助产线降低单位消耗。钎料用量随间隙与工艺优化而减少。自动化也压低人工占比。钎焊总成本的管控,靠逐项梳理。把数据摆出来,节省有依据。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。依据实测数据调整参数,结果更可控。把工艺要点形成书面记录,便于传承。关注细节管控,质量波动更小。把具体工况如实告知技术人员,选型会更贴合。结合现场条件做方案,往往比套用通用模板稳妥。在采购前列明明确指标,沟通效率会提升。定期检查与记录运行参数,是维持稳定的做法。把使用习惯纳入考量,表现会更符合预期。与具备经验的供应方沟通需求,能减少返工。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。依据实测数据调整参数,结果更可控。保证风力发电机引线钎焊质量需从多个方面入手。电力变压器扁铜线感应钎焊
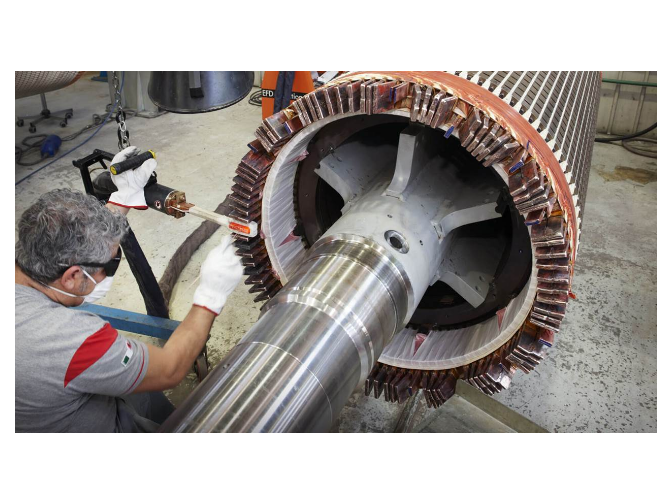
铜排与引线钎焊后的冷却工艺对焊接质量有重要影响。冷却速度需合理控制,若冷却过快,会使焊缝及周边区域产生较大应力,可能导致裂纹等缺陷;冷却过慢则可能增加氧化的风险,同时也会降低生产效率。一般情况下,应采用缓慢冷却的方式,可在保护性气体氛围中自然冷却,确保温度均匀下降,减少应力产生。对于一些对性能要求较高的连接部位,可能需要采用阶梯式冷却,分阶段控制冷却速度。此外,冷却过程中要避免工件受到外力碰撞或振动,防止焊缝变形或开裂。易孚迪感应设备(上海)有限公司生产的感应钎焊设备可配合制定合理的冷却工艺,其设备设计考虑了冷却环节的需求,ENRX集团的技术背景为设备的性能提供了有力保障。智能化钎焊设备感应钎焊机床利用电磁感应原理使工件产生涡流发热,实现金属部件的无明火连接。
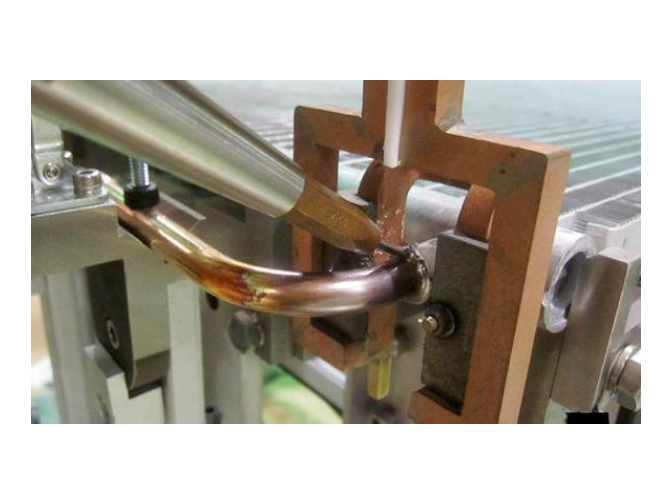
铜排与引线钎焊过程中常见的缺陷包括虚焊、气孔、夹渣、裂纹等。虚焊主要是由于表面处理不彻底,存在氧化层或油污,导致钎料无法与基材良好结合,或加热温度不足、保温时间不够,钎料未充分熔化所致。气孔通常是因为钎焊区域存在气体未及时排出,可能是由于保护性气体流量不足、钎剂挥发产生气体过多,或焊接速度过快等原因造成。夹渣多源于钎剂残留或焊接过程中混入杂质,若钎剂未完全熔化或清理不彻底,就容易形成夹渣。裂纹则可能是由于加热或冷却速度过快,导致应力集中,或钎料与基材热膨胀系数差异较大等因素引起。易孚迪感应设备(上海)有限公司的技术服务部门可针对这些缺陷提供专业分析,其生产的设备能减少缺陷产生,该公司是ENRX集团在全球感应加热设备领域的重要生产基地。
不同规格的铜排与引线在钎焊时存在多方面差异。从加热参数来看,较粗的铜排和引线需要更多的热量和更长的加热时间,以确保整体达到钎焊所需温度;而较细的则需控制热量输入,避免过热。在钎料选择上,大规格连接可能需要强度更高、流动性更好的钎料,以填充较大的间隙并保证连接牢固;小规格连接对钎料的精度要求更高,防止钎料过多或过少影响性能。此外,连接结构的复杂性也会导致钎焊工艺的差异,复杂结构可能需要分段加热或特殊的工装夹具辅助。易孚迪感应设备(上海)有限公司生产的感应钎焊设备具有良好的适应性,可根据不同规格的铜排和引线调整参数,其设计、生产部门能提供定制化设备,满足多样化的钎焊需求。感应钎焊机床适用于电机定子线圈、汽车管路等部件焊接,满足多种工业制造需求。
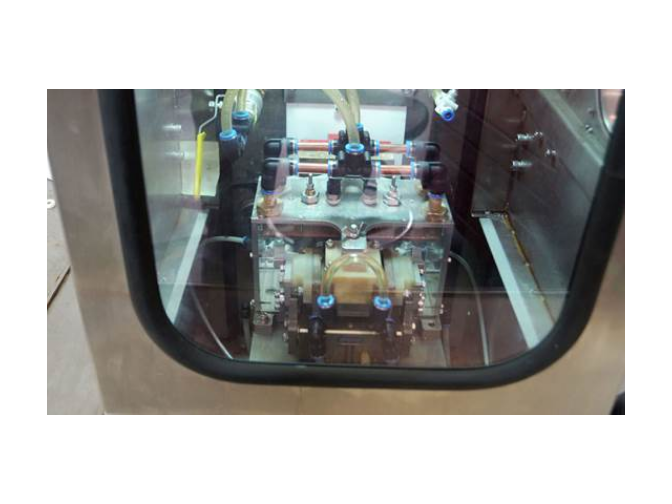
选择短路环钎焊设备需综合考虑多方面因素。加热方式,感应加热具有加热速度快、加热均匀、能实现局部加热等优点,适合短路环钎焊的要求。因此,优先选择感应加热设备。其次是功率大小,要根据短路环的尺寸、材质以及生产效率要求来选择合适功率的设备。功率过小可能导致加热不足,无法使钎料充分熔化;功率过大则会造成能源浪费,增加成本。设备的控制精度也很关键,精确的温度控制能保证钎焊质量,避免因温度波动导致焊接缺陷。此外,设备的稳定性和可靠性也不容忽视,稳定的设备能减少故障发生,提高生产效率。易孚迪感应设备(上海)有限公司,作为ENRX集团在中国及全球提供感应加热设备的重要供应商,拥有多种型号的感应钎焊设备,可根据客户的具体需求提供个性化的解决方案,满足短路环钎焊的各种要求。高频感应钎焊电源结构紧凑,便于工位安装,满足空间受限场景使用。智能化钎焊设备
短路环在风力发电机中起着关键作用,其钎焊质量直接影响发电机性能。电力变压器扁铜线感应钎焊
硬质合金刀具常由刀体与刀片通过钎焊结合。刀具钎焊感应器对刀槽局部加热,使钎料填充缝隙形成牢固连接。易孚迪感应设备(上海)有限公司的感应加热设备可用于刀具制造环节。钎焊强度影响刀具使用寿命与切削表现。加热过快易产生裂纹,需控制升温曲线。生产中多用银基或铜基钎料。把握温度区间,能减少刀片崩缺。理解材料特性,方案更稳妥。把使用习惯纳入考量,表现会更符合预期。与具备经验的供应方沟通需求,能减少返工。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。依据实测数据调整参数,结果更可控。把工艺要点形成书面记录,便于传承。关注细节管控,质量波动更小。把具体工况如实告知技术人员,选型会更贴合。结合现场条件做方案,往往比套用通用模板稳妥。在采购前列明明确指标,沟通效率会提升。定期检查与记录运行参数,是维持稳定的做法。把使用习惯纳入考量,表现会更符合预期。电力变压器扁铜线感应钎焊