商机详情 -
冷藏车铝管感应钎焊自动化线
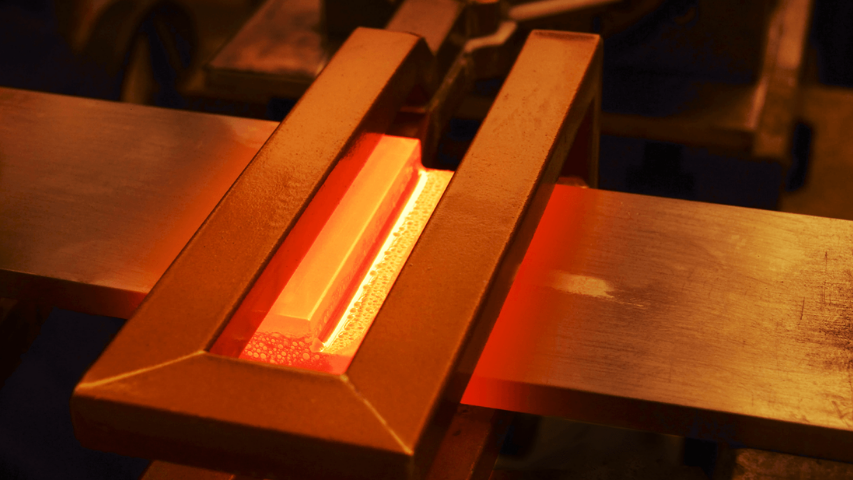
感应钎焊与火焰加热是两种常见连接方式。感应方式通过磁场在工件内产生热量,热量集中在连接区,周边升温少。火焰加热则需手持操作,温度波动较大。对批量零件而言,钎焊的感应方案更容易保持稳定节拍。在管路与端子连接中,感应方式能减少氧化与变形。选择时先看零件形状与产量,再决定采用哪种热源。认清区别,能让工艺方案更贴合实际需求。结合现场条件做方案,往往比套用通用模板稳妥。在采购前列明明确指标,沟通效率会提升。定期检查与记录运行参数,是维持稳定的做法。把使用习惯纳入考量,表现会更符合预期。与具备经验的供应方沟通需求,能减少返工。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。依据实测数据调整参数,结果更可控。把工艺要点形成书面记录,便于传承。关注细节管控,质量波动更小。把具体工况如实告知技术人员,选型会更贴合。结合现场条件做方案,往往比套用通用模板稳妥。EFD 感应钎焊机床适用于冷冻集装箱铝管、风力发电机引线等高精度焊接场景。冷藏车铝管感应钎焊自动化线
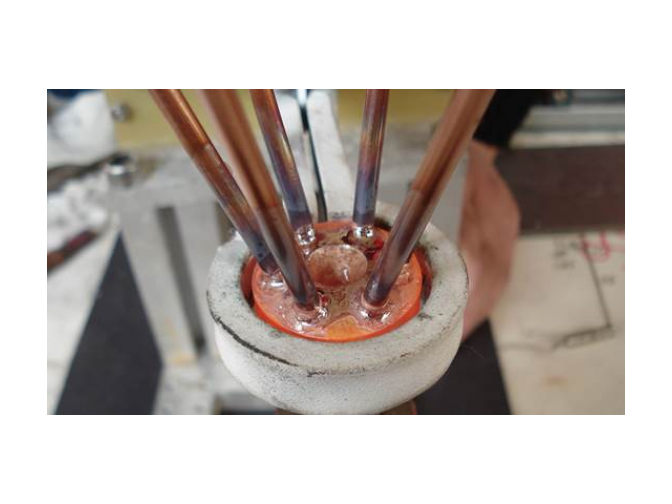
电机制造中,端子与导线的连接要求导电可靠。电机钎焊感应器对接线部位快速加热,使钎料在接触面铺展。易孚迪感应设备(上海)有限公司的感应加热设备可用于电机部件生产。钎焊连接电阻低,温升小,适合长期运行。相比压接,这种方式接触更紧密。自动化产线中常与检测工位联动。确定好温度曲线,接头更稳。把握电气要求,方案更对路。依据实测数据调整参数,结果更可控。把工艺要点形成书面记录,便于传承。关注细节管控,质量波动更小。把具体工况如实告知技术人员,选型会更贴合。结合现场条件做方案,往往比套用通用模板稳妥。在采购前列明明确指标,沟通效率会提升。定期检查与记录运行参数,是维持稳定的做法。把使用习惯纳入考量,表现会更符合预期。与具备经验的供应方沟通需求,能减少返工。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。依据实测数据调整参数,结果更可控。EFD INDUCTION钎焊系统EFD 感应钎焊设备集成温控监测模块,实时调整参数,稳定钎焊作业流程。
选择短路环钎焊设备需综合考虑多方面因素。加热方式,感应加热具有加热速度快、加热均匀、能实现局部加热等优点,适合短路环钎焊的要求。因此,优先选择感应加热设备。其次是功率大小,要根据短路环的尺寸、材质以及生产效率要求来选择合适功率的设备。功率过小可能导致加热不足,无法使钎料充分熔化;功率过大则会造成能源浪费,增加成本。设备的控制精度也很关键,精确的温度控制能保证钎焊质量,避免因温度波动导致焊接缺陷。此外,设备的稳定性和可靠性也不容忽视,稳定的设备能减少故障发生,提高生产效率。易孚迪感应设备(上海)有限公司,作为ENRX集团在中国及全球提供感应加热设备的重要供应商,拥有多种型号的感应钎焊设备,可根据客户的具体需求提供个性化的解决方案,满足短路环钎焊的各种要求。
感应线圈的形状决定磁场分布与加热位置。线圈与工件距离过远,效率下降;过近则可能短路。针对不同零件,常定制线圈尺寸与圈数。在钎焊中,线圈对准接缝,钎焊接头热量才集中。设计阶段用仿真或试加热验证,结论更可靠。把线圈参数存档,便于复制。理解电磁关系,调试更有方向。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。依据实测数据调整参数,结果更可控。把工艺要点形成书面记录,便于传承。关注细节管控,质量波动更小。把具体工况如实告知技术人员,选型会更贴合。结合现场条件做方案,往往比套用通用模板稳妥。在采购前列明明确指标,沟通效率会提升。定期检查与记录运行参数,是维持稳定的做法。把使用习惯纳入考量,表现会更符合预期。与具备经验的供应方沟通需求,能减少返工。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。短路环在风力发电机中起着关键作用,其钎焊质量直接影响发电机性能。
钎焊与熔焊的关键不同在于母材是否熔化。钎焊只熔钎料,母材保持固态,变形小。熔焊则母材参与熔化,热影响大。对薄壁与异种材料,这种方式更有优势。在感应加热中,区别决定设备选型。钎焊适合精密小件。认清边界,方案不跑偏。与具备经验的供应方沟通需求,能减少返工。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。依据实测数据调整参数,结果更可控。把工艺要点形成书面记录,便于传承。关注细节管控,质量波动更小。把具体工况如实告知技术人员,选型会更贴合。结合现场条件做方案,往往比套用通用模板稳妥。在采购前列明明确指标,沟通效率会提升。定期检查与记录运行参数,是维持稳定的做法。把使用习惯纳入考量,表现会更符合预期。与具备经验的供应方沟通需求,能减少返工。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。汽车钎焊感应器依据工件结构定制,匹配汽车部件焊接加热位置需求。铜线感应钎焊设备
高频感应钎焊设备工作频率通常 1–500kHz,依靠集肤效应实现工件表面快速加热。冷藏车铝管感应钎焊自动化线
感应钎焊在铜排与引线连接中具有诸多优势。首先,加热速度快,能在短时间内将焊接区域加热到所需温度,减少热影响区,降低铜排和引线因过热而产生的性能变化。其次,加热均匀性好,通过电磁感应使工件自身发热,避免了传统加热方式中热量分布不均的问题,保证焊缝质量稳定。再者,易于实现自动化控制,可精确设定加热温度、时间等参数,提高生产效率和一致性,适合批量生产。此外,感应钎焊过程清洁,无需使用大量燃料,减少了环境污染,且操作环境相对较好。易孚迪感应设备(上海)有限公司专注于感应钎焊设备的研发与生产,其设备充分发挥了这些优势,公司在珠海、北京等地的常驻机构能为用户提供便捷的服务支持。冷藏车铝管感应钎焊自动化线