商机详情 -
法国Weldec高频感应焊管电源
现在很多下游的行业对管材焊缝的外观要求越来越高,焊接后不需要大量打磨就能进入下工序,这样可以减少打磨工序的人力与时间投入,降低生产成本。高中频感应焊管焊接出来的焊缝均匀平整,毛刺少,后续打磨工作量小,能帮助企业节省后续加工成本。易孚迪感应设备(上海)有限公司的高中频感应焊管设备,焊接热输入控制精确,焊接过程稳定,不会出现焊穿或者焊缝凸起过大的问题,焊缝成型美观,很多对外观要求高的管材只需要简单处理就能进入下工序,提升了整体生产效率,降低了后续加工成本,得到了很多生产企业的认可。 易孚迪(ENRX)的高频焊管设备可实现高速和连续的生产,适应市场需求。法国Weldec高频感应焊管电源
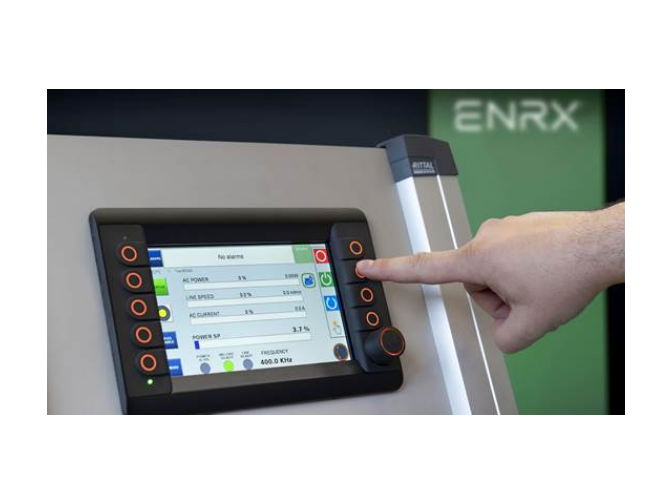
厚壁大直径管材焊接需要足够的功率输出才能保证熔透深度,焊缝强度才能达标,很多小功率设备无法满足厚壁管的焊接需求,容易出现焊缝未熔透的质量问题。Weldec 高频感应焊管功率可以达到 2200 千瓦,能满足厚壁大直径管材的焊接功率需求,保证足够的熔透深度,让焊缝强度符合使用要求。易孚迪感应设备(上海)有限公司的高功率型号设备,输出稳定,就算是大厚度管材焊接也能保持稳定的热输入,焊接质量均匀,不会出现焊缝局部未熔合的问题。能生产大直径厚壁管材,帮助企业拓展产品品类,承接更高要求的订单,提升企业的市场竞争力。上海Weldec中频感应焊管设备直缝焊管的市场前景与经济发展密切相关,随着经济的持续增长,市场需求将不断扩大。
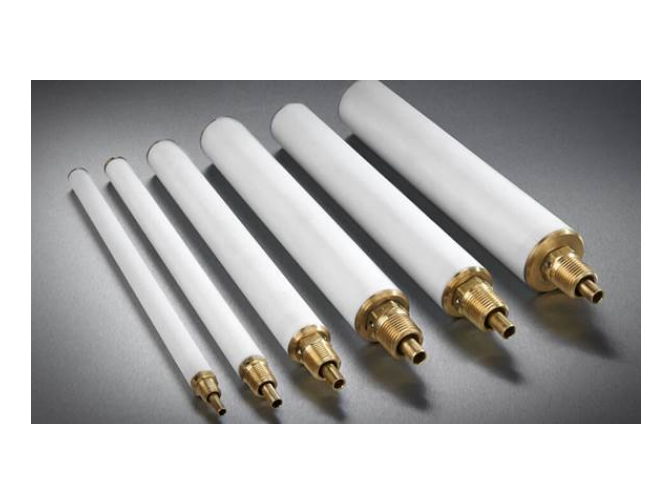
高频感应焊管机的焊缝质量通过多环节控制实现,包括材料预处理、焊接参数优化及焊后检测。材料需去除油污、氧化皮,确保导电性;边缘需精确对齐,误差控制在±0.1mm内。焊接过程中,高频功率、焊接速度及挤压压力需协同调整,例如碳钢管焊接时,功率密度需达10-20kW/cm²,挤压压力控制在50-150MPa。焊后需进行外观检查、无损探伤(如超声波或涡流检测)及力学性能测试。易孚迪的设备配备在线监测系统,可实时显示焊接电流、温度及压力数据,并通过闭环控制自动调整参数。其感应线圈采用分段设计,可针对不同管径优化磁场分布,减少焊缝缺陷。公司作为ENRX集团在中国的技术基地,提供焊缝质量培训及工艺优化服务,确保客户产品符合国际标准(如API、ASTM)。
现在多品种小批量的管材订单越来越多,这类订单要求设备能快速换型,适应不同规格的生产,传统设备换型慢,很难满足这种生产模式,高中频感应焊管的快速换型设计刚好适配这种需求。易孚迪感应设备(上海)有限公司的高中频感应焊管设备,感应器换型只需几秒钟,换型后自动调整频率,整个换产过程很短就能完成,对比传统设备几个小时的换型时间,提升了换产效率,能帮助企业快速交付多品种小批量订单,提升客户满意度,在承接这类订单时更有竞争力,不会因为换型慢错过合作机会。直缝焊管机可以通过调整焊接参数来控制焊接质量。
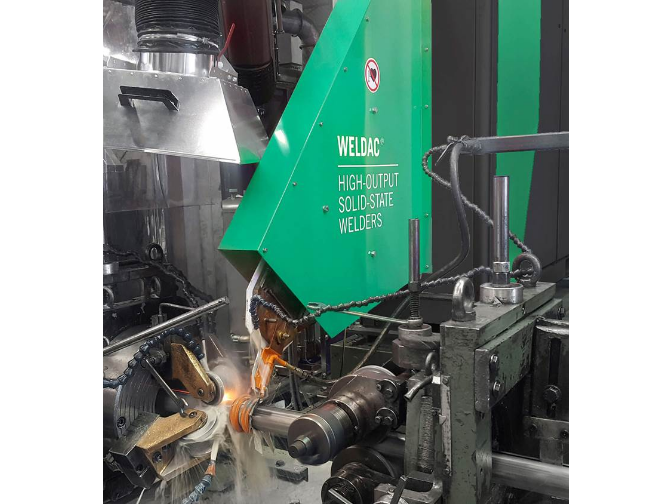
高强度钢管材广泛应用于工程机械、压力容器等领域,对焊缝的强度和韧性要求很高,焊接过程中热输入不当很容易导致焊缝脆化,影响管材的力学性能。Weldec 高频感应焊管能精确控制焊接热输入,适配高强度钢的焊接加工,满足行业对焊缝质量的要求。易孚迪感应设备(上海)有限公司的这款设备,频率会根据管材尺寸自动调整,能匹配不同厚度高强度钢管材的焊接需求,保证焊接热输入合适,焊缝的强度和韧性达到使用要求。固态焊管机的输出稳定,长时间焊接也能保持参数稳定,批量生产的焊缝质量一致性好,不会出现批次性的质量问题,帮助企业稳定产品质量。易孚迪(ENRX)的Weldac 高频焊管设备具有短路防护功能。EFD INDUCTION Weldec中频接触焊管电源
易孚迪(ENRX)的Weldac 焊管机的技术不断改进和创新,提高生产效率和质量。法国Weldec高频感应焊管电源
高频感应焊管机对环境的影响明显低于传统焊接工艺,主要体现在低能耗、低排放及低噪音。其高频电源转换效率达90%以上,较电阻焊节能30%,减少碳排放。焊接过程中无需使用焊剂或保护气体,避免有害气体(如氟化物)排放。此外,设备采用水冷系统,循环利用水资源,减少废水产生。噪音方面,感应加热本身无机械振动,只冷却泵和风机产生轻微噪音(约70分贝),远低于火焰焊的100分贝以上。易孚迪的设备进一步优化环保性能,其感应线圈采用环保涂层,减少重金属污染;电源模块符合RoHS标准,禁止使用有害物质。公司作为ENRX集团在亚洲的绿色制造倡导者,持续研发低能耗、高环保的焊接技术,助力客户实现可持续发展目标。法国Weldec高频感应焊管电源