商机详情 -
直缝感应焊管装置
大功率管材焊接生产需要稳定的设备支撑,功率不足会导致焊接熔透深度不够,焊缝强度不达标,影响管材的使用性能。Weldec 高频感应焊管作为高输出固态焊管机系列,有多种功率可以选择,功率范围覆盖从 50 千瓦到 2200 千瓦,能满足从小直径薄壁管到大直径厚壁管的焊接功率需求,不同功率对应不同的管材生产要求,企业可以根据自己生产的管材规格选择合适的功率型号。易孚迪感应设备(上海)有限公司为不同生产需求的企业提供适配的产品选项,不管是小型管材加工厂还是大规模管材生产企业,都能找到匹配自身产能的设备,不用为功率不足或者功率过剩浪费成本。易孚迪(ENRX)的高频焊管机具有加热速度快,焊接效率高,适合高产量的管材生产。直缝感应焊管装置
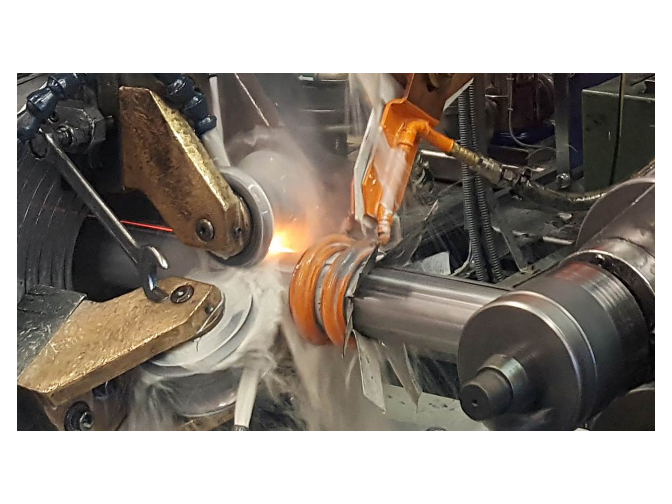
低碳钢是管材生产中常用的材质,应用范围十分广,大规模低碳钢管材生产对焊接效率和稳定性要求很高,需要设备能长时间连续稳定运行,保证生产进度。Weldec 高频感应焊管作为久经考验的焊接解决方案,能稳定适配低碳钢管材的大规模生产,满足连续生产的需求。易孚迪感应设备(上海)有限公司的 Weldec 高频感应焊管,采用固态设计,设备稳定性好,耗损低,能适应长时间连续焊接生产,不容易出现故障,减少了停机维修的概率,保证生产进度不受影响。焊接速度快,比传统焊接方式效率更高,能提升单位时间的管材产量,帮助企业提升产能。ENRX Weldec高频感应焊管设备直缝焊管市场的竞争将逐渐从低价竞争转向技术、质量和服务的竞争。
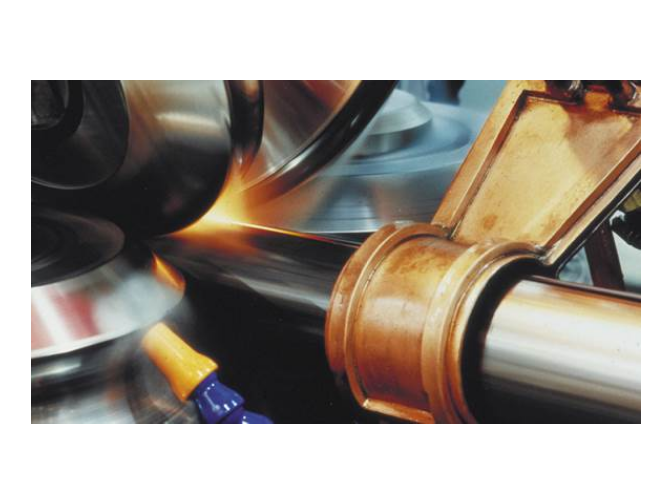
高频感应焊管机可处理多种金属材质,包括碳钢、不锈钢、合金钢、铜及铝等。碳钢因其高导电性和低成本,是高频焊接最常见的材料,适用于建筑、机械制造等领域。不锈钢因耐腐蚀性要求,高频焊接需精确控制加热温度,避免晶间腐蚀,易孚迪的设备通过优化线圈设计和功率调节,可确保焊缝质量。合金钢因添加铬、钼等元素,焊接时需考虑热裂纹风险,高频感应技术可通过快速加热减少热应力。铜和铝等有色金属导电性高,焊接时需调整频率和功率密度,防止过热或焊缝不牢。易孚迪的设备通过模块化设计,可适配不同材质的焊接需求,其高频电源和感应线圈可根据材料特性定制,确保焊接效率与质量。公司作为ENRX集团在亚洲的重要基地,提供从设计到售后的全流程服务,助力客户实现高效生产。
高频感应焊管机的操作难度适中,得益于其自动化控制和用户友好界面。现代设备通常配备触摸屏控制系统,可预设焊接参数(如功率、速度、压力),并实时显示运行状态。操作人员只需接受基础培训(约40小时),即可掌握开机、参数调整及故障排查技能。易孚迪的设备进一步简化操作流程,其智能控制系统可自动识别管材规格,并推荐好的焊接参数。此外,设备配备安全联锁装置,如过载保护、紧急停机按钮及防护门,确保操作安全。公司还提供远程技术支持服务,通过互联网实时诊断设备问题,减少现场维护需求。作为ENRX集团在中国的技术基地,易孚迪定期举办操作培训课程,帮助客户提升技能水平,确保设备高效运行。高频焊管是一种高效、可靠的管材制造技术,广泛应用于各个领域。
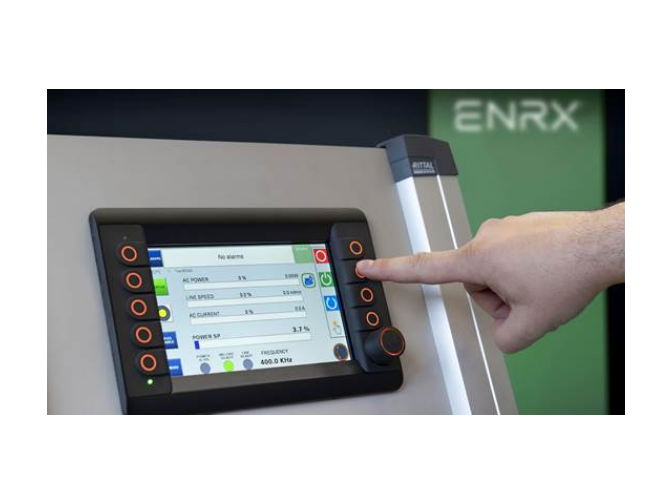
铝材焊接一直是管材焊接领域的难点,铝材导热快,焊接参数控制不好很容易出现焊缝气孔、未熔合等问题,影响管材的密封性与强度。Weldec 高频感应焊管经过技术优化,能稳定适配铝材的焊接加工,是经过市场验证的可靠解决方案。易孚迪感应设备(上海)有限公司的 Weldec 高频感应焊管,频率范围覆盖 60-500 千赫,能根据铝材的导热特性调整合适的焊接频率,控制焊接热输入量,减少焊接缺陷的产生,保证焊缝的强度与密封性。很多生产铝管材的企业使用后反馈,这款设备焊接铝材的一次合格率更高,减少了后续返修的工作量,提升了生产效率。易孚迪(ENRX)的Weldac 焊管机可以实现自动化控制和远程监控,提高管理效率。Weldec高频感应焊管焊缝正火及退火生产线
随着科技进步,直缝焊管的材料和工艺将不断创新,提供更多应用领域的机会。直缝感应焊管装置
高频感应焊管机的焊接速度因材质、管径及厚度而异,通常可达每分钟10-200米。例如,薄壁碳钢管(壁厚1-3mm)焊接速度可达150-200米/分钟,而厚壁不锈钢管(壁厚5-10mm)速度可能降至10-30米/分钟。速度提升的关键在于高频电源的功率密度和感应线圈的设计。易孚迪的设备采用先进的IGBT逆变技术和SiC电源技术,可将工频电转换为高频电流,减少能量损耗,提高加热效率。同时,其感应线圈采用水冷铜管设计,优化磁场分布,确保管坯边缘均匀加热。此外,焊接速度还受挤压辊压力和冷却系统影响,过快可能导致焊缝未熔合,过慢则增加氧化风险。易孚迪通过仿真软件和现场测试,为客户提供好的工艺参数,确保速度与质量的平衡。作为ENRX集团在中国的企业,公司持续研发高效焊接技术,满足全球客户对产能的需求。直缝感应焊管装置