商机详情 -
风冷式焊管设备
高频感应焊管机的焊缝质量通过多环节控制实现,包括材料预处理、焊接参数优化及焊后检测。材料需去除油污、氧化皮,确保导电性;边缘需精确对齐,误差控制在±0.1mm内。焊接过程中,高频功率、焊接速度及挤压压力需协同调整,例如碳钢管焊接时,功率密度需达10-20kW/cm²,挤压压力控制在50-150MPa。焊后需进行外观检查、无损探伤(如超声波或涡流检测)及力学性能测试。易孚迪的设备配备在线监测系统,可实时显示焊接电流、温度及压力数据,并通过闭环控制自动调整参数。其感应线圈采用分段设计,可针对不同管径优化磁场分布,减少焊缝缺陷。公司作为ENRX集团在中国的技术基地,提供焊缝质量培训及工艺优化服务,确保客户产品符合国际标准(如API、ASTM)。易孚迪(ENRX)的Weldac 高频焊管设备具有加热速度快,减少了管材的变形风险。风冷式焊管设备
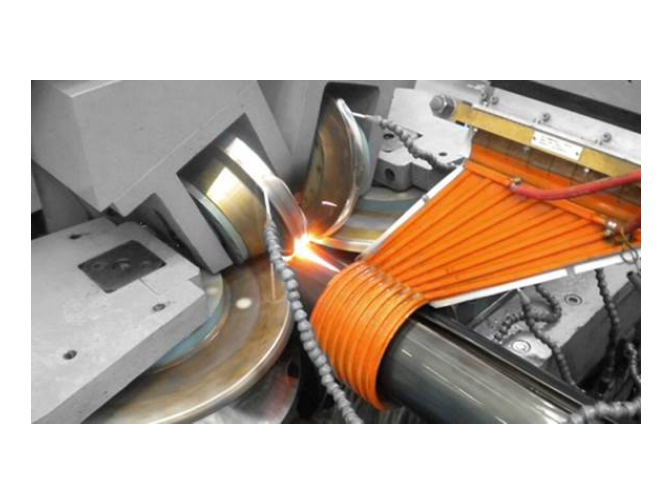
感应器是高频感应焊管设备的关键部件,感应器的使用寿命和换型便捷性直接影响使用体验,Weldec 高频感应焊管优化了感应器的设计,不*使用寿命长,换型也十分方便,感应器换型只需几秒钟就能完成,提升了换型效率。易孚迪感应设备(上海)有限公司的感应器采用耐用材质制作,能长时间使用,不容易损坏,减少了感应器更换的频率,降低了易损件的成本。换型设计简单,不需要复杂工具就能完成更换,普通操作人员就能操作,不需要专业人员帮忙,进一步缩短了换型时间,提升了生产效率。磁性钢高中频焊管设备易孚迪(ENRX)的Weldac 焊管机的维修和保养方便,减少停机时间和生产损失。
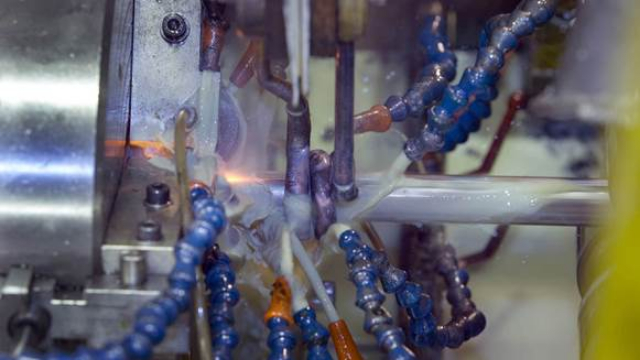
高频感应焊管机的能耗明显低于传统电阻焊或火焰焊,其单位能耗通常为0.3-0.8千瓦时/公斤焊材,具体取决于管径、壁厚及材质。以焊接直径50mm、壁厚2mm的碳钢管为例,能耗约为0.5千瓦时/公斤,较电阻焊降低30%以上。能耗优化主要源于高频电源的高效转换和感应加热的精确控制。易孚迪的设备采用全固态高频电源,转换效率达90%以上,远高于传统电子管电源。其感应线圈设计紧密贴合管坯形状,减少磁场泄漏,提高能量利用率。此外,设备配备智能控制系统,可根据焊接速度和材料厚度自动调节功率输出,避免无效加热。冷却系统采用闭环水冷设计,进一步降低能耗。易孚迪作为ENRX集团在亚洲的研发中心,持续优化设备能效,其高频感应焊管机已通过国际能效认证,助力客户实现绿色生产。
厚壁大直径管材焊接需要足够的功率输出才能保证熔透深度,焊缝强度才能达标,很多小功率设备无法满足厚壁管的焊接需求,容易出现焊缝未熔透的质量问题。Weldec 高频感应焊管功率可以达到 2200 千瓦,能满足厚壁大直径管材的焊接功率需求,保证足够的熔透深度,让焊缝强度符合使用要求。易孚迪感应设备(上海)有限公司的高功率型号设备,输出稳定,就算是大厚度管材焊接也能保持稳定的热输入,焊接质量均匀,不会出现焊缝局部未熔合的问题。能生产大直径厚壁管材,帮助企业拓展产品品类,承接更高要求的订单,提升企业的市场竞争力。易孚迪(ENRX)的Weldac 高频焊管设备具有高度集成化设计,提高工作效率。
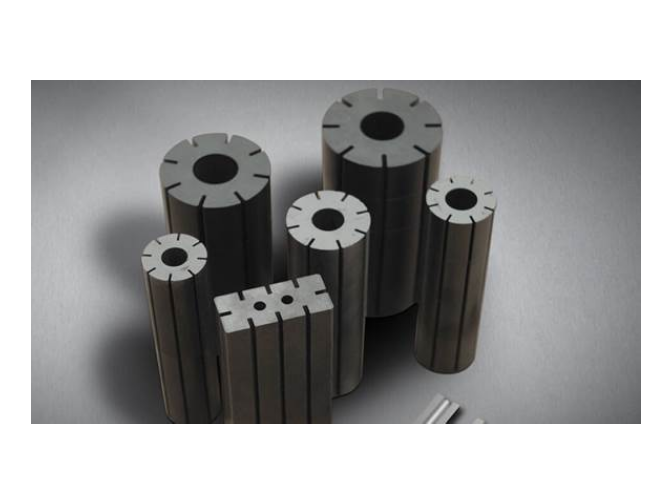
不锈钢管材广泛应用于食品加工、化工、卫浴等领域,不*要求焊缝强度达标,还要求焊缝平整光滑,抗腐蚀性能满足使用要求,焊接质量不好会影响管材的使用寿命与使用安全。高中频感应焊管能适配不锈钢管材的焊接加工,满足这类管材的质量要求。易孚迪感应设备(上海)有限公司的高中频感应焊管设备,频率调节精细,能根据不锈钢管材的厚度和尺寸自动匹配合适的焊接频率,控制焊接温度,避免过热导致不锈钢晶粒粗大,影响焊缝的抗腐蚀性能,焊接出来的焊缝平整,结合强度高,能满足相关行业的质量标准,帮助企业稳定生产合格产品。直缝焊管机可以通过在线检测和质量控制来确保生产的焊管质量。高频水冷式感应焊管装置
随着人们对品质的追求不断提高,直缝焊管市场对质产品的需求将持续增长。风冷式焊管设备
管材生产企业经常需要切换不同尺寸规格的管材生产,换型效率直接影响企业的接单能力与生产成本,换型速度慢会耽误生产进度,增加损耗与人工成本。高中频感应焊管设备针对换型场景做了优化设计,能有效缩短换型时间,提升多规格生产的灵活性。易孚迪感应设备(上海)有限公司的高中频感应焊管设备,感应器换型只需几秒钟的时间,换型完成后频率会根据每一个管的尺寸自动调整,不需要人工反复调试参数,缩短了换产时间,帮助企业快速承接不同规格的订单,提升整体生产收益,不管是固定尺寸大批量生产还是多尺寸小批量生产都能适配。风冷式焊管设备