商机详情 -
钢管焊管电源
不同材质的管材对焊接频率的要求不同,铝材需要较高的频率,厚壁钢材需要较低的频率,传统设备频率调整范围有限,不能覆盖多种材质的焊接需求,企业想要生产不同材质的管材,需要采购多台设备,增加了资金投入。Weldec 高频感应焊管频率范围在 60-500 千赫,调整范围大,能覆盖多种材质不同尺寸管材的焊接频率需求,一台设备就能适配多种材质管材的生产,帮助企业节省设备采购的资金投入,不需要占用太多厂房空间,适合想要生产多材质管材的企业。易孚迪感应设备(上海)有限公司的这款设备,一台设备就能满足多种生产需求,性价比更高,能帮助企业降低固定投入。易孚迪(ENRX)的Weldac 焊管机可以实现自动化控制和远程监控,提高管理效率。钢管焊管电源
高频感应焊管机的能耗明显低于传统电阻焊或火焰焊,其单位能耗通常为0.3-0.8千瓦时/公斤焊材,具体取决于管径、壁厚及材质。以焊接直径50mm、壁厚2mm的碳钢管为例,能耗约为0.5千瓦时/公斤,较电阻焊降低30%以上。能耗优化主要源于高频电源的高效转换和感应加热的精确控制。易孚迪的设备采用全固态高频电源,转换效率达90%以上,远高于传统电子管电源。其感应线圈设计紧密贴合管坯形状,减少磁场泄漏,提高能量利用率。此外,设备配备智能控制系统,可根据焊接速度和材料厚度自动调节功率输出,避免无效加热。冷却系统采用闭环水冷设计,进一步降低能耗。易孚迪作为ENRX集团在亚洲的研发中心,持续优化设备能效,其高频感应焊管机已通过国际能效认证,助力客户实现绿色生产。方钢中频焊管装置高频焊管设备采用自动化控制系统,提高了生产效率和焊缝质量的一致性。
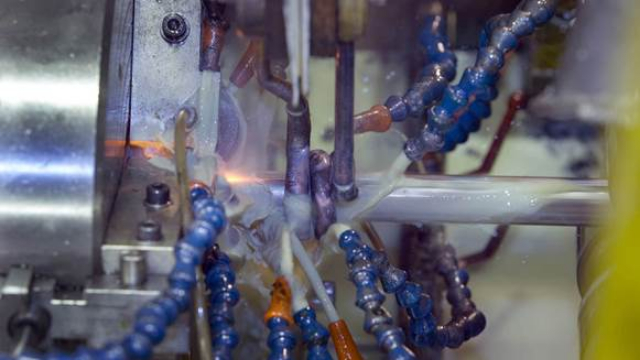
选择高频感应焊管机供应商需综合考虑技术实力、产品质量、售后服务及行业经验。技术方面,供应商应具备高频电源研发能力,支持定制化线圈设计;产品质量需通过国际认证(如CE、ISO),重要部件寿命需达10年以上;售后服务需覆盖安装调试、培训及24小时响应;行业经验需涵盖管材制造全领域(如建筑、汽车、能源)。易孚迪感应设备(上海)有限公司作为ENRX集团在亚洲的独资子公司,拥有20余年行业经验,其高频感应焊管机技术源自瑞典总部,结合中国市场需求优化,对于焊机电源的逆变模块承诺五年质保。集团在珠海设有第二工厂,在北京、广州、韩国设有常驻机构,提供本地化服务;生产设备采用全球统一标准,确保品质一致性。此外,易孚迪提供工艺试验及设备选型服务,帮助客户降低决策风险。
铝材导热速度快,焊接过程中参数控制不当很容易出现焊缝气孔、未熔合等缺陷,影响管材的密封性与结构强度,一直是管材焊接领域的加工难点。高中频感应焊管经过技术优化,能精细控制焊接热输入,适配铝材的焊接特性,减少焊接缺陷的产生。易孚迪感应设备(上海)有限公司的高中频感应焊管设备,频率范围覆盖60-500千赫,能根据铝材的导热特性自动匹配合适的焊接频率,控制热量输入,保证焊缝熔合均匀,提升焊接一次合格率,减少后续返修的工作量,帮助铝管材生产企业提升生产效率。直缝焊管的市场前景与经济发展密切相关,随着经济的持续增长,市场需求将不断扩大。
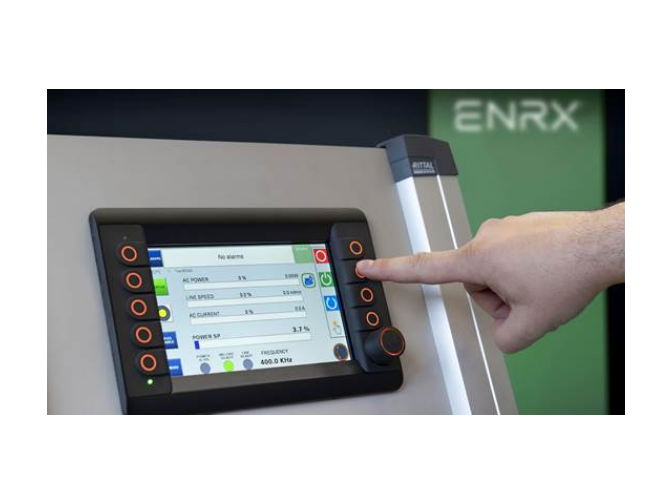
焊接环节的能耗占管材生产总能耗的比例较高,降低焊接能耗就能有效降低管材生产的综合成本,提升企业的利润空间,高中频感应焊管作为固态焊接设备,能源利用率比传统设备更高,能帮助企业控制生产成本。易孚迪感应设备(上海)有限公司的高中频感应焊管设备,优化了感应线圈与电路设计,减少了无用的功率损耗,能源利用率更高,长期使用下来,节省的电力成本十分可观,符合现在绿色节能生产的发展方向,也能帮助企业提升生产的整体利润,符合企业降本增效的需求。易孚迪(ENRX)的Weldac 高频焊管设备焊接后接头表面光滑,减少了后续处理的工作量。中频数字化感应焊管电源
高频焊管广泛应用于汽车管、石油、天然气、供暖管道等领域。钢管焊管电源
小直径薄壁管材焊接对频率要求较高,频率不合适容易出现过烧,导致管材变形,影响外观与尺寸精度,高中频感应焊管频率覆盖范围大,能满足小直径薄壁管材的焊接需求。易孚迪感应设备(上海)有限公司的高中频感应焊管设备,频率范围为 60-500 千赫,能覆盖不同规格管材对频率的需求,生产小直径薄壁管材的时候,会自动匹配较高的焊接频率,快速完成焊接,减少热量向管壁扩散,避免管材变形,保证管材的尺寸精度,不管是大直径厚壁管还是小直径薄壁管都能适配。钢管焊管电源