商机详情 -
上海高中频感应焊管感应器
高频感应焊管机的焊接速度因材质、管径及厚度而异,通常可达每分钟10-200米。例如,薄壁碳钢管(壁厚1-3mm)焊接速度可达150-200米/分钟,而厚壁不锈钢管(壁厚5-10mm)速度可能降至10-30米/分钟。速度提升的关键在于高频电源的功率密度和感应线圈的设计。易孚迪的设备采用先进的IGBT逆变技术和SiC电源技术,可将工频电转换为高频电流,减少能量损耗,提高加热效率。同时,其感应线圈采用水冷铜管设计,优化磁场分布,确保管坯边缘均匀加热。此外,焊接速度还受挤压辊压力和冷却系统影响,过快可能导致焊缝未熔合,过慢则增加氧化风险。易孚迪通过仿真软件和现场测试,为客户提供好的工艺参数,确保速度与质量的平衡。作为ENRX集团在中国的企业,公司持续研发高效焊接技术,满足全球客户对产能的需求。易孚迪(ENRX)的Weldac 焊管机可以通过改变设备配置和参数来满足不同用户的需求。上海高中频感应焊管感应器
不同直径、不同壁厚的管材焊接,对设备功率有不同要求,功率不足会导致焊接熔透深度不够,焊缝强度不达标,功率过剩又会造成能源浪费,增加生产成本。高中频感应焊管设备提供多种功率选择,能覆盖不同规格管材的焊接需求,企业可以根据自身生产的产品类型选择对应功率型号,避免功率不合适带来的问题。易孚迪感应设备(上海)有限公司的高中频感应焊管设备,功率范围从50千瓦到2200千瓦,能满足从小直径薄壁管到大直径厚壁管的焊接需求,不同生产规模的管材企业都能找到适配的型号,不用为功率不合适发愁。上海高中频感应焊管感应器易孚迪(ENRX)的Weldac 焊管机可以实现自动化控制和远程监控,提高管理效率。
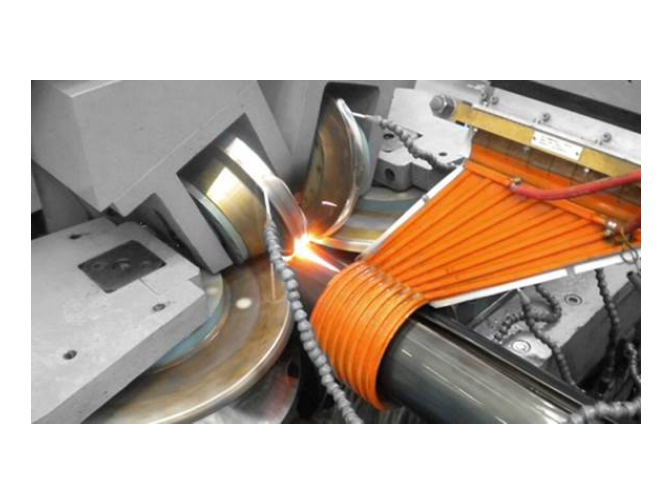
现在很多下游的行业对管材焊缝的外观要求越来越高,焊接后不需要大量打磨就能进入下工序,这样可以减少打磨工序的人力与时间投入,降低生产成本。高中频感应焊管焊接出来的焊缝均匀平整,毛刺少,后续打磨工作量小,能帮助企业节省后续加工成本。易孚迪感应设备(上海)有限公司的高中频感应焊管设备,焊接热输入控制精确,焊接过程稳定,不会出现焊穿或者焊缝凸起过大的问题,焊缝成型美观,很多对外观要求高的管材只需要简单处理就能进入下工序,提升了整体生产效率,降低了后续加工成本,得到了很多生产企业的认可。
高频感应焊管机在节能方面可采取多种措施。优化感应线圈的设计是关键之一,合理的线圈形状和尺寸能够提高磁场的利用率,减少能量损失。例如,采用多匝线圈或特殊形状的线圈,使磁场更集中地作用于管坯焊接部位。同时,选用高效的感应加热电源,提高电源的转换效率,减少电能损耗。在生产过程中,可根据管材的材质、规格和焊接要求,精确调整加热功率和频率,避免过度加热造成能量浪费。此外,加强设备的维护和保养,确保设备各部件正常运行,减少因故障导致的能量损耗。定期对设备进行能效检测和评估,及时发现并解决节能方面的问题。焊管广泛应用于建筑、管道、汽车、油气等领域,是基础设施建设和工业生产的重要组成部分。
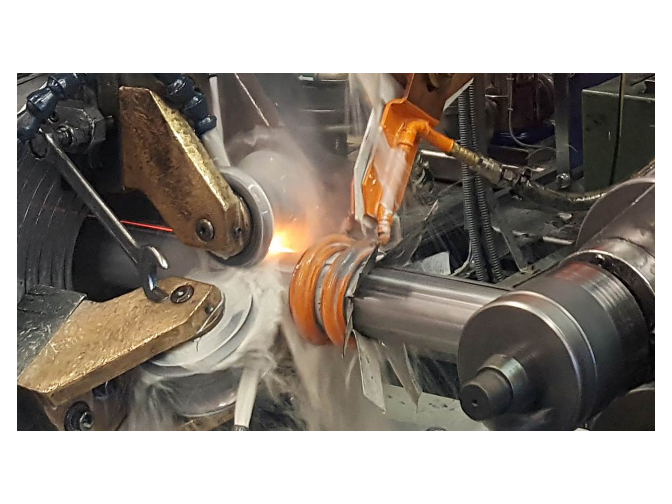
很多管材生产企业对焊缝的外观要求越来越高,后续不需要大量打磨就能达到使用要求,这样可以减少打磨工序的人力与时间投入,降低生产成本。Weldec 高频感应焊管焊接出来的焊缝均匀平整,毛刺少,后续打磨工作量小,能帮助企业节省后续加工的成本。易孚迪感应设备(上海)有限公司的这款设备,焊接热输入控制精确,焊接过程稳定,不会出现焊穿或者焊缝凸起过大的问题,焊缝成型美观,很多对外观要求高的管材,只需要简单处理就能进入下工序,提升了整体生产效率,降低了后续加工的成本,得到了很多生产企业的认可。直缝焊管机的自动化生产可以减少人工干预,降低人力成本。上海高中频感应焊管感应器
易孚迪(ENRX)高频焊管机的焊缝质量高,焊缝强度和密封性好。上海高中频感应焊管感应器
铝材焊接一直是管材焊接领域的难点,铝材导热快,焊接参数控制不好很容易出现焊缝气孔、未熔合等问题,影响管材的密封性与强度。Weldec 高频感应焊管经过技术优化,能稳定适配铝材的焊接加工,是经过市场验证的可靠解决方案。易孚迪感应设备(上海)有限公司的 Weldec 高频感应焊管,频率范围覆盖 60-500 千赫,能根据铝材的导热特性调整合适的焊接频率,控制焊接热输入量,减少焊接缺陷的产生,保证焊缝的强度与密封性。很多生产铝管材的企业使用后反馈,这款设备焊接铝材的一次合格率更高,减少了后续返修的工作量,提升了生产效率。上海高中频感应焊管感应器