商机详情 -
导轨感应淬火回火生产线
轴承的压淬处理是一种先进的热处理工艺,旨在提高轴承的耐磨性、硬度和疲劳寿命。在压淬过程中,轴承被置于压淬设备中,通过施加一定的压力,同时结合淬火操作,使轴承材料在压力下发生塑性变形和相变。这种处理方式不*能够在轴承表面形成均匀且细小的马氏体组织,提高硬度,还能通过压力作用消除材料内部的残余应力,减少裂纹的产生。因此,压淬处理后的轴承具有更好的耐磨性、抗疲劳性和稳定性,能够满足高负荷、高转速的工作环境要求。易孚迪(ENRX)的淬火机可以为带有多个淬火和回火区的复杂零件设计在线的搬运和传送带系统。导轨感应淬火回火生产线

感应淬火相比火焰淬火具有明显优势。首先,感应淬火加热速度快(毫秒级),热影响区小,变形量低,而火焰淬火加热慢,易导致局部过热与变形。其次,感应淬火可精确控制加热深度与位置,适合复杂形状零件,火焰淬火则依赖人工操作,均匀性差。第三,感应淬火能耗低,热效率高达60%-80%,火焰淬火只30%左右。此外,感应淬火无明火,安全性高,适合自动化生产线。易孚迪感应设备(上海)有限公司的感应淬火系统集成数字化控制,可预设工艺参数,实现批量生产的一致性,明显优于火焰淬火的传统工艺。平衡轴感应淬火回火设备感应淬火一种快速且可重复的淬火工艺,可轻松集成到生产线中。
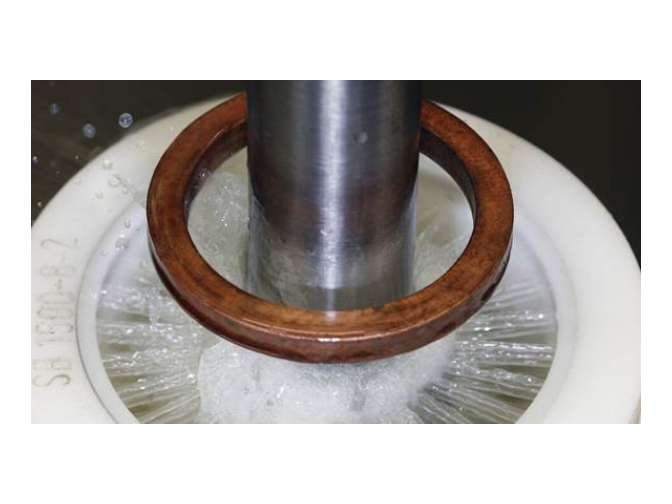
感应淬火设备功率计算需综合考虑工件质量、加热时间、比热容及效率。公式为:P=m×c×ΔT/(η×t),其中m为工件质量(kg),c为比热容(J/kg·℃),ΔT为升温幅度(℃),η为热效率(通常60%-80%),t为加热时间(s)。例如,加热1kg钢件从20℃至850℃,比热容取460J/kg·℃,效率70%,时间10秒,则功率P=1×460×(850-20)/(0.7×10)≈54kW。实际选型需增加20%-30%余量以应对工件差异。易孚迪感应设备(上海)有限公司提供功率计算工具,并可根据客户工艺需求推荐标准机型或定制高功率电源。
感应器设计需满足工件形状、加热均匀性及冷却需求。其要求包括:1)几何匹配,感应器内腔需与工件外形贴合,间隙控制在1-3mm以减少能量损耗;2)冷却结构,采用中空铜管并通水冷却,防止高温变形;3)材料选择,优先使用高导电性紫铜,表面镀银或镀镍以提升耐腐蚀性;4)导磁体应用,在低频感应器中加入硅钢片导磁体,集中磁场强度,提升加热效率。此外,感应器需考虑工装兼容性,便于快速更换。易孚迪感应设备(上海)有限公司拥有专业感应器设计团队,通过3D建模与有限元分析优化结构,并提供定制化服务,确保感应器与工件完美匹配。HardLine系列淬火机床是易孚迪(ENRX)用于表面淬火的感应热处理系统。
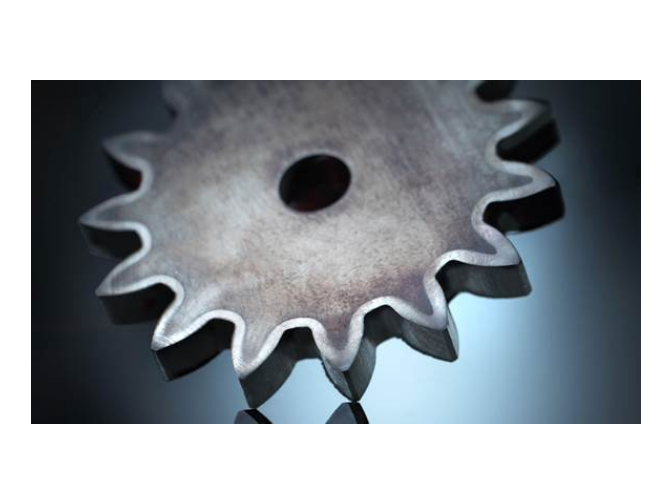
汽车发动机中的凸轮轴是控制气门开闭的关键部件,需要承受高速运转和频繁的负荷变化,因此对其材料性能和耐磨性要求较高。感应淬火技术为凸轮轴提供了理想的解决方案。通过感应加热,凸轮轴的表面快速达到淬火温度,随后迅速冷却,形成一层硬度高、耐磨性强的淬火层。这一过程不*增强了凸轮轴的耐磨性,还有效提高了其抗疲劳和抗冲击性能。与传统淬火方法相比,感应淬火具有更高的加热速度和更均匀的温度分布,使得凸轮轴的性能更加稳定可靠。因此,感应淬火技术在汽车发动机凸轮轴制造中发挥着重要作用,为汽车的性能和耐久性提供了有力保障。易孚迪(ENRX)在上海、北京和广州设有淬火感应器制造车间,为客户提供有力的备件支持和运行保障。立式感应淬火回火系统
易孚迪(ENRX)HardLine系列,是适用于各类需要淬火、回火和退火的工件的全套固定式系统。导轨感应淬火回火生产线
曲轴圆角是应力集中区域,易发生疲劳断裂。感应淬火通过局部强化提升圆角疲劳强度,其原理是形成高硬度的马氏体层与压应力。工艺要点包括:1)设计圆角感应器,匹配曲轴半径与过渡圆角;2)采用旋转扫描加热,确保圆角均匀硬化;3)控制硬化层深度(通常0.8-1.5mm),避免过深导致脆性增加;4)淬火后低温回火,消除残余应力并稳定组织。易孚迪感应设备(上海)有限公司的曲轴淬火机床配备圆角强化程序,可精确控制加热路径与功率密度,确保圆角硬度与心部韧性的平衡,延长曲轴使用寿命。导轨感应淬火回火生产线