商机详情 -
呼和浩特MT-FA多芯光组件供应链管理
在连接器基材领域,液晶聚合物(LCP)凭借其优异的环保特性与机械性能成为MT-FA的主流选择。LCP属于热塑性特种工程塑料,其分子结构中的芳香环与酯键赋予材料耐高温(连续使用温度达260℃)、耐化学腐蚀(90%硫酸中浸泡72小时无质量损失)及低吸水率(0.04%@23℃)等特性。相较于传统尼龙材料,LCP在注塑成型过程中无需添加阻燃剂即可达到UL94V-0级阻燃标准,避免了含溴阻燃剂可能产生的二噁英污染风险。更关键的是,LCP可通过回收再加工实现闭环利用,其熔融指数稳定性允许经过3次循环注塑后仍保持95%以上的原始性能。在MT-FA的V槽基板制造中,LCP基材与光纤的粘接强度可达20MPa以上,配合精密研磨工艺形成的42.5°端面反射角,使多芯连接器的通道均匀性(ChannelUniformity)优于0.5dB,满足800G光模块对信号一致性的严苛要求。这种材料与工艺的协同创新,不*推动了光通信行业的绿色转型,更为数据中心等高密度应用场景提供了可持续的技术解决方案。汽车电子领域,多芯光纤连接器助力车载通信,适应车内复杂电磁环境。呼和浩特MT-FA多芯光组件供应链管理
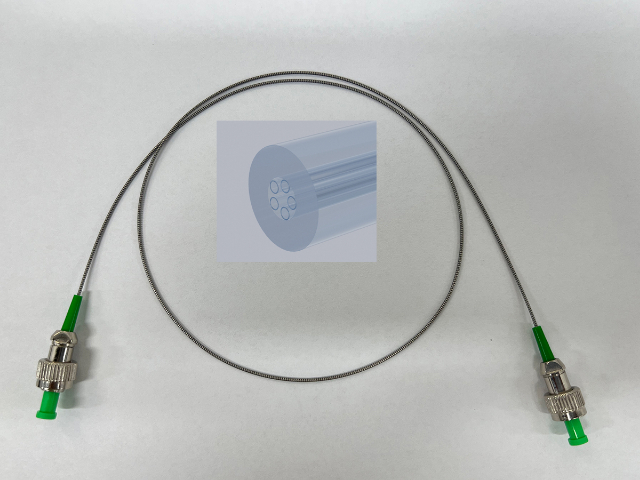
多芯光纤连接器MT-FA型作为光通信领域的关键组件,其设计理念聚焦于高密度、高可靠性的信号传输需求。该连接器采用MT(MechanicallyTransferable)导针定位结构,通过精密加工的陶瓷或金属导针实现多芯光纤的精确对准,确保各通道的光损耗控制在极低水平。其重要优势在于支持多芯并行传输,典型配置如12芯或24芯设计,可明显提升光纤布线的空间利用率,尤其适用于数据中心、5G基站等对传输容量和密度要求严苛的场景。MT-FA型的插芯材料通常选用高硬度陶瓷,具备优异的耐磨性和热稳定性,能够在长期使用中保持对接精度,减少因环境温度变化或机械振动导致的性能衰减。此外,其外壳设计采用防尘、防潮结构,配合强度高工程塑料或金属材质,可适应复杂环境下的部署需求,为光模块与设备间的稳定连接提供可靠保障。呼和浩特MT-FA多芯光组件供应链管理纺织工业设备上,多芯光纤连接器适应高速运转环境,稳定传输控制数据。
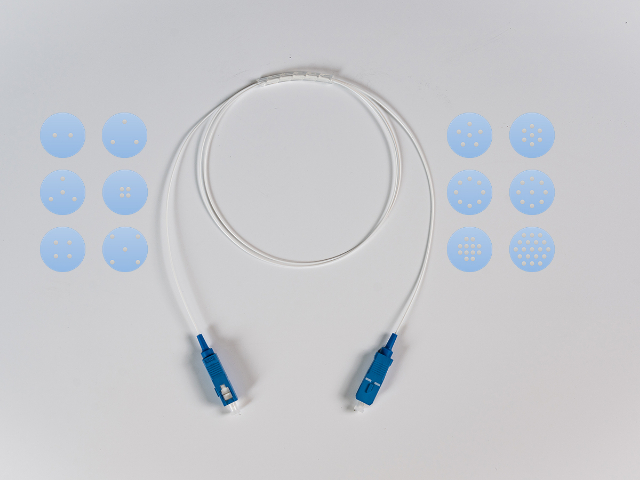
技术演进推动下,高速传输多芯MT-FA连接器正从标准化产品向定制化解决方案跃迁。针对CPO(共封装光学)架构对热管理的严苛要求,新型MT-FA采用全石英材质基板与纳米级表面镀膜工艺,将工作温度范围扩展至-40℃~+85℃,同时通过模场直径转换技术实现9μm标准光纤与3.2μm硅光波导的无损耦合。在800G硅光模块中,这种定制化设计使耦合损耗降低至0.1dB以下,配合12通道并行传输能力,单模块功耗较传统方案下降40%。更值得关注的是,随着1.6T光模块研发进入实质阶段,MT-FA的通道密度正从24芯向48芯突破,通过引入AI辅助的光学对准算法,将多芯耦合效率提升至99.97%,为下一代算力基础设施的规模化部署奠定物理层基础。这种技术迭代不*体现在硬件层面,更通过与DSP芯片的协同优化,实现了从光信号接收、模数转换到误码校正的全链路时延控制,使AI推理场景下的端到端延迟压缩至50ns以内。
在硅光模块集成领域,MT-FA的多角度定制能力正推动光互连技术向更高集成度演进。某款400GDR4硅光模块采用8通道MT-FA连接器,通过将光纤阵列端面研磨为8°斜角,实现了与硅基波导的低损耗垂直耦合。该设计利用MT插芯的精密定位特性,使模场转换区域的拼接损耗控制在0.1dB以内,同时通过全石英基板的热膨胀系数匹配,确保了-40℃至+85℃宽温环境下的耦合稳定性。在相干光通信场景中,保偏型MT-FA连接器通过V槽阵列固定保偏光纤,使偏振消光比维持在25dB以上,有效支撑了1.6T相干光模块的800km传输需求。实验数据显示,采用定制化MT-FA的硅光模块在16QAM调制格式下,误码率较传统方案降低2个数量级,为AI集群的长距离互连提供了可靠的光传输基础。随着1.6T光模块进入商用阶段,MT-FA的多参数定制能力正在成为突破光互连密度瓶颈的关键技术路径。采用磁吸式锁定机构的多芯光纤连接器,实现了快速插拔与稳固连接的平衡。
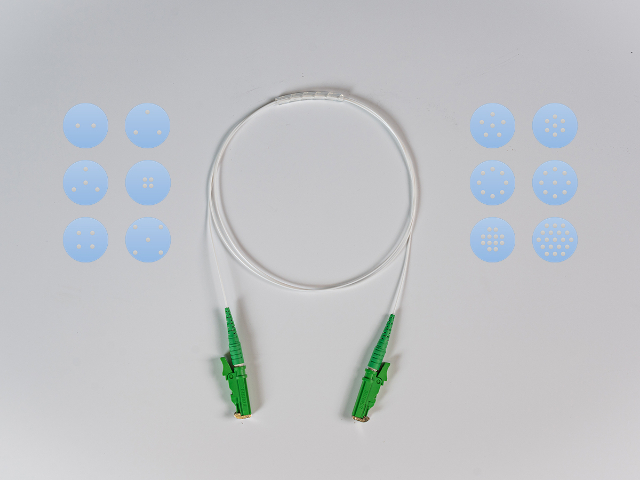
通过多芯空芯光纤设计,单纤容量可提升至传统方案的4倍,同时光缆体积减少54.3%,这要求连接器具备多通道同步对接能力。此外,空芯光纤与CPO(共封装光学)技术的结合,进一步推动连接器向小型化、集成化方向发展,未来可能实现光引擎与连接器的一体化设计,降低AI服务器内的功耗与噪声。尽管当前成本仍是制约因素,但随着氢气、氦气等原材料价格的下降,以及制造工艺的成熟,连接器的量产成本有望在未来3-5年内大幅降低,为空芯光纤在6G、量子通信等前沿领域的普及奠定基础。多芯光纤连接器支持多通道同时传输,有效提升通信网络整体带宽与容量。绍兴多芯MT-FA光组件插芯精度
物流仓储系统中,多芯光纤连接器助力货物信息快速采集与实时更新。呼和浩特MT-FA多芯光组件供应链管理
封装工艺的精度控制直接决定了多芯MT-FA光组件的性能上限。以400G光模块为例,其MT-FA组件需支持8通道或12通道并行传输,V槽pitch公差需严格控制在±0.5μm以内,否则会导致通道间光功率差异超过0.5dB,引发信号串扰。为实现这一目标,封装过程需采用多层布线技术,在完成一层金属化后沉积二氧化硅层间介质,通过化学机械抛光使表面粗糙度Ra小于1纳米,再重复光刻、刻蚀、金属化等工艺形成多层互连结构。其中,光刻工艺的分辨率需达到0.18微米,显影液浓度和曝光能量需精确控制,以确保栅极图形线宽误差不超过±5纳米。在金属化环节,钛/钨粘附层与铜种子层的厚度分别控制在50纳米和200纳米,电镀铜层增厚至3微米时需保持电流密度20mA/cm²的稳定性,避免因铜层致密度不足导致接触电阻升高。通过剪切力测试验证芯片粘贴强度,要求推力值大于10克,且芯片残留面积超过80%,以此确保封装结构在-55℃至125℃的极端环境下仍能保持电气性能稳定。这些工艺参数的严苛控制,使得多芯MT-FA光组件在AI算力集群、数据中心等场景中能够实现长时间、高负载的稳定运行。呼和浩特MT-FA多芯光组件供应链管理