商机详情 -
大型番茄加工生产线企业
上海果丰的创新不但体现在技术层面,更在于其“客户成功导向”的服务模式。公司为小型加工厂提供三大增值服务:其一,定制化工艺设计,根据原料特性(如酸度、糖度)调整浓缩温度与杀菌参数,确保产品风味与营养至大化保留。其二,远程运维支持,通过物联网系统实时监测设备运行状态,提前预警故障,降低停机损失。其三,产业链资源对接,协助客户拓展销售渠道,例如对接蜜雪冰城、李锦记等品牌供应链,解决“建厂易、销售难”问题。在河北张家口某企业的转型案例中,上海果丰不但提供生产线,还协助其开发番茄丁、番茄颗粒酱等高附加值产品,使企业毛利率从25%提升至38%。同时,通过引入冷破酱工艺,产品粘度达6.5,满足出口标准,助力企业打开东南亚市场。番茄加工生产线的传送带,有序输送着番茄。大型番茄加工生产线企业

上海果丰的技术优势体现在对加工全流程的精确控制。在原料处理环节,其开发的AI分拣系统通过光谱分析技术,可识别出98%的霉变果与未成熟果,较人工分拣效率提升5倍;在浓缩阶段,采用三级蒸发器组合工艺,将能耗从传统设备的85kW·h/吨降至62kW·h/吨,同时通过冷凝水回收系统实现水循环利用率92%;在杀菌环节,其研发的脉冲强光杀菌装置可在0.1秒内杀灭耐热菌,较传统蒸汽杀菌节能60%,且完全保留番茄的天然风味。以内蒙古某企业为例,其引进的果丰1200吨/日生产线,通过参数优化实现了产品定制化生产:夏季生产Brix 28%的浓缩酱供出口,冬季切换至Brix 12%的番茄汁供国内餐饮渠道,设备利用率达98%。数据显示,采用果丰技术的企业,产品合格率从行业平均的92%提升至99.5%,客户投诉率下降76%。大型番茄加工生产线企业番茄加工生产线的浓缩罐,高效浓缩番茄汁。
上海果丰从设备研发阶段即嵌入降噪理念,其重要部件如意大利技术破碎打浆机、强制循环蒸发器均采用伺服驱动系统,替代传统机械传动结构,从源头减少摩擦与振动噪音。以GFM-TPL-1000型生产线为例,其破碎机运行噪音较行业平均水平低8分贝,得益于优化后的齿轮啮合设计与动态平衡技术。同时,公司严格筛选供应商,要求电机、风机等配套设备噪音值不超过85分贝,并通过ISO 3744标准测试。在内蒙古巴彦淖尔某企业的实践中,上海果丰为其定制的UHT杀菌系统采用磁悬浮风机,较传统罗茨风机噪音降低12分贝,且能耗减少18%。此外,公司建立设备噪音数据库,根据番茄加工场景特性(如原料输送、浓缩工艺)匹配很好设备组合,避免“大马拉小车”导致的无效能耗与噪音叠加。
周检的重要目标是延长设备使用寿命,上海果丰通过标准化流程将维护时间控制在2小时内。以GFM-TPL-600型生产线的强制循环蒸发器为例,其每周需对传动轴承加注食品级润滑脂,并检查密封圈老化情况。在内蒙古巴彦淖尔某企业的实践中,技术人员发现若润滑周期延长至10天,轴承温度会上升8-10℃,导致能耗增加15%。周检还包括对电气系统的基础检查。上海果丰要求每周测试电机绝缘电阻,确保值≥1MΩ;检查PLC控制柜接线端子是否松动,避免接触不良引发停机。某非洲客户案例显示,严格执行周检规范后,生产线电气故障率从每月3次降至0.5次,年维修成本减少8万元。此外,周检需对灌装机封盖头进行扭矩校准,确保拧盖力矩稳定在12-15N·m,防止漏液或瓶盖变形。调味配方可调整,灵活应对市场变化。

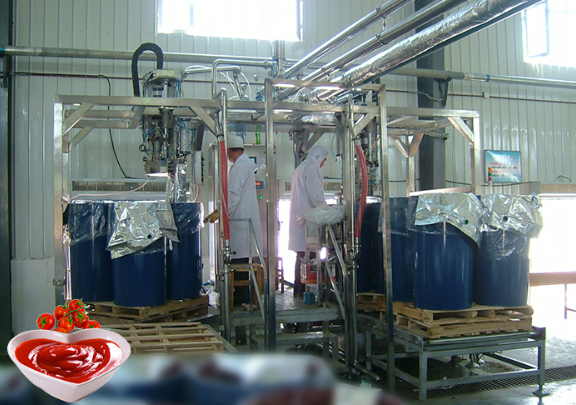
上海果丰的维护技术已在国内形成规模化应用网络。在新疆,其维护的12条万吨级生产线支撑起全国40%的番茄酱出口量;在甘肃,针对当地特色开发的低温维护方案,使企业能耗降低18%;在贵州,与老干妈合作的维护体系,通过优化灌装机参数,使产品合格率提升至99.5%。在国际市场,果丰设备凭借“中国维护标准”打破欧美垄断,其为非洲某国设计的太阳能驱动维护方案,使企业年维护成本降低60%;为东南亚客户定制的易拉罐灌装线维护体系,通过氮气保鲜技术将保质期延长至18个月,帮助客户打入日本超市渠道。灌装线采用不锈钢材质,耐腐蚀易清洁。大型番茄加工生产线企业
番茄加工生产线易于清洗消毒,保持卫生。大型番茄加工生产线企业
传感器与控制系统的校准是维护的技术重要。上海果丰生产线配备的激光粒度仪,可实时监测番茄酱颗粒度,当检测到D50值偏离标准范围±5%时,自动调整破碎机刀片间距。其开发的AI校准算法,通过分析历史数据预测传感器漂移趋势,将温度传感器校准周期从每月1次延长至每季度1次。在贵州某企业的实践中,采用果丰智能校准系统后,番茄酱Brix值波动范围从±1.5%收窄至±0.3%,产品出口退货率下降78%。此外,果丰开发的区块链追溯系统,可记录每次校准的操作人员、时间、参数等12类数据,实现维护过程的全链条可追溯。大型番茄加工生产线企业