商机详情 -
甘肃智能纯水设备
设备的节能设计是合鑫纯水设备的一大亮点。通过采用高效的反渗透膜元件和变频水泵,降低了设备运行过程中的能耗。反渗透系统配备能量回收装置,将浓水的压力转化为动力,减少水泵的能耗,相比传统设备节能30%以上。此外,合鑫纯水设备还具备自动冲洗功能,在设备停机或运行一定时间后,自动对反渗透膜进行冲洗,防止污染物在膜表面沉积,延长膜元件的使用寿命,降低了维护成本。在食品饮料行业,合鑫纯水设备为产品的品质和安全提供了有力保障。纯水作为食品饮料生产的重要原料,其质量直接影响产品的口感和稳定性。合鑫纯水设备生产的纯水能够有效去除水中的异味、色素和微生物,使食品饮料的口感更加。同时,设备采用食品级材料,确保水质安全无毒。某饮料企业使用该设备后,产品的口感得到消费者一致好评,产品的保质期也因水质的改善而延长,提升了企业的市场竞争力。 合鑫组合设备,适应不同原水水质。甘肃智能纯水设备
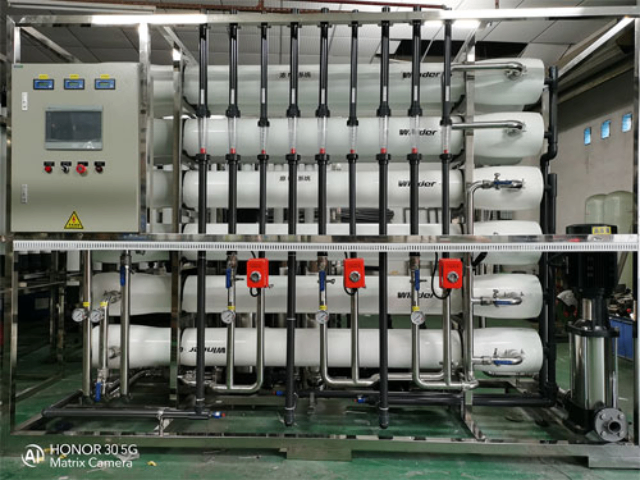
锂电池生产过程中,电解液配置、电极片涂布以及电芯清洗等环节对水质要求极为严格。微量的水分、金属离子和有机物都会影响锂电池的性能和安全性,导致电池容量下降、自放电率增加甚至引发安全事故。合鑫为某锂电池企业设计的 20T/H 纯水系统,采用 “UF 超滤 + 双级反渗透 + EDI + 抛光混床” 工艺,产水电阻率达到 18.2MΩ・cm,氯离子<0.1ppb,TOC<3ppb。设备配备防爆型电控系统,适应锂电池车间的特殊安全环境。自设备投产以来,该企业锂电池的一致性和稳定性大幅提升,产品循环寿命延长 10%,市场占有率进一步提高。孝感纯水设备生产CEDI 模块设计,提升合鑫纯水设备运行稳定性。
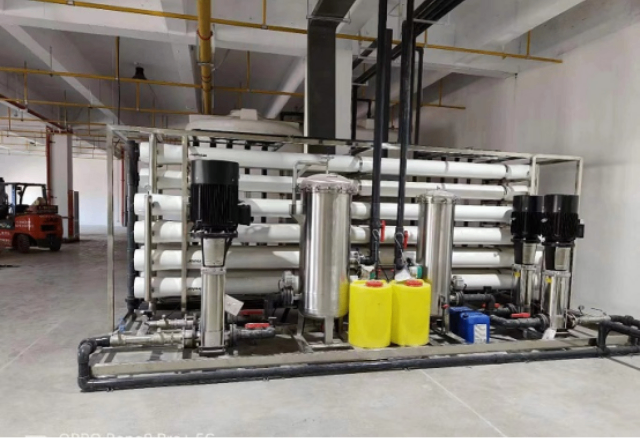
在工业循环冷却系统中,使用纯水作为补充水可以有效减少管道和设备的结垢、腐蚀问题,提高冷却效率,延长设备使用寿命。合鑫为某钢铁企业设计的 80T/H 纯水设备,采用 “预处理 + 反渗透 + 阻垢剂投加” 工艺,将原水硬度从 300mg/L 降至 5mg/L 以下,有效防止碳酸钙、硫酸钙等水垢的形成。设备配备在线水质监测仪,可实时检测电导率、pH 值、硬度等参数,并根据水质变化自动调节阻垢剂投加量。该钢铁企业使用后,循环水泵的故障率下降 80%,冷却塔的清洗周期从 3 个月延长至 1 年,每年节约设备维护成本超 120 万元,同时提高了生产效率。
东莞市合鑫水处理科技有限公司的纯水设备以反渗透(RO)技术为重点,搭配预处理、后处理系统,实现高效净化。反渗透膜孔径达 0.0001μm,能截留水中 99% 以上的无机盐、重金属离子、细菌、病毒及有机物。以某电子厂采购的 10T/H 设备为例,通过 “多介质过滤 + 活性炭吸附 + 反渗透 + 紫外线杀菌” 工艺,原水电导率 800μS/cm 可降至 10μS/cm 以下,完全满足电子元器件清洗用水需求。此外,合鑫自主研发的膜元件抗污染技术,使膜使用寿命延长至 3 - 5 年,较传统产品提升 50%,明显降低企业运维成本。离子交换反应迅速,优化水质快。
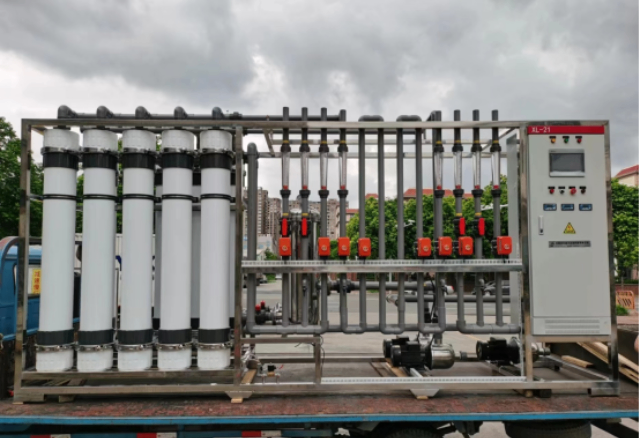
在电镀行业,电镀过程中对水质要求严格,水中的杂质会影响电镀层的质量和外观,如出现麻点、毛刺、色差等问题。纯水设备为电镀生产提供高质量的纯水,用于电镀液的配制、镀件的漂洗等环节,可提高电镀产品的质量和合格率,减少不良品率,同时降低电镀废水处理成本。合鑫水处理科技针对电镀行业需求,研发的纯水设备具有较强的抗污染能力,能有效去除水中的各种污染物。设备采用耐腐蚀性材料,适应电镀生产环境的特殊要求,且运行稳定可靠,出水水质满足电镀工艺要求。某电镀厂使用合鑫科技的纯水设备后,电镀产品的质量显著提高,不良品率从 10% 降低至 3%,每年节约成本数十万元。组合设备发挥优势,合鑫产水满足高要求。海南纯水设备维修
组合设备协同工作,满足复杂水质需求。甘肃智能纯水设备
合鑫纯水设备在节能方面表现非凡。通过能量回收装置(ERD),将反渗透浓水压力转化为机械能,为进水端提供动力,节能效率达30%;采用变频水泵,根据实际用水量自动调节流量,降低能耗;优化膜组件排列方式,使回收率提升至75%,减少废水排放。某光伏企业使用合鑫15T/H设备后,年耗电量从120万度降至85万度,折合电费节约30万元,同时减少废水排放万吨,实现经济效益与环保效益双赢。食品加工中的配料用水、灌装用水需确保安全无杂质。合鑫为某饮料企业打造的30T/H纯水设备,采用“UF超滤+反渗透+紫外线消毒”工艺,有效去除水中胶体、细菌和有机物,产水电导率<5μS/cm,微生物<5CFU/ml。设备配备双路供水系统,一路用于饮料调配,一路用于瓶胚清洗,保障生产全流程水质稳定。该企业使用后,产品口感一致性提升,保质期内微生物超标率降为0,市场投诉率减少70%。 甘肃智能纯水设备